ماكينات التعبئة والسيور
هياكل ماكينات وقطع سيور نقل وأغطية حماية وقطع تبديل لمصنّعي ومُجمّعي خطوط التعبئة
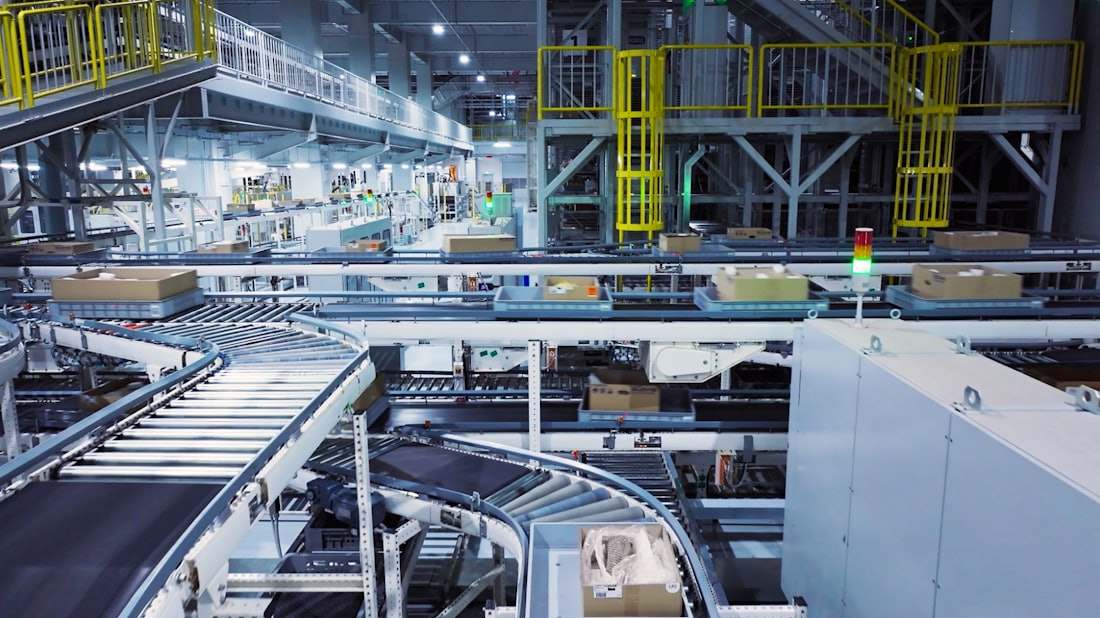
ماكينات التعبئة والسيور تجمع بين هياكل حديد إنشائية وقطع متحركة مشغولة بدقة: سكك توجيه وتروس مسننة وأعمدة وقطع تبديل يجب أن تحافظ على سماحية دقيقة للعمل بشكل موثوق عند السرعة، بالإضافة إلى أغطية حماية وأغطية مقصوصة بالليزر تُبقي الماكينة متوافقة مع معايير السلامة. الورش في شبكة كت لينك تصنّع كلا الجانبين: هياكل S235JR ملحومة وقطع مشغولة CNC من 1.4301 (304) أو 6061-T6 لمصنّعي ومُجمّعي معدات التعبئة والتغليف والوضع بالملصقات والنقل في مصر والإمارات والسعودية.
توضح هذه الصفحة فئات القطع النموذجية، ومتطلبات السماحية للمكونات المتحركة، واختيار الخامة لملامسة الأغذية مقابل القطع الإنشائية.
الهياكل الإنشائية مقابل قطع التبديل الدقيقة
قواعد وهياكل الماكينات عادة تكون من مقطع صندوقي أو قناة ملحومة من S235JR، محسوبة للصلابة وليس للسماحية الدقيقة، مع أسطح تثبيت مشغولة مستوية ومتوازية بعد اللحام حيث يجب محاذاة مكونات المحرك أو السكك الخطية. قطع التبديل (قطع الفورمات التي تُستبدل عند تغيير حجم التعبئة) تُشغّل CNC بسماحية أدق، عادة ±0.05 مم، لأنها تلامس المنتج أو الفيلم مباشرة وأي عدم اتساق يظهر كانحشار أو تغذية خاطئة على الخط.
سكك التوجيه وأسطح ملامسة المنتج على خطوط تعبئة الأغذية تُحدد بستانلس 1.4301 (304) بتشطيب ناعم (Ra 0.8 ميكرون أو أفضل) لتلبية توقعات النظافة ومقاومة مواد التنظيف الكيميائية المستخدمة في مناطق الغسيل.
| فئة القطعة | السماحية النموذجية | الخامة النموذجية | ملاحظات |
|---|---|---|---|
| القاعدة الإنشائية، الهيكل | ±0.5 إلى ±1 مم إنشائي | S235JR ملحوم | أسطح التثبيت مشغولة بعد اللحام |
| سكك التوجيه، ملامسة المنتج | ±0.1 مم بروفايل | 1.4301 (304) | تشطيب ناعم، مقاوم للغسيل |
| تروس مسننة، تروس، أعمدة | ±0.02 إلى ±0.05 مم | S235JR، 42CrMo4 للحمل الأعلى | سماحية مجرى المفتاح والثقب حرجة |
| قطع التبديل، قطع الفورمات | ±0.05 مم | 6061-T6, POM, 1.4301 | تُستبدل حسب حجم المنتج، يجب قابليتها للتبادل |
| أغطية حماية، أغطية، ألواح | ±0.2 إلى ±0.5 مم | S235JR, DX51D+Z، فتحات بولي كربونيت | مقصوصة بالليزر، مطلية بودرة أو لوح شفاف |
الأجزاء المتحركة واعتبارات التآكل
التروس المسننة وأعمدة المحرك تعمل باستمرار بسرعة الخط وتُحدد بسماحية مجرى مفتاح تصل إلى ±0.02 مم لتجنب اللعب (Backlash) الذي يظهر كاهتزاز في المنتج عند السرعة العالية. تركيبات الثقب والعمود تستخدم عادة تركيب تشغيلي أو انتقالي H7/g6 أو H7/k6 حسب ما إذا كانت القطعة تدور بحرية أو مثبتة على العمود؛ حدد فئة التركيب صراحة بدلاً من سماحية مجردة، لأن التركيب الصحيح يعتمد على وظيفة التطابق.
قطع التبديل التي تلامس منتجاً كاشطاً أو مليئاً بالغبار (شائع في تعبئة الأغذية وفي بيئات مصانع الخليج ومصر المتربة) تستفيد من سطح تآكل مُصلّد أو مطلي؛ POM (أسيتال) غالباً ما يُستبدل بالمعدن المشغول على أسطح التوجيه حيث يُفضّل الاحتكاك المنخفض بدون تشحيم لمناطق ملامسة الأغذية.
أغطية الحماية والامتثال للسلامة
أغطية الماكينات تُقص بالليزر من صاج S235JR أو DX51D+Z، غالباً مثقبة للتهوية ورؤية العملية بالداخل، وتُطلى بالبودرة بلون قياسي للمصنّع، عادة RAL 7035 أو RAL 9006 للمعدات الصناعية. الألواح المتشابكة القابلة للفتح ونوافذ المشاهدة بحشو بولي كربونيت أو شبك سلك شائعة على خطوط التعبئة لتلبية توجيهات سلامة الماكينات؛ حدد نمط الشبك أو التثقيب وموضع تثبيت المفتاح المتشابك على الرسم حتى يندمج الغطاء مع نظام السلامة بدون إعادة عمل.
إرشادات التصميم
- حدد فئة التركيب (H7/g6, H7/k6) على أبعاد العمود والثقب بدلاً من سماحية ± مجردة، لأن وظيفة التركيب أهم من الرقم وحده
- شغّل أسطح التثبيت مستوية ومتوازية بعد اللحام، وليس قبله، على الهياكل الإنشائية التي تحمل سكك خطية أو وحدات محرك
- استخدم 1.4301 (304) بـ Ra 0.8 ميكرون أو أفضل لأي سطح يلامس المنتج المعبأ
- لقطع التبديل عبر فورمات منتج متعددة، وحّد واجهة التثبيت بحيث يتغير فقط بروفايل الملامسة بين الإصدارات
- حدد نمط التثقيب (حجم الثقب والتباعد) على الأغطية موازناً بين التهوية والرؤية والصلابة
- وضح موضع مفتاح التشابك وعُدة التثبيت على رسومات الأغطية حتى تندمج الألواح مع دائرة السلامة
التطبيقات
| القطاع | أمثلة القطع | الخامة النموذجية |
|---|---|---|
| خطوط تعبئة الأغذية | سكك توجيه، قطع تبديل، مزاريب ملامسة المنتج | 1.4301 (304), POM |
| ماكينات الملء والتغطية | هياكل، تروس مسننة، قطع فورمات | S235JR, 6061-T6 |
| اللف والتحميل على منصات | هياكل سيور، أغطية حماية، بكرات | S235JR, DX51D+Z |
| معدات وضع الملصقات | كتافات دقيقة، ألواح ضبط | 6061-T6, S235JR |
| أنظمة السيور الناقلة | سكك جانبية، تروس مسننة، شادات توتر | S235JR، 1.4301 لمناطق الغسيل |
| تعبئة الأدوية | ألواح كبائن، مزاريب ملامسة المنتج | 1.4404 (316L) |
التسعير ومدة التنفيذ
تكلفة قطع ماكينات التعبئة تتحدد بثلاثة عوامل: التقسيم بين التصنيع الإنشائي (الهياكل الملحومة، تُسعّر أساساً حسب الوزن وطول اللحام) والتشغيل الدقيق (قطع التبديل والأعمدة، تُسعّر حسب وقت التشغيل والسماحية وليس الوزن)، درجة الخامة (الستانلس لقطع ملامسة المنتج أغلى بنحو 30-40% من مكافئات الحديد الأسود)، والتشطيب (طلاء بودرة للأغطية، أو صقل بدرجة الغسيل لقطع الستانلس الملامسة). الهياكل الملحومة تستغرق عادة 5-8 أيام عمل شاملة تشغيل أسطح التثبيت؛ قطع التبديل والأعمدة الدقيقة تستغرق 4-7 أيام عمل حسب السماحية والكمية. طلبيات الدفعات لقطع تبديل متكررة تشهد تخفيضاً ملحوظاً في التكلفة لكل وحدة بمجرد إنجاز برمجة CAM على القطعة الأولى.
الأسئلة الشائعة
نعم، هذه ممارسة قياسية للهياكل التي تحمل سكك خطية أو مكونات محرك؛ اللحام يشوه الهيكل قليلاً وتشغيل أسطح التثبيت بعد ذلك يستعيد الاستواء والتوازي إلى السماحية التي يحتاجها نظام المحرك.
ارفع ملف DXF أو STEP للهياكل أو قطع التبديل أو أغطية الحماية واحصل على عرض سعر ملزم خلال 12 ساعة.