القص بالليزر الفايبر
تقطيع صاج وألواح الحديد والستانلس والألومنيوم من 0.5 إلى 25 مم بعرض سعر من ملف DXF
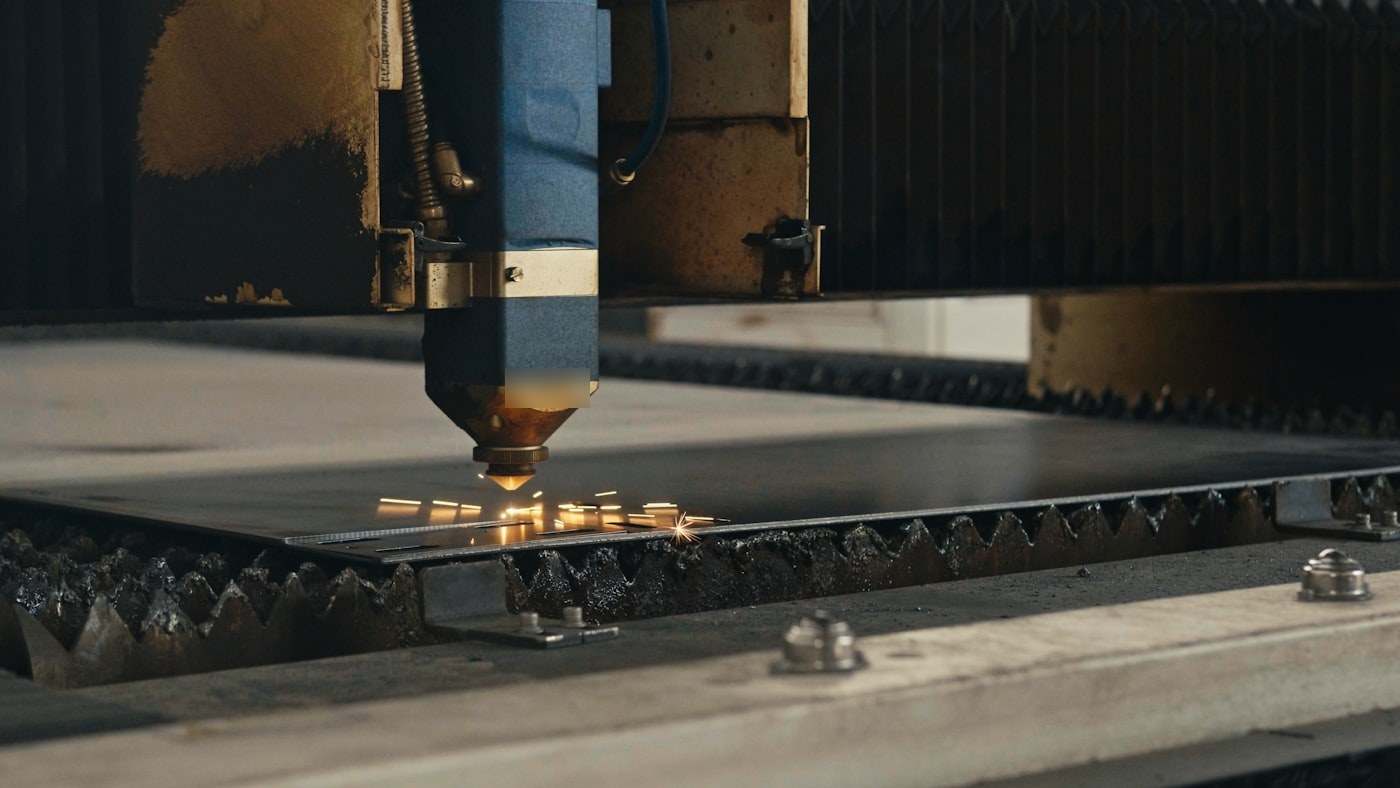
القص بالليزر الفايبر هو الطريقة القياسية اليوم لتقطيع الصاج والألواح المسطحة. يولّد مصدر ليزر صلب بقدرة 2 إلى 12 كيلوواط شعاعاً يُنقل عبر ليف ضوئي إلى رأس القص الذي يصهر المعدن ويطرده بغاز النيتروجين أو الأكسجين. يقص الحديد حتى 25 مم والستانلس ستيل حتى 20 مم والألومنيوم حتى 15 مم بعرض قطع 0.15 إلى 0.4 مم وسماحية موضعية ±0.1 مم على الصاج الرقيق. ارفع ملف DXF أو STEP على كت لينك واستلم عرض سعر ملزماً خلال 12 ساعة من ورش في مصر والإمارات والسعودية.
مقارنة بليزر CO2، يقص الفايبر المعادن العاكسة مثل الألومنيوم والنحاس دون تلف المصدر، ويستهلك نحو ثلث الكهرباء، ولا يحتاج ضبط مرايا. عملياً هذا يعني للمقاول في القاهرة أو دبي أو الرياض طوابير أقصر وسعراً أقل للقطعة على الصاج الرقيق، حيث يعمل الفايبر بسرعة تفوق CO2 بمرتين إلى ثلاث.
كيف يعمل تقطيع الصاج بالليزر الفايبر
يُركَّز شعاع بطول موجي 1.07 µm في بقعة قطرها 0.1 إلى 0.3 مم، ويتتبع الرأس مسار ملف DXF بسرعة 2 إلى 40 م/دقيقة حسب السماكة. الأكسجين يحرق الحديد ويترك حافة مؤكسدة، بينما النيتروجين يصهر المعدن ويطرده فتخرج حافة نظيفة صالحة للحام والطلاء مباشرة. يُستخدم النيتروجين مع الستانلس والألومنيوم وأي حديد سيُطلى بالبودرة لاحقاً.
تستوعب طاولة الماكينة لوحاً قياسياً 1500 × 3000 مم، وبعض الماكينات 2000 × 4000 مم. تُرص القطع تلقائياً على اللوح (Nesting) لاستغلال أكبر مساحة، ولهذا تكون دفعات 20 إلى 200 قطعة متطابقة أرخص للقطعة من النموذج الواحد.
نطاق السماكات حسب الخامة
تعتمد السماكة القصوى على قدرة الليزر. القيم التالية هي ما تشغّله الورش في شبكة كت لينك فعلياً في الإنتاج، وأفضل جودة حافة تكون في منتصف كل نطاق.
| الخامة | أمثلة الدرجات | النطاق المعتاد | الحد الأقصى (6-12 kW) | غاز المساعدة |
|---|---|---|---|---|
| حديد أسود | S235JR, S355JR, DC01 | 0.5-20 مم | 25 مم | أكسجين أو نيتروجين |
| صاج مجلفن | DX51D+Z | 0.5-3 مم | 4 مم | نيتروجين |
| ستانلس ستيل | 1.4301 (304), 1.4404 (316L) | 0.5-15 مم | 20 مم | نيتروجين |
| ألومنيوم | EN AW-5754, 6061-T6, 5052 | 0.5-10 مم | 15 مم | نيتروجين |
| نحاس أصفر | CuZn37 | 0.5-6 مم | 8 مم | نيتروجين |
| نحاس أحمر | Cu-ETP | 0.5-5 مم | 6 مم | نيتروجين |
السماحيات وجودة الحافة
تُنفَّذ القطع وفق ISO 2768-m ما لم يحدد الرسم غير ذلك. يزداد عرض القطع (kerf) مع السماكة ويعوّضه برنامج الماكينة، لذا يُرسم ملف DXF بالمقاس الاسمي. تحدد مواصفة ISO 9013 عمودية الحافة وخشونتها: قطعة ستانلس 3 مم بالنيتروجين تصل إلى Ra 3-6 µm، بينما حديد 20 مم بالأكسجين يعطي Ra 15-25 µm مع خطوط قص ظاهرة.
| السماكة | عرض القطع | السماحية الموضعية | أصغر ثقب | المنطقة المتأثرة بالحرارة |
|---|---|---|---|---|
| 0.5-3 مم | 0.15-0.2 مم | ±0.1 مم | 1 × السماكة | 0.05-0.1 مم |
| 4-8 مم | 0.2-0.3 مم | ±0.15 مم | 1.2 × السماكة | 0.1-0.2 مم |
| 10-15 مم | 0.3-0.4 مم | ±0.2 مم | 1.5 × السماكة | 0.2-0.3 مم |
| 16-25 مم | 0.4-0.6 مم | ±0.3 مم | 2 × السماكة | 0.3-0.5 مم |
قص الليزر في ظروف المنطقة
الرطوبة الساحلية في الإسكندرية وجدة ودبي تسبب صدأً سريعاً على حواف الحديد المقصوص بالأكسجين خلال أيام. اطلب القص بالنيتروجين أو طلاء بودرة في نفس الأسبوع إن كانت القطع ستُخزَّن في الهواء الطلق. الغبار والرمل في الخليج يقصّران عمر زجاج حماية العدسة فتستبدله الورش أسبوعياً، وهذا جزء من التكلفة المعتادة ولا يؤثر على جودة قطعتك.
لمقاولي الطاقة الشمسية والتكييف واللوحات الإعلانية في مصر والسعودية والإمارات، الصاج المجلفن DX51D+Z حتى 3 مم هو أكثر الخامات طلباً. حواف القص في الصاج المجلفن تبقى حديداً عارياً، فللاستخدام الخارجي اطلب لمسة زنك غنية أو اختر الجلفنة بالغمس الساخن بعد القص.
عمليات ما بعد القص
معظم القطع المقصوصة بالليزر تنتقل إلى الثني أو القلاووظ أو اللحام أو الطلاء. طلب هذه العمليات مع القص يختصر النقل ويجعل مورداً واحداً مسؤولاً عن القطعة النهائية.
- إزالة الزوائد وتدوير الحواف بنصف قطر 0.2-0.5 مم للصاج حتى 6 مم
- ثني على مكبس بسماحية ±0.5° في الزاوية و±0.2 مم في طول الجناح حتى 12 مم
- قلاووظ من M3 إلى M12 أو صواميل كبس للصاج 1-4 مم
- طلاء بودرة 60-120 µm بأي لون RAL، أو جلفنة بالغمس الساخن 45-85 µm
- لحام أرجون (TIG) أو MIG لتجميع القطع في هياكل وكبائن
إرشادات التصميم
- اجعل قطر الثقب مساوياً لسماكة الصاج أو أكبر؛ ثقب 2 مم في حديد 3 مم يُفضَّل ثقبه بالدريل.
- اترك مسافة لا تقل عن 1 × السماكة (بحد أدنى 1 مم) بين حافة الثقب وحافة القطعة لتجنب الاحتراق.
- ارسم الفتحات والألسنة بالمقاس الاسمي؛ تعويض عرض القطع 0.15-0.4 مم تقوم به الماكينة لا أنت.
- أضف خلوصاً 0.1-0.2 مم لعرض فتحات التعشيق في صاج 1-3 مم لمراعاة ميل الحافة.
- استخدم مضلعاً مغلقاً واحداً لكل محيط، بلا خطوط متداخلة، وبلا نصوص إلا إن كانت ستُقص فعلاً.
- للقطع الأكبر من 1500 × 3000 مم قسّم التصميم عند وصلة مبرشمة أو ملحومة بدل طلب لوح غير قياسي.
- حدد القص بالنيتروجين للحديد الذي سيُطلى بالبودرة؛ الحافة المؤكسدة تضعف التصاق الطلاء.
التطبيقات
| الصناعة | أمثلة القطع | الخامة المعتادة |
|---|---|---|
| التكييف ومجاري الهواء | فلنجات، ريش دمبر، وجوه جريلات | DX51D+Z 0.8-2 مم |
| الطاقة الشمسية | كتائف تثبيت، كلامبات، مجاري كابلات | S235JR 3-6 مم مجلفن بالغمس |
| اللوحات والأعمال المعمارية | شاشات مخرّمة، حروف، ألواح واجهات | 1.4301 (304) 1.5-3 مم، EN AW-5754 2-4 مم |
| الكهرباء | أجسام لوحات، ألواح جلاندات، حوامل بارات نحاس | DC01 1.5-2 مم، Cu-ETP 3-5 مم |
| الماكينات | واقيات، قواعد، كمرات تقوية | S355JR 6-20 مم |
| معدات الأغذية | صواني، ألواح غسيل، جوانب سيور | 1.4404 (316L) 2-4 مم |
| الأثاث | أرجل طاولات، كتائف أرفف، ألواح ديكور | S235JR 2-4 مم مطلي بودرة |
التسعير ومدة التنفيذ
ثلاثة عوامل تحدد سعر القطعة المقصوصة بالليزر: زمن القص (إجمالي طول المسار مقسوماً على سرعة القص لتلك السماكة والخامة)، ومساحة اللوح المستهلكة بعد الرص، وتكلفة التجهيز والمناولة لكل طلب. قص ستانلس 6 مم يكلف نحو 2.5 ضعف قص حديد 2 مم لكل متر، والقطعة ذات 40 ثقباً صغيراً أغلى من قطعة بنفس المحيط بلا ثقوب لأن كل ثقب يضيف 0.5-2 ثانية. مدة التسليم للقص فقط 2 إلى 4 أيام عمل في القاهرة ودبي والرياض وجدة، و4 إلى 7 أيام عمل مع الثني والقلاووظ والطلاء. القطع الصغيرة تصل بالمندوب في نفس اليوم أو اليوم التالي داخل المدينة، والطبليات خلال 1-2 يوم.
الأسئلة الشائعة
حديد S235JR وS355JR حتى 25 مم بالأكسجين على ماكينة 12 kW. فوق 20 مم يكون القص بالبلازما أرخص عادة إذا كانت سماحية ±1 مم مقبولة.
ارفع ملف DXF أو STEP على كت لينك واستلم عرض سعر ملزماً لقص الليزر خلال 12 ساعة.