ثني وتشكيل الصاج
ثني الحديد والستانلس والألومنيوم على مكابس CNC من 0.5 إلى 20 مم بدقة زاوية ±0.5°
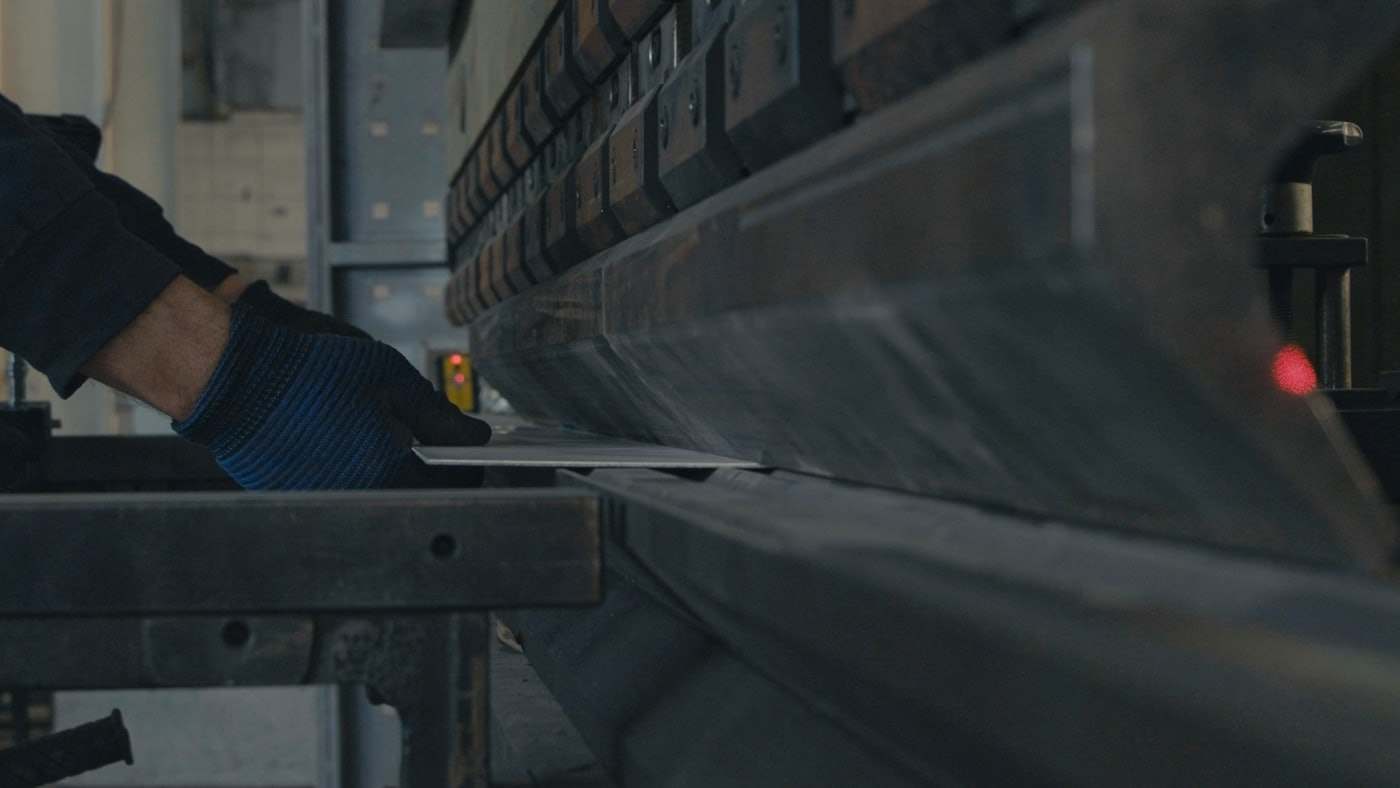
ثني الصاج هو تشكيل القطع المقصوصة بالليزر أو المخرّمة إلى كتائف وكبائن ومجاري وأغطية على مكبس ثني CNC (Press Brake). يثني الموردون في شبكة كت لينك الحديد الأسود حتى 20 مم والستانلس ستيل حتى 12 مم والألومنيوم حتى 10 مم على ماكينات من 60 إلى 400 طن، بدقة زاوية قياسية ±0.5° ودقة طول الحافة ±0.3 مم في الصاج الرقيق. تشرح هذه الصفحة إمكانيات العملية وقواعد التصميم التي تحدد إن كانت القطعة قابلة للثني، وكيف يُحسب السعر ومدة التسليم.
يأتي الثني في الغالب بعد تقطيع الصاج بالليزر في نفس الطلب، فترسل ملف DXF أو STEP واحداً وتستلم عرض سعر واحداً يغطي العمليتين. يستخرج المورد المسطح (Flat Pattern) من نموذجك ثلاثي الأبعاد، ما يجنبك أخطاء معامل الثني و K-Factor.
كيف يعمل مكبس الثني CNC
يوضع اللوح المسطح على المصدّات الخلفية ثم يضغطه السنبك (Punch) داخل قالب على شكل V. في الثني الهوائي (Air Bending)، وهو الأكثر شيوعاً، يلامس اللوح كتفي القالب ورأس السنبك فقط، فتتحكم عمق نزول السنبك في الزاوية لا شكل القالب. لذلك ينتج قالب V واحد أي زاوية من 30° إلى 180°، وهذا ما يجعل الكميات الصغيرة اقتصادية. أما الثني بالقاع (Bottoming) والكبس الكامل فيعطيان زوايا أدق (±0.25°) لكنهما يحتاجان عدداً مخصصة وقوة أعلى بثلاث إلى خمس مرات.
نصف القطر الداخلي في الثني الهوائي يساوي تقريباً سماكة الصاج للحديد الأسود، ومن 1 إلى 1.5 ضعف السماكة للستانلس. تُثنى سبائك الألومنيوم مثل EN AW-5754 جيداً في حالة H22، بينما تتشقق 6061-T6 عند نصف قطر أقل من 2.5 ضعف السماكة، ويفضل طلبها في حالة O أو T4 ثم معالجتها حرارياً إن لزمت المقاومة.
سعة السماكات حسب الخامة
تتحدد السعة بالطن لكل متر من طول الثني. كقاعدة، يحتاج ثني لوح S235JR بسماكة 3 مم على قالب V بفتحة 24 مم نحو 20 طن لكل متر، ومضاعفة السماكة إلى 6 مم على قالب 48 مم تحتاج نحو 40 طن لكل متر. لذلك تتطلب الثنيات الطويلة في الألواح السميكة الماكينات الكبيرة الواردة في الجدول.
| الخامة | الدرجة الشائعة | أقل سماكة | أقصى سماكة | أقصى طول ثني |
|---|---|---|---|---|
| حديد أسود | S235JR, DC01 | 0.5 مم | 20 مم | 4000 مم (6000 مم عند الطلب) |
| صاج مجلفن | DX51D+Z | 0.5 مم | 4 مم | 3000 مم |
| ستانلس ستيل | 1.4301 (304), 1.4404 (316L) | 0.5 مم | 12 مم | 4000 مم |
| ألومنيوم | EN AW-5754, 5052, 6061 | 0.8 مم | 10 مم | 4000 مم |
| نحاس أحمر / أصفر | Cu-ETP, CuZn37 | 0.5 مم | 6 مم | 2000 مم |
السماحيات المتوقعة
تعتمد دقة الزاوية والأبعاد على السماكة وثبات الخامة وعدد الثنيات المتتالية. يختلف الارتداد المرن (Springback) بين لفات الصاج من نفس الدرجة، لذلك يثني المورد قطعة اختبار ويصحح البرنامج قبل تشغيل الدفعة. الأبعاد المقاسة عبر ثنيتين أو أكثر تتراكم فيها الأخطاء؛ حدد البعد الحرج فقط واترك الباقي حراً.
| الخاصية | قياسي (ثني هوائي) | ممكن (قاع + قطع اختبار) |
|---|---|---|
| زاوية الثني | ±0.5° | ±0.25° |
| طول الحافة، سماكة ≤ 3 مم | ±0.3 مم | ±0.15 مم |
| طول الحافة، سماكة 3-8 مم | ±0.5 مم | ±0.3 مم |
| طول الحافة، سماكة > 8 مم | ±1.0 مم | ±0.5 مم |
| موضع الثقب من خط الثني | ±0.4 مم | ±0.2 مم |
| استواء الألواح الكبيرة | 1 مم لكل 500 مم | 0.5 مم لكل 500 مم |
قواعد تصميم القطع القابلة للثني
معظم رسومات الثني المرفوضة تفشل في ثلاث نقاط: حواف أقصر من أن تصل إلى كتفي القالب، وثقوب قريبة من خط الثني تتشوه، وتسلسل ثنيات يصطدم بالماكينة. أقل طول للحافة نحو 4 أضعاف السماكة زائد نصف القطر الداخلي في الصاج الرقيق، ويرتفع إلى 6 أضعاف السماكة في الألواح فوق 8 مم. يجب أن تبعد الثقوب والفتحات عن خط الثني بمقدار 2.5 ضعف السماكة زائد نصف القطر على الأقل، أو تُقص بعد الثني.
تمنع فتحات التخفيف (Bend Relief) بعرض 1 إلى 1.5 ضعف السماكة تمزق الخامة عند التقاء ثنيتين. الصناديق ذات الأضلاع الأربعة المرفوعة تحتاج ارتفاع حافة أقل من فتحة القالب عند الرجوع، وإلا لزم سنبك مقسّم أو ركن ملحوم.
- أقل نصف قطر داخلي: 1 × السماكة لـ S235JR، و1.5 × السماكة لـ 304، و2.5 × السماكة لـ 6061-T6
- أقل طول حافة: 4 × السماكة + R للصاج الرقيق، و6 × السماكة + R للألواح فوق 8 مم
- بعد الثقب عن خط الثني: 2.5 × السماكة + R كحد أدنى
- عرض فتحة التخفيف: 1 × السماكة، وعمقها: R + السماكة
- وحّد نصف القطر لجميع ثنيات القطعة لاستخدام طقم عدة واحد
الثني في ظروف الخليج ومصر
الصاج المجلفن DX51D+Z هو الخيار الافتراضي لأعمال التكييف وحوامل الكابلات في الإمارات والسعودية لأن طبقة الزنك تتحمل الثني عند نصف قطر أكبر من 1 × السماكة؛ أما الأنصاف الحادة فتشقق الطلاء وتعرّض الحديد لرطوبة السواحل. للكبائن الخارجية في جدة أو الدمام أو الإسكندرية حدد 1.4404 (316L) بدلاً من 304، أو اثنِ S235JR ثم اطلِه بالبودرة. يحمي الموردون الستانلس والألومنيوم بفيلم أثناء الثني لتجنب آثار العدة، وهو أمر مهم للقطع الظاهرة في تشطيبات المحلات واللوحات.
إرشادات التصميم
- صمّم القطعة ثلاثية الأبعاد بأنصاف أقطار ثني حقيقية (ليست صفراً) وصدّرها STEP؛ يفردها المورد بمعامل K-Factor صحيح بين 0.3 و0.45
- اجعل الحواف لا تقل عن 4 × السماكة + نصف القطر؛ لصاج 2 مم بنصف قطر 2 مم يكون الحد 10 مم
- ضع الثقوب على بعد 2.5 × السماكة + نصف القطر من خط الثني على الأقل، أو اكتب أنها تُثقب بعد الثني
- استخدم نصف قطر داخلياً واحداً لكل ثنيات القطعة؛ خلط 1 مم و3 مم يضاعف زمن التجهيز
- أضف فتحات تخفيف بعرض 1 × السماكة عند التقاء الحواف لمنع التمزق
- حدد البعد الحرج ووجه المرجع (Datum) على الرسم ولا تضع سماحية على كل حافة
- اطلب الألومنيوم 6061 في حالة T4 أو O للثني؛ حالة T6 تحتاج نصف قطر أكبر من 2.5 × السماكة وإلا تشققت
التطبيقات
| الصناعة | أمثلة القطع | الخامة الشائعة |
|---|---|---|
| التكييف | أجزاء الدكت، صناديق البلينم، إطارات الدامبر | DX51D+Z من 0.7 إلى 1.2 مم |
| الكهرباء | أجسام الكبائن، كتائف DIN، ألواح الجلاند | DC01 من 1.5 إلى 2 مم، 304 بسماكة 1.5 مم |
| الطاقة الشمسية | مشابك الألواح، كتائف الميل، حوامل الكابلات | S235JR من 3 إلى 5 مم مجلفن، EN AW-5754 |
| معدات الأغذية | الشفاطات، الطاولات، ألواح الحماية | 1.4301 (304) من 1 إلى 2 مم |
| اللوحات الإعلانية | جوانب الحروف، إطارات الصناديق | EN AW-5754 من 1.5 إلى 3 مم |
| الماكينات | واقيات الماكينات، الأغطية، المزالق | S235JR من 2 إلى 6 مم |
| الإنشاءات | الفلاشينج، المزاريب، كتائف الكسوة | DX51D+Z، و1.4404 (316L) للسواحل |
التسعير ومدة التنفيذ
يتحدد سعر الثني بثلاثة عوامل: عدد الثنيات في القطعة (كل ثنية دورة ماكينة وربما تغيير عدة)، والسماكة وطول الثني (يحددان الطن المطلوب وحجم الماكينة)، وحجم الدفعة (يتوزع تجهيز يستغرق 15 إلى 40 دقيقة على الكمية). كتيفة بثنيتين في حديد 2 مم تكلف جزءاً بسيطاً من نفس الكتيفة بست ثنيات بأنصاف أقطار مختلفة. تُسلّم طلبات القص بالليزر مع الثني خلال 3 إلى 6 أيام عمل للقطع البسيطة، ومن 7 إلى 12 يوم عمل للكبائن متعددة الثنيات من الستانلس أو للكميات فوق 500 قطعة.
الأسئلة الشائعة
نعم. يُثنى S235JR حتى 20 مم على ماكينات من 200 إلى 400 طن؛ ولوح 10 مم يمكن ثنيه بطول يصل إلى 4000 مم. يكون نصف القطر الداخلي نحو 10 إلى 12 مم ودقة الزاوية ±1°.
ارفع ملف DXF أو STEP واستلم عرض سعر ملزماً للقص والثني خلال 12 ساعة.