الفرايز CNC (3 و4 و5 محاور)
تشغيل قطع الألومنيوم والحديد والستانلس والبلاستيك من ملف STEP بسماحية قياسية ±0.05 مم
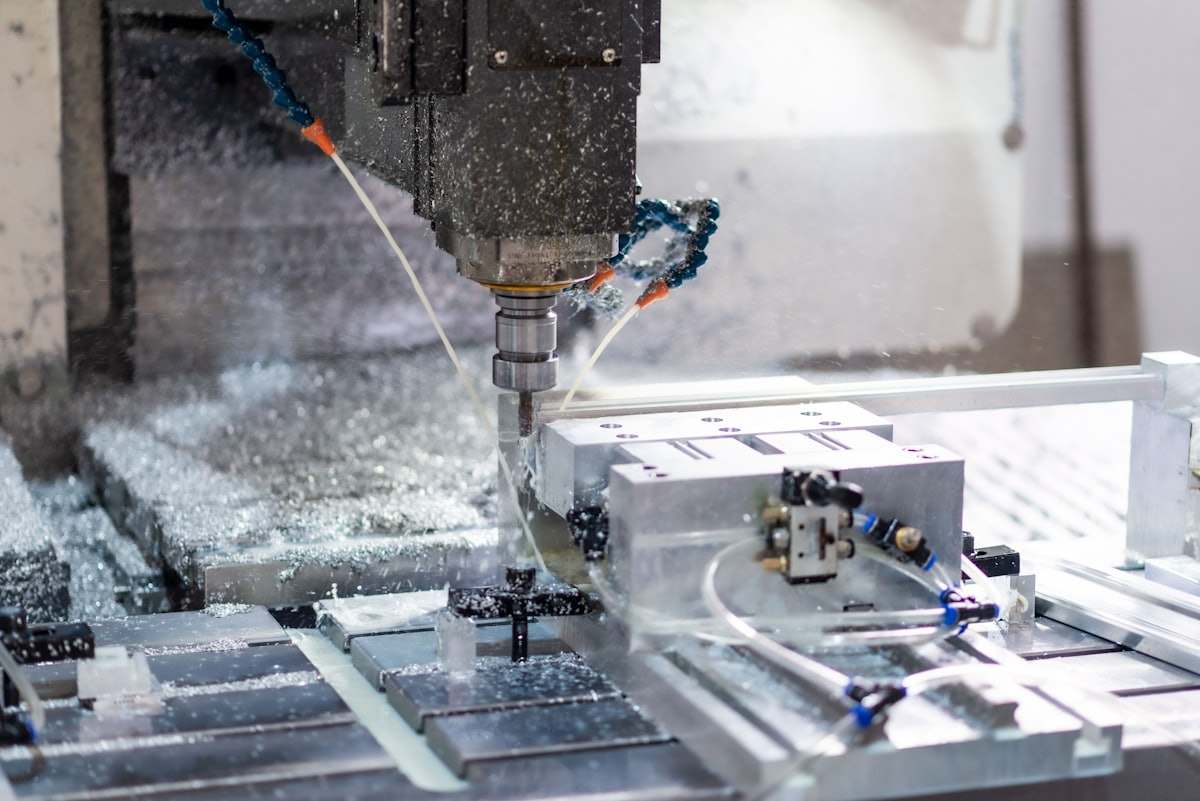
الفرايز CNC هو إزالة المعدن من كتلة مصمتة بأداة قطع دوارة تتحرك بتحكم رقمي. على منصة كت لينك ترفع ملف STEP وتحدد الخامة والتشطيب، فتستلم عرض سعر ملزم خلال 12 ساعة من ورشة في مصر أو الإمارات أو السعودية. السماحية القياسية ±0.05 مم، ويمكن الوصول إلى ±0.01 مم على الأبعاد الحرجة إذا نص الرسم على ذلك. القطع الشائعة هي الأغلفة والكتائف والقوالب والمشعبات (manifolds) وقطع الغيار الفردية.
تشرح هذه الصفحة الفرق بين التشغيل بثلاثة وأربعة وخمسة محاور، والخامات والسماحيات الواقعية، وكيف تصمم القطعة لتقليل التكلفة، وما الذي يحدد مدة التنفيذ، سواء كانت قطعة واحدة أو دفعة من مئات القطع.
الفرق بين 3 و4 و5 محاور
ماكينة الثلاثة محاور تحرك الأداة في X وY وZ فقط، وتكفي لمعظم الكتائف والألواح والأغلفة ذات الجيوب، لكن كل وجه يحتاج تشغيلاً يتطلب تثبيتاً منفصلاً، وكل تثبيت يضيف وقتاً وخطأ محاذاة بين 0.02 و0.05 مم بين الأوجه.
الأربعة محاور تضيف محوراً دوّاراً يسمح بتشغيل الأعمدة ذات الأسطح المستوية والقطع التي تحمل تفاصيل على أربعة جوانب في تثبيت واحد. أما الخمسة محاور فتميل الرأس أو الطاولة للوصول إلى الزوايا المركبة والتجاويف الخلفية دون إعادة تثبيت. سعر الساعة أعلى، لكن قطعة بستة أوجه مشغّلة غالباً تكون أرخص إجمالاً لأن عدد التثبيتات ينخفض من ثلاثة أو أربعة إلى واحد.
| نوع الماكينة | حجم العمل التقريبي | عدد التثبيتات لقطعة بستة أوجه | دقة الموضع بين الأوجه | الأنسب لـ |
|---|---|---|---|---|
| 3 محاور رأسية | حتى 1000 × 500 × 500 مم | 3 إلى 4 | ±0.03 إلى ±0.05 مم | ألواح، كتائف، جيوب، أغلفة بسيطة |
| 4 محاور | حتى 800 × 400 × 400 مم | 1 إلى 2 | ±0.02 إلى ±0.03 مم | أعمدة بأسطح مستوية، مشعبات، ثقوب موزعة دائرياً |
| 5 محاور | حتى 600 × 600 × 500 مم | 1 | ±0.01 إلى ±0.02 مم | زوايا مركبة، تجاويف خلفية، مراوح، قلوب قوالب |
الخامات وقابلية التشغيل
الألومنيوم هو الأسرع والأرخص في الفرايز؛ الحديد والستانلس يستغرقان ضعفين إلى أربعة أضعاف الوقت لنفس حجم المعدن المزال، والتيتانيوم وPEEK أطول من ذلك. الأرقام في الجدول نسبية إلى النحاس الأصفر حر القطع عند 100.
في مناخ الخليج والساحل المصري تُخزن قطع الألومنيوم والستانلس وتُشحن دون قلق من الصدأ، أما قطع الحديد فيجب تزييتها أو طلاؤها قبل التسليم، خاصة في الإسكندرية ودبي والدمام حيث تبدأ الرطوبة المالحة في تكوين صدأ سطحي خلال أيام.
| الخامة (EN / الشائع) | قابلية التشغيل النسبية | تكلفة القطعة نسبة إلى 6061 | ملاحظات |
|---|---|---|---|
| EN AW-6061-T6 / 6082 | 90 | 1.0 | الخيار الافتراضي، تقبل الأنودة جيداً |
| EN AW-7075-T6 | 80 | 1.3 إلى 1.5 | مقاومة عالية، ضعيفة اللحام |
| S235JR / S355J2 حديد | 60 | 1.4 إلى 1.8 | تزييت أو طلاء بعد التشغيل |
| 42CrMo4 (4140) | 55 | 1.8 إلى 2.2 | أعمدة، تروس، متاح مسبق التصليد |
| 1.4301 (304) ستانلس | 45 | 2.0 إلى 2.5 | يتصلد بالتشغيل، يحتاج تثبيتاً صلباً |
| 1.4404 (316L) ستانلس | 40 | 2.5 إلى 3.0 | التطبيقات الساحلية والغذائية |
| CuZn39Pb3 نحاس أصفر | 100 | 1.5 إلى 2.0 | سعر الخامة هو الأساس |
| POM-C / PEEK | 80 / 50 | 0.9 / 4 إلى 6 | التحكم في الزوائد والتمدد الحراري |
| Ti Grade 5 | 20 | 6 إلى 10 | سرعات منخفضة وعدد كربيد |
السماحيات وخشونة السطح
ما لم يذكر الرسم غير ذلك، تُصنع القطع وفق ISO 2768-m للأبعاد الخطية وISO 2768-K للشكل الهندسي، أي ±0.1 مم للأبعاد من 6 إلى 30 مم و±0.2 مم من 30 إلى 120 مم. تضييق سماحية بُعد واحد إلى ±0.05 مم لا يكلف كثيراً، أما طلب ±0.01 مم على تجويف فيعني تغذية أبطأ وقياساً أثناء التشغيل وغالباً عملية توسيع (reaming) أو تجويف إضافية، فحدده فقط حيث يحتاجه رولمان بلي أو دليل.
خشونة السطح بعد تمريرة فرايز قياسية هي Ra 1.6 إلى 3.2 ميكرومتر، وتمريرة تشطيب دقيقة تصل إلى Ra 0.8 ميكرومتر. ما دون ذلك يحتاج تجليخاً أو تلميعاً.
| الخاصية | القياسي | الدقيق عند الطلب | أثر التكلفة |
|---|---|---|---|
| بُعد خطي | ±0.1 مم (ISO 2768-m) | ±0.01 إلى ±0.02 مم | +15 إلى +40% على ذلك البُعد |
| قطر تجويف موسّع | H9 | H7 | +10 إلى +20% |
| استواء لكل 100 مم | 0.1 مم | 0.02 مم | يتطلب إزالة إجهادات في الحديد |
| خشونة السطح | Ra 3.2 | Ra 0.8 | +10 إلى +25% على وقت التشغيل |
| قلاووظ داخلي | 6H | 6H مع فحص بالجيج | طفيف |
التصميم لتقليل تكلفة الفرايز
أكبر تكلفة خفية في الفرايز هي نصف قطر الأركان الداخلية الصغير. ركن جيب بنصف قطر 1 مم يفرض أداة قطرها 2 مم تعمل ببطء وبعمق ضحل لكل تمريرة، بينما رفع نصف قطر الركن إلى 4 مم يسمح بأداة 8 مم تزيل المعدن أسرع بنحو عشر مرات. كذلك يجب ألا يتجاوز عمق الجيب أربعة أضعاف قطر الأداة، فجيب بعمق 30 مم يحتاج أركاناً بنصف قطر 8 مم على الأقل.
الجدران الأرق من 1 مم في الألومنيوم و1.5 مم في الحديد تنحني وتهتز أثناء القطع. حافظ على سمك جدار 1.5 مم فأكثر وأرضية � 1 مم فأكثر، وتجنب الشقوق الضيقة العميقة. وحّد أقطار الثقوب على مقاسات البنط القياسية (بنط تسنين M3 وM4 وM5 وM6 وM8 وموسعات 6 و8 و10 و12 مم) حتى لا تلزم عدد خاصة.
التشطيب بعد الفرايز
قطع الألومنيوم تُنظف من الزوائد ثم تُترك كما هي بعد التشغيل، أو تُرمّل بالخرز (مظهر مطفي يخفي آثار الأداة)، أو تُؤنود (أنودايز) بسمك 5 إلى 25 ميكرومتر شفافاً أو أسود أو ملوناً. قطع الحديد عادة تُسوّد بالأكسيد الأسود أو تُطلى بالزنك 5 إلى 12 ميكرومتر أو بطلاء بودرة 60 إلى 120 ميكرومتر. الستانلس يُخمّل أو يُلمّع كهربائياً. كل التشطيبات تُطلب في نفس عرض السعر.
- بعد التشغيل مباشرة: Ra 1.6 إلى 3.2، آثار أداة ظاهرة، الأرخص
- ترميل بالخرز: مطفي متجانس، يضيف يوم عمل واحداً
- أنودة نوع II: 5 إلى 25 ميكرومتر، تضيف 2 إلى 4 أيام عمل، تزيد الأبعاد بنحو نصف سمك الطبقة لكل جانب
- أنودة صلبة نوع III: 25 إلى 50 ميكرومتر لأسطح الاحتكاك
- طلاء زنك: 5 إلى 12 ميكرومتر، احجب القلاووظ أو أعد تسنينه بعد الطلاء
- طلاء بودرة: 60 إلى 120 ميكرومتر، احجب التجاويف الدقيقة والقلاووظ
إرشادات التصميم
- استخدم نصف قطر أركان داخلية 3 مم على الأقل، وثلث عمق الجيب على الأقل للجيوب العميقة.
- حافظ على عمق الجيب أقل من 4 أضعاف قطر الأداة؛ جيب بعمق 40 مم يحتاج أداة 10 مم ونصف قطر ركن 5 مم فأكثر.
- سمك الجدار الأدنى: 1.5 مم للألومنيوم، 2 مم للحديد والستانلس، 2.5 مم للبلاستيك.
- حدد سماحية عامة ±0.1 مم (ISO 2768-m) وضيّق فقط تجاويف الرولمان وثقوب الدلائل إلى H7.
- صمم الثقوب المغلقة أعمق بمقدار 1.5 مم من طول القلاووظ المطلوب لترك مكان لشطفة البنطة.
- لا تتجاوز في عمق القلاووظ ضعفي القطر الاسمي؛ قلاووظ M6 أعمق من 12 مم لا يضيف مقاومة.
- أرسل ملف STEP مع رسم PDF يوضح الأبعاد الحرجة؛ ملف STEP وحده يُسعّر وفق ISO 2768-m.
التطبيقات
| الصناعة | أمثلة القطع | الخامة الشائعة |
|---|---|---|
| الماكينات وقطع OEM | أغلفة صناديق تروس، كراسي رولمان، قوالب تثبيت | 6061-T6، 42CrMo4 |
| النفط والغاز | كتل مشعبات، أجسام محابس فلنشات | 316L، 42CrMo4 |
| الإلكترونيات والكبائن | مشتتات حرارة، هياكل، أغلفة RF | 6061-T6، 6082 |
| قطع غيار السيارات | ألواح مهايئة، صرر، كتائف | 7075-T6، S355J2 |
| المعدات الطبية والمعملية | أجسام أجهزة، قوالب تثبيت | 316L، POM-C، PEEK |
| الطاقة الشمسية | مكونات التتبع، كلبسات | 6061-T6، 304 |
| ماكينات التعبئة | دلائل، كامات، قطع تغيير | POM-C، 6082، 304 |
التسعير ومدة التنفيذ
ثلاثة عوامل تحدد سعر القطعة المفرّزة: وقت التشغيل (يحدده حجم المعدن المزال وأصغر نصف قطر ركن وأضيق سماحية)، وعدد التثبيتات (كل وجه إضافي يضيف وقت تجهيز)، والخامة (سعرها وبطء قطعها). كتيفة ألومنيوم 100 × 60 × 20 مم بأربعة ثقوب وجيب واحد تمثل مرجعاً بقيمة 1.0; نفس القطعة من ستانلس 304 تكلف نحو 2.0 إلى 2.5، ومن 316L نحو 2.5 إلى 3.0، وطلب 20 قطعة بدلاً من واحدة يخفض سعر الوحدة إلى النصف تقريباً لأن البرمجة والتجهيز توزع على عدد أكبر. مدة التنفيذ 3 إلى 5 أيام عمل لقطع الألومنيوم البسيطة، و5 إلى 8 أيام عمل للحديد والستانلس أو القطع متعددة التثبيتات، يضاف إليها 2 إلى 4 أيام عمل للأنودة أو الطلاء. التوصيل داخل القاهرة ودبي والرياض والمناطق الصناعية الرئيسية عادة في اليوم التالي بالمندوب.
الأسئلة الشائعة
للقطع البسيطة نعم، لكن ملف STEP يضمن عرض سعر ملزم خلال 12 ساعة ويمنع أخطاء التفسير. إذا كان لديك PDF فقط أرسله وسنؤكد ما إذا كانت الورشة تحتاج بناء نموذج أولاً، وهذا يضيف يوماً أو يومي عمل.
ارفع ملف STEP وحدد الخامة والتشطيب واستلم عرض سعر ملزم للفرايز CNC خلال 12 ساعة.