التصميم للفرايز CNC: الجيوب ونصف القطر وسمك الجدار
قواعد عملية لعمق الجيب ونصف قطر الزوايا الداخلية والحد الأدنى لسمك الجدار تخفض وقت التشغيل والتكلفة
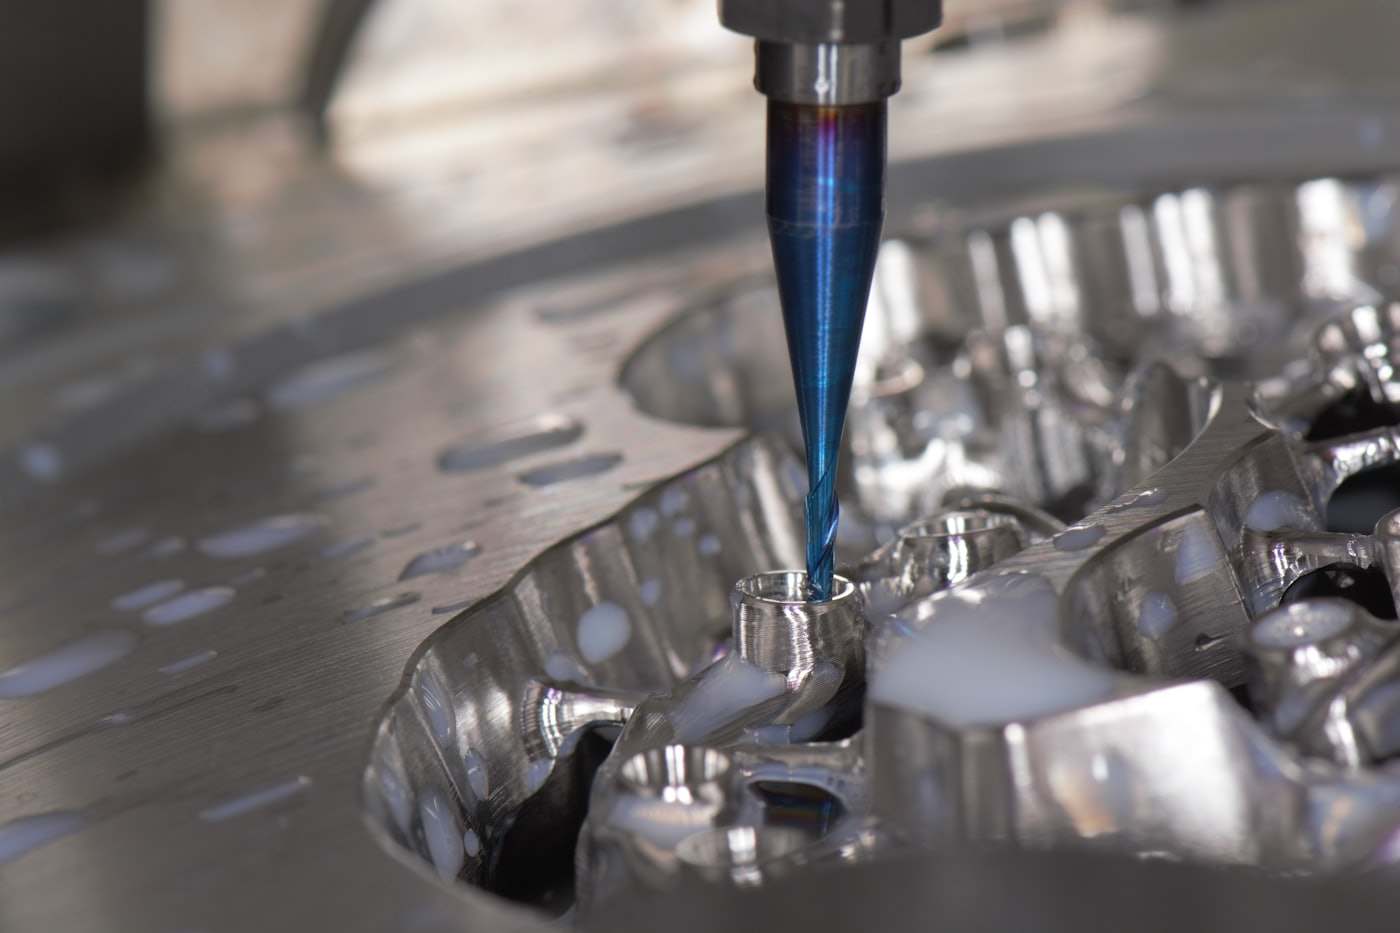
الفرايز CNC يمكن أن يقص تقريباً أي هندسة ثنائية أو ثلاثية الأبعاد من كتلة صلبة، لكن كل ميزة تخرج عن شكل العدة القياسي تضيف وقت تشغيل وتكلفة. الجيوب العميقة الضيقة والزوايا الداخلية الحادة والجدران الرقيقة غير المدعومة هي الميزات الثلاث الأكثر ترجيحاً لجعل القطعة بطيئة أو مكلفة أو مستحيلة الالتزام بالسماحية.
تعطي هذه الصفحة قواعد رقمية لعمق الجيب ونصف قطر الزوايا وسمك الجدار في الألومنيوم والحديد، مع مثال محسوب يوضح كيف خفض تعديل تصميمي واحد وقت التشغيل بنسبة 40%.
عمق الجيب ونسبة الأبعاد
الجيب المقصوص بمخرطة نهاية بقطر D يمكن عادة أن يصل عمقه إلى 3-4 أضعاف D قبل أن يبدأ انحراف العدة وصعوبة إخراج البرادة في إفساد التشطيب السطحي والدقة البُعدية. مخرطة نهاية 6 mm يمكنها قص جيب بعمق 18-24 mm بارتياح؛ الدفع لعمق 40 mm بنفس العدة يتطلب تغذية أبطأ ومرات مرور أكثر ويقبل تشطيب جدار أخشن.
لجيب عرضه 10 mm، أكبر قطر مخرطة نهاية يتسع مع خلوص هو نحو 8-9 mm، مما يحد العمق العملي إلى نحو 25-35 mm قبل الحاجة لعدة طويلة متخصصة، والتي تكلف أكثر وتنحرف أكثر تحت الحمل.
| عرض الجيب | أقصى قطر عدة عملي | أقصى عمق موصى به | ملاحظة |
|---|---|---|---|
| 5 mm | 4 mm | 12-16 mm | مخرطة نهاية قياسية |
| 10 mm | 8-9 mm | 25-35 mm | مخرطة نهاية قياسية |
| 20 mm | 16-18 mm | 60-70 mm | مخرطة نهاية قياسية |
| 50 mm | 40-45 mm | 150-180 mm | مخرطة نهاية قياسية |
نصف قطر الزوايا الداخلية
عدة الفرايز دائرية، لذلك لا يمكنها إنتاج زاوية داخلية حادة. أصغر نصف قطر داخلي يساوي نصف قطر أصغر عدة عملية لذلك العمق -- لجيب عمق 10 mm يُشغَّل بمخرطة نهاية 8 mm، ستظهر الزوايا الداخلية بنصف قطر 4 mm ما لم تُستخدم عدة أصغر لتنظيف الزاوية في مرور منفصل أبطأ.
تحديد نصف قطر داخلي أكبر من الحد الأدنى الذي تفرضه هندسة الجيب، مثلاً 3 mm بدلاً من الحد الأدنى 1 mm، يسمح باستخدام عدة أكبر وأكثر صلابة ويمكن أن يخفض وقت التشغيل بنسبة 20-30% في القطع كثيفة الجيوب. القطع المتلاقية (عمود داخل زاوية جيب) يجب تخفيفها بشمفرة أو تجويف بدلاً من اشتراط زاوية جيب حادة.
| خيار التصميم | التأثير على التكلفة والوقت |
|---|---|
| نصف قطر داخلي = عمق الجيب / 4 (يطابق العدة القياسية) | التكلفة الأساسية |
| نصف قطر داخلي أصغر مما يلزم لعدة صلبة | +15-30% وقت تشغيل، خطر علامات انحراف العدة |
| نصف قطر داخلي سخي (2-3 أضعاف الحد الأدنى) | -10-20% وقت تشغيل، تشطيب سطحي أفضل |
| زاوية داخلية حادة يفرضها الجزء المتلاقي | أضف شمفرة تخفيف على الجزء المتلاقي بدلاً من ذلك |
الحد الأدنى لسمك الجدار
الجدران الرقيقة تنثني تحت قوة القص، منتجة علامات ارتجاج وخطأً بُعدياً، خاصة في الجدران العالية غير المدعومة في الألومنيوم. كقاعدة عامة، نسبة ارتفاع الجدار إلى سمكه فوق 10:1 في الألومنيوم (6061-T6) تحتاج معاملات قص مخفضة وقد تُظهر مع ذلك انحرافاً 0.05-0.1 mm؛ في الحديد نفس النسبة أكثر تسامحاً بسبب الصلابة الأعلى، وتتحمل قرب 15:1 قبل الحاجة لعناية خاصة.
جدار ألومنيوم 2 mm بارتفاع 15 mm (نسبة 7.5:1) يُشغَّل بموثوقية للسماحية القياسية. نفس الجدار بارتفاع 25 mm (12.5:1) عادة سيحتاج مرور تشطيب أبطأ وقد ينحرف مع ذلك 0.03-0.08 mm عن الاسمي عند القمة.
| الخامة | نسبة الارتفاع إلى السمك الآمنة | منطقة الحذر | ملاحظة |
|---|---|---|---|
| ألومنيوم 6061-T6 | حتى 8:1 | 8:1 إلى 12:1 | فوق 12:1 أضف أضلاع دعم أو قلل الارتفاع |
| حديد أسود S235JR | حتى 12:1 | 12:1 إلى 15:1 | الخامة الأصلب تتحمل أكثر |
| ستانلس 1.4301 (304) | حتى 10:1 | 10:1 إلى 14:1 | يتصلب بالعمل؛ استخدم عدد حادة |
| بلاستيك هندسي (POM, PA) | حتى 6:1 | 6:1 إلى 10:1 | تراكم الحرارة يسبب انحرافاً |
مثال محسوب: كابولة بأربعة جيوب عميقة
تصميم أصلي حدد أربعة جيوب بعرض 12 mm وعمق 45 mm بنصف قطر زاوية داخلية 1 mm في ألومنيوم 6061-T6. هذا فرض مخرطة نهاية 10 mm (تاركة خلوص 1 mm) تعمل عند نسبة عمق 4.5:1 قرب حدها العملي، بالإضافة إلى مرور منفصل بعدة 2 mm لتنظيف الزوايا 1 mm -- تغييرا عدة لكل جيب وتغذية مخفضة للتحكم في الانحراف.
زيادة نصف قطر الزاوية إلى 3 mm وتقليل عمق الجيب إلى 30 mm (مع تلبية المتطلب الوظيفي مع ذلك) سمحت لمخرطة نهاية واحدة 10 mm بإنجاز كل جيب في عملية واحدة بتغذية كاملة. انخفض وقت التشغيل المقاس بنحو 40% وتحسن التشطيب السطحي من Ra 3.2 إلى Ra 1.6 بدون تكلفة إضافية.
إرشادات التصميم
- اجعل نصف قطر الزوايا الداخلية على الأقل عمق الجيب مقسوماً على 4، أو 1.5-2 ضعف الحد الأدنى المفروض، أيهما أكبر.
- أبقِ نسبة عمق الجيب إلى قطر العدة تحت 4:1 للعدد القياسية؛ بعد ذلك توقع علاوة تكلفة ووقت للعدد الطويلة المتخصصة.
- أبقِ نسبة ارتفاع الجدار إلى سمكه تحت 8:1 في الألومنيوم و12:1 في الحديد ما لم يحتج التطبيق تحديداً جداراً رقيقاً أعلى.
- أضف شمفرة 0.5-1 mm على كل الحواف الخارجية الحادة؛ هذه ممارسة قياسية وتزيل زوائد التشغيل بدون تكلفة إضافية.
- تجنب تحديد جيوب مستوية القاع أعمق من 4 أضعاف نصف قطر الزاوية بدون ميل أو تخفيف؛ انحراف العدة عند العمق الكامل يفسد الاستواء.
- حيث يحتاج جزء متلاقٍ زاوية داخلية حادة، ضع شمفرة التخفيف على الجزء المتلاقي (الأبسط عادة) بدلاً من فرض جيب بنصف قطر صغير.
- للقطع رقيقة الجدار في البلاستيك (POM, PEEK)، قلل هدف نسبة الارتفاع إلى السمك بنحو 30% مقارنة بقاعدة الألومنيوم بسبب حساسية الحرارة.
التطبيقات
| الصناعة | أمثلة القطع | الخامة المعتادة |
|---|---|---|
| الماكينات والمصنعين | هياكل بجيوب داخلية، علب تروس | 6061-T6, S235JR |
| الدقة وما يقارب الطيران | كوابيل خفيفة، ألواح مضلعة | 6061-T6, 7075-T6 |
| البلاستيك والقولبة | تجاويف قوالب، ألواح طرد | 1.2311 (P20), POM |
| المعدات الطبية والمعملية | كبائن، هياكل أجهزة | 1.4301 (304), 6061-T6 |
| الإلكترونيات والكبائن | هياكل بقنوات كابلات | 6061-T6, 5052 |
| عدد تصنيع السيارات | ألواح تثبيت، أجسام جيج | S235JR, C45 |
التسعير ومدة التنفيذ
تكلفة الفرايز تعتمد على حجم إزالة الخامة ونسبة العمق إلى القطر (الجيوب العميقة الضيقة تحتاج تغذية أبطأ ومرات مرور أكثر)، وعدد الإعدادات وتغييرات العدة المطلوبة (نصف القطر السخي والجيوب الأقل عمقاً تقلل تغييرات العدة)، ومتطلبات السماحية والتشطيب السطحي (السماحيات الضيقة تحت ±0.02 mm تضيف مرات تشطيب ووقت فحص). القطع البسيطة ذات الجيوب في الألومنيوم تُشحن خلال 3-5 أيام عمل؛ القطع المعقدة متعددة الإعدادات بسماحيات ضيقة خلال 7-12 يوم عمل.
الأسئلة الشائعة
لا يمكن قص زاوية حادة بعدة دائرية؛ الورشة إما تستخدم عدة أصغر بكثير وأبطأ للجيب كله أو تضيف عملية منفصلة لتنظيف الزاوية. نصف قطر 2-3 mm بدلاً من زاوية حادة عادة بدون تكلفة إضافية.
ارفع ملف STEP وسنشير إلى أي مشكلة في الجيوب أو نصف القطر أو سمك الجدار قبل التسعير، مع عرض سعر ملزم خلال 12 ساعة.