اللحام والتجميع
لحام أرجون (TIG) ولحام MIG ولحام نقطي للحديد والستانلس والألومنيوم مع تجميع القطع بالصواميل والمسامير
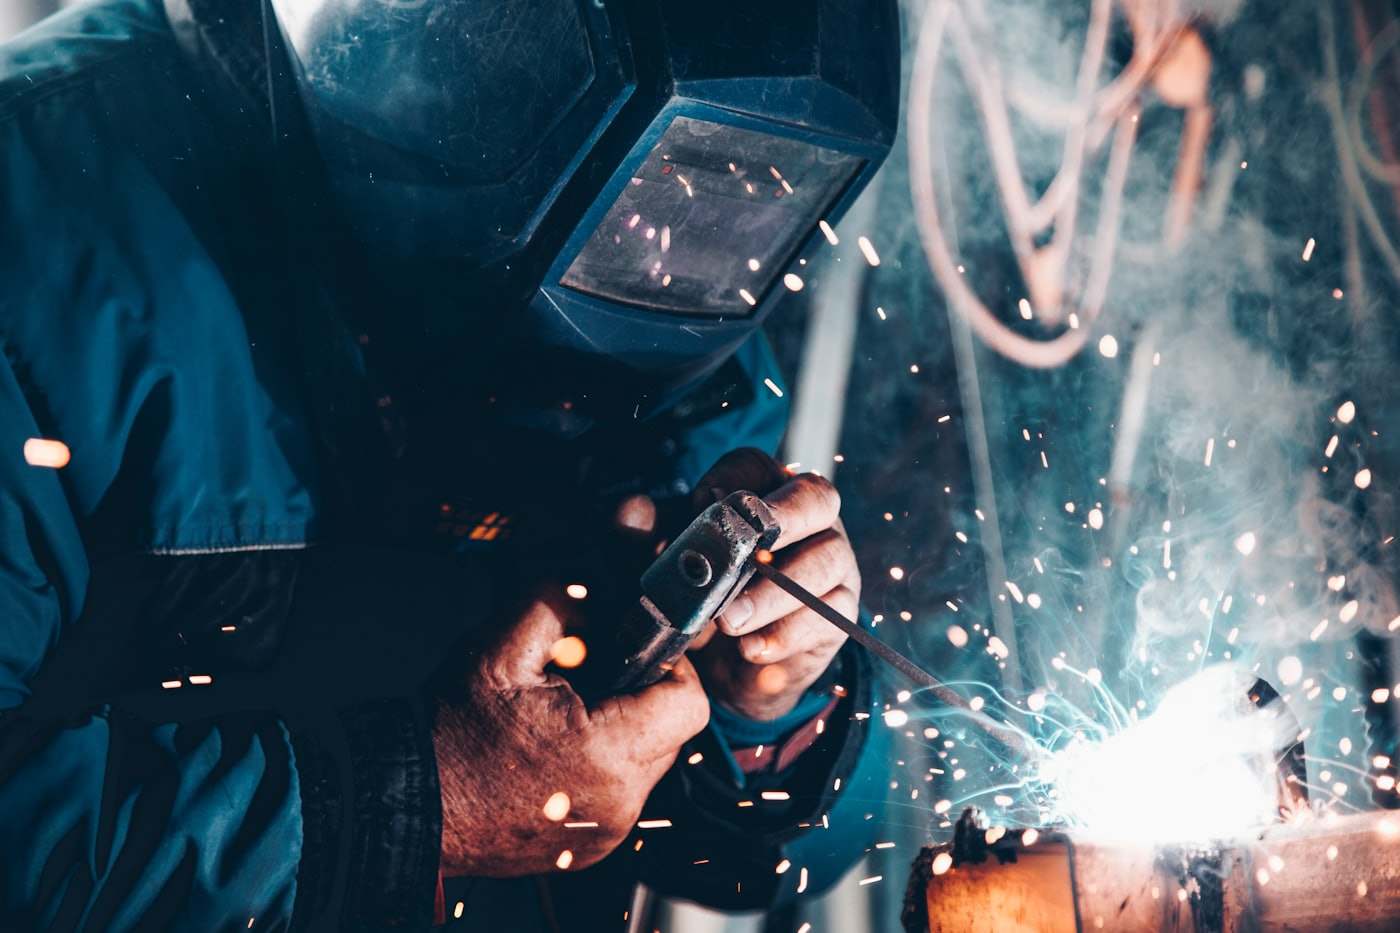
خدمة اللحام والتجميع تحول القطع الناتجة من تقطيع الصاج بالليزر والثني إلى منتج جاهز: هياكل، كوابيل، كبائن، خزانات وقواعد ماكينات. توفر كت لينك لحام الأرجون (TIG) ولحام MIG/MAG واللحام النقطي عبر ورش في مصر والإمارات والسعودية، بالإضافة إلى صواميل الكبس ومسامير البرشام وتجميع المجموعات بالمسامير. ترفع ملف STEP مع رسم اللحام وتستلم عرض سعر ملزم خلال 12 ساعة يشمل القص والثني واللحام والتشطيب كبند واحد.
في هذه الصفحة نشرح أي عملية لحام تناسب أي خامة وسمك، وما السماحيات الممكنة للمجموعة الملحومة، وكيف توصف اللحام على الرسم، وكيف تؤثر الحرارة والغبار ورطوبة السواحل في المنطقة على التشطيب الذي يجب أن تطلبه بعد اللحام.
أي عملية لحام لأي عمل
لحام MIG/MAG هو الخيار الافتراضي للحديد الأسود S235JR وS355J2 من سمك 1.5 مم فأكثر: سريع، يتحمل قشرة الدرفلة، ومناسب للهياكل الإنشائية والكوابيل. لحام الأرجون (TIG) يستخدم مع الستانلس ستيل 1.4301 (304) و1.4404 (316L) عندما يجب أن تبقى الدرزة نظيفة، ومع الألومنيوم EN AW-5754 و6061-T6 بتيار متردد AC. اللحام النقطي يربط الصاج المتراكب من 0.5 إلى 3 مم بدون سلك حشو، وهو شائع في كبائن الصاج المجلفن DX51D+Z وصناديق التكييف.
لحام الزاوية (Fillet) هو الأساس لوصلات T والأركان، أما اللحام التناكبي كامل الاختراق فيحتاج شطف حواف فوق 6 مم وفجوة جذر من 1 إلى 2 مم. اللحام المتقطع (مثلاً 30 مم لحام و70 مم فراغ) يقلل الحرارة والتشوه على الدرزات الطويلة ويكفي غالباً لأعمال الصاج غير المضغوطة.
| العملية | الخامات | نطاق السمك | الاستخدام المعتاد |
|---|---|---|---|
| MIG/MAG | S235JR, S355J2, DX51D+Z | 1.5 إلى 25 مم | هياكل، قواعد، كوابيل |
| أرجون (TIG) | 1.4301 (304), 1.4404 (316L), EN AW-5754, 6061-T6 | 0.8 إلى 8 مم | خزانات، معدات أغذية، درزات ظاهرة |
| لحام نقطي | صاج حديد ومجلفن وستانلس | 0.5 إلى 3 مم لكل طبقة | كبائن، لوحات، دكت |
| لحام مسامير (Stud) | حديد، ستانلس | مسامير M4 إلى M12 | دبابيس عزل، نقاط تأريض |
سماحيات المجموعات الملحومة
لا يمكن للمجموعة الملحومة أن تحافظ على سماحية القص بالليزر. القطع المفردة تصل بدقة ±0.1 مم، لكن الانكماش الحراري بمقدار 0.5 إلى 1.5 مم لكل متر درزة والانحراف الزاوي من 0.5 إلى 2 درجة أمر طبيعي. الفئة B من ISO 13920 (مثلاً ±2 مم للأطوال من 400 إلى 1000 مم) هي الافتراضي الواقعي، والفئة A (±1 مم لنفس النطاق) تحتاج قوالب تثبيت وتزيد التكلفة.
عندما يجب أن يكون سطح الالتقاء دقيقاً، صمم القطعة بحيث تُشغّل الأسطح بالفرايز بعد اللحام، أو استخدم ثقوباً مستطيلة وشرائح ضبط. أخبرنا بالأبعاد الاثنين أو الثلاثة التي تهم فعلاً وسنثبت القطعة من أجلها بدلاً من مطاردة كل بعد.
| الخاصية | ISO 13920 فئة A | ISO 13920 فئة B | ممكن مع التشغيل بعد اللحام |
|---|---|---|---|
| طول من 120 إلى 400 مم | ±1 مم | ±2 مم | ±0.1 مم |
| طول من 400 إلى 1000 مم | ±2 مم | ±3 مم | ±0.1 مم |
| زاوية (أضلاع حتى 400 مم) | ±20 دقيقة قوسية | ±45 دقيقة قوسية | ±5 دقائق قوسية |
| استواء على طول 1000 مم | ±1.5 مم | ±2.5 مم | ±0.2 مم |
جودة اللحام والفحص
يعمل الموردون في شبكة كت لينك وفق مستويات الجودة في ISO 5817: المستوى C هو الافتراضي العام، والمستوى B للقطع الحاملة للأحمال أو المضغوطة. اللحامون لأعمال الحديد الإنشائي يحملون تأهيل ISO 9606-1 عندما يطلبه الرسم. الفحص البصري مشمول، أما فحص الصبغة النافذة على درزات الستانلس والفحص بالموجات فوق الصوتية للحام السميك واختبار التسريب للخزانات فتسعّر كبنود منفصلة.
حدد مستوى الجودة المطلوب وأي فحص غير إتلافي وما إذا كنت تحتاج خريطة لحام أو تقرير فحص. لخزانات الستانلس في الأغذية أو الأدوية، اطلب تجليخ الدرزات الداخلية ومعادلتها كيميائياً.
- الافتراضي: ISO 5817 مستوى C، فحص بصري، إزالة رذاذ اللحام
- الأحمال الإنشائية: ISO 5817 مستوى B، لحامون مؤهلون وفق ISO 9606-1، خريطة لحام عند الطلب
- ستانلس ملامس للأغذية: لحام أرجون (TIG) مع غاز حماية خلفي، تجليخ الدرزات وتخليلها أو معادلتها
- الخزانات: اختبار ضغط هيدروستاتيكي أو هوائي عند الضغط الذي تحدده
التجميع: صواميل الكبس والمسامير والبراشيم
معظم الكبائن والكوابيل أرخص في التجميع بالخردوات منها باللحام. صواميل الكبس الذاتي (M3 إلى M10) والأعمدة والمسامير تكبس في الصاج من سمك 0.8 مم، وصواميل البرشام تناسب القطاعات المغلقة والقطع المدهونة مسبقاً، أما القلاووظ المباشر فيصلح من سمك 3 مم (سنّان كاملان على الأقل). البرشام الأعمى يربط الخامات المختلفة مثل ألواح الألومنيوم بهياكل الحديد دون مشاكل جلفانية إذا كان البرشام معزولاً.
نوفر أيضاً مجموعات مركبة بالمسامير: هيكل مع ألواحه ومفصلاته وأقفاله وجوانه مركبة، بحيث يستلم فريقك قطعة واحدة بدلاً من طقم. اذكر مواصفة الخردوات (DIN 933, ISO 4762، ستانلس A2 أو A4) وعزوم الربط إذا كانت مهمة.
التشطيب بعد اللحام في مناخ المنطقة
الحديد الملحوم بدون حماية يصدأ خلال أسابيع في هواء الإسكندرية أو جدة أو سواحل دبي. اطلب الجلفنة بالغمس الساخن (55 إلى 85 ميكرون) للهياكل الخارجية، أو طلاء بودرة بسمك 60 إلى 120 ميكرون بعد السفع الرملي للقطع الظاهرة، وللجمع بينهما استخدم النظام المزدوج. القطاعات المغلقة تحتاج ثقوب تهوية لا تقل عن 10 مم قبل الجلفنة. درزات الستانلس يجب تخليلها لإزالة اللون الحراري الذي يتآكل في رطوبة الخليج. الألومنيوم الملحوم يمكن أنودته لكن منطقة اللحام وسلك الحشو 5356 يخرجان أغمق قليلاً من المعدن الأصلي.
إرشادات التصميم
- حافظ على نسبة السمكين عند الوصلة أقل من 3:1؛ لحام 1 مم مع 6 مم يحرق الجانب الرقيق.
- أضف شطفاً من 30 إلى 45 درجة للوصلات التناكبية فوق 6 مم واترك فجوة جذر من 1 إلى 2 مم.
- استخدم ألسنة وفتحات (Tab and Slot) في قطع القص بالليزر ليتموضع التجميع ذاتياً ويحتاج تثبيتاً أقل.
- حدد لحاماً متقطعاً (مثلاً 30 مم لحام و70 مم فراغ) للدرزات الأطول من 300 مم للحد من التشوه.
- اترك خلوصاً 10 مم بين الدرزات والثقوب التي يجب أن تبقى دائرية؛ انكماش اللحام يشوه الثقوب القريبة.
- اترك 3 مم سماحية تشغيل على الأسطح التي يجب أن تكون مستوية ضمن 0.1 مم بعد اللحام.
- ضع رموز اللحام وفق ISO 2553 على الرسم واذكر مستوى جودة ISO 5817 مرة واحدة في خانة العنوان.
التطبيقات
| الصناعة | أمثلة القطع | الخامة المعتادة |
|---|---|---|
| التكييف | صناديق هواء، هياكل وحدات، حوامل فلاتر | DX51D+Z من 1.0 إلى 2.0 مم، زاوية S235JR |
| الطاقة الشمسية | كوابيل تثبيت، هياكل تتبع | S355J2 مجلفن، EN AW-6063 |
| الأغذية والمشروبات | خزانات، طاولات، قوادوس | 1.4301 (304), 1.4404 (316L) من 1.5 إلى 3 مم |
| ماكينات OEM | قواعد ماكينات، حواجز حماية، كبائن | S235JR من 3 إلى 12 مم |
| اللوحات الإعلانية | حروف بارزة، هياكل أعمدة | 1.4301 (304), EN AW-5754 |
| النفط والغاز | قواعد معدات، حوامل مواسير، ممرات | S355J2, 1.4404 (316L) |
| الكهرباء | كبائن، مجاري كابلات | DX51D+Z, 1.4301 (304) |
التسعير ومدة التنفيذ
ثلاثة عوامل تحدد سعر القطعة الملحومة: الطول الكلي للدرزات ونوع العملية (لحام الأرجون على الستانلس يكلف تقريباً ضعفين إلى ثلاثة أضعاف لحام MIG على الحديد لكل متر)، ودرجة التثبيت والسماحية المطلوبة، والتشطيب بعد اللحام مثل التجليخ أو التخليل أو الجلفنة. الكمية تساعد أقل مما في قص الليزر لأن عمالة اللحام تحسب لكل قطعة، لكن قالب تثبيت لخمسين قطعة يقلل زمن الوحدة بنسبة 20 إلى 30%. مدة التنفيذ المعتادة من 5 إلى 10 أيام عمل للكوابيل والهياكل البسيطة، ومن 10 إلى 15 يوم عمل للخزانات أو المجموعات مع جلفنة أو طلاء بودرة.
الأسئلة الشائعة
نعم، بلحام الأرجون (TIG) أو MIG النبضي. حول الدرزة يفقد 6061-T6 من 30 إلى 40% من مقاومته في المنطقة المتأثرة بالحرارة، بينما 5754 و5083 يفقدان أقل بكثير. صمم على أساس مقاومة الحالة الملدنة أو ضع اللحام بعيداً عن منطقة الإجهاد الأعلى.
ارفع ملف STEP ورسم اللحام واستلم عرض سعر ملزم للقص واللحام والتشطيب خلال 12 ساعة.