المنطقة المتأثرة بالحرارة في الليزر واللحام
ما هي المنطقة المتأثرة بالحرارة (HAZ)، ما مداها، وكيف تصمم وتحدد القطع للتحكم في تأثيرها على القوة والمظهر
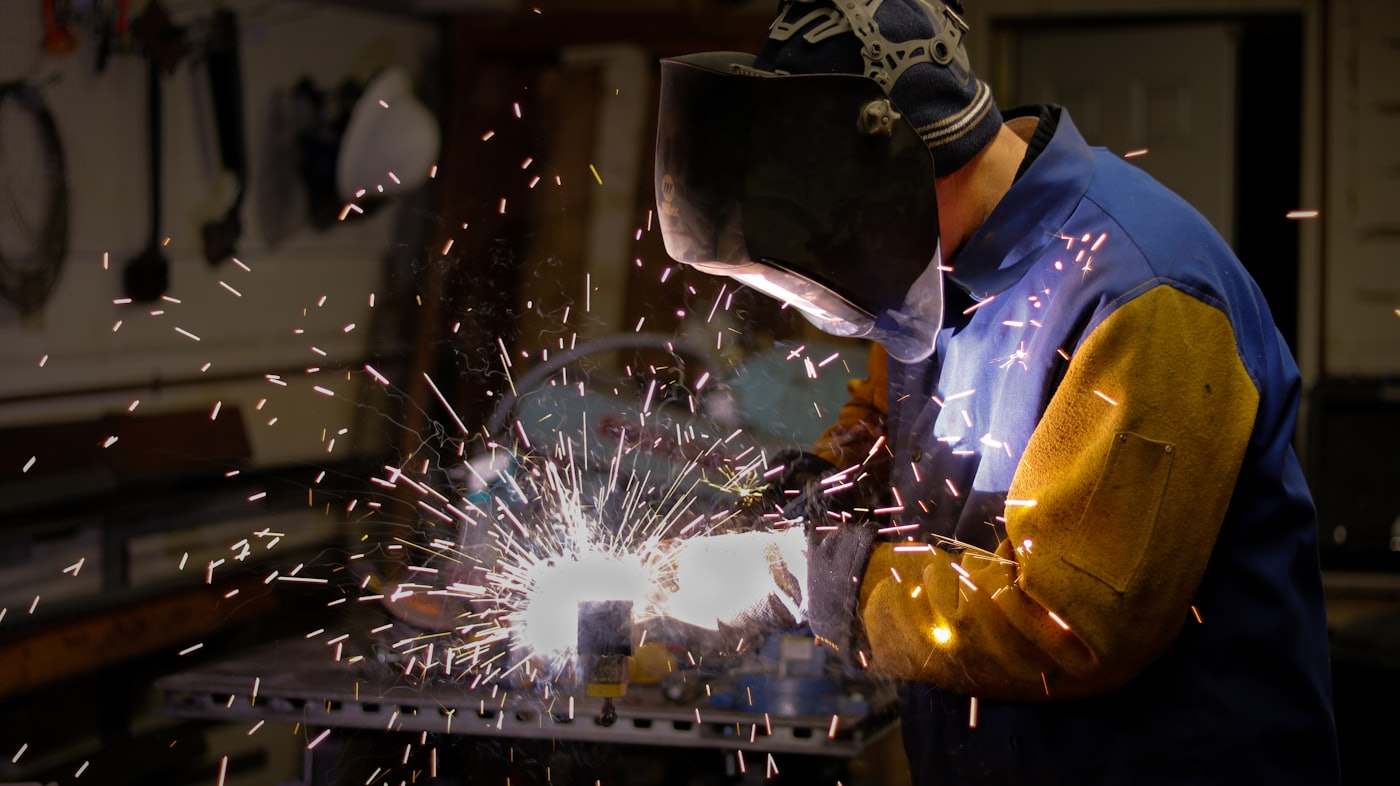
المنطقة المتأثرة بالحرارة (HAZ) هي شريط الخامة المجاور للقص أو اللحام حيث غيّرت الحرارة البنية المجهرية دون إذابتها، مما يغيّر الصلادة والمطاوعة، وفي الستانلس ستيل مقاومة التآكل. تظهر في كل من القص بالليزر واللحام، رغم أن العرض والتأثير يختلفان بشكل كبير بين العمليتين وبين الخامات.
تعطي هذه الصفحة أعراض HAZ واقعية للخامات والعمليات الشائعة في تصنيع المنطقة، وتوضح متى تكون HAZ مهمة كفاية لتحديد إجراء تحكم مثل معالجة بعد اللحام أو قص أبطأ.
HAZ في القص بالليزر
القص بالليزر سريع وموضعي، لذلك HAZ ضيقة، عادة 0.1-0.3 mm في الحديد الأسود والستانلس حتى سمك 6 mm، وتتسع إلى 0.3-0.6 mm في لوح فوق 15 mm حيث يلزم مدخل حرارة أكبر. في الحديد الأسود نادراً ما تؤثر HAZ الضيقة على الأداء الميكانيكي. في الستانلس ستيل، يمكن أن تُظهر HAZ المجاورة لحافة مقصوصة بالليزر شريطاً رفيعاً من لون أكسيد الكروم المتغير (لون قش فاتح إلى أزرق في القص بمساعدة النيتروجين، أو أكسيد أغمق في القص بمساعدة الأكسجين)، وهو تجميلي غالباً ويمكن إزالته بالتخليل أو التجليخ الخفيف إن كان المظهر مهماً.
الألومنيوم لديه توصيل حراري عالٍ، لذا تتبدد الحرارة بسرعة وتكون HAZ المرئية ضيقة جداً، أقل من 0.2 mm، رغم أن حافة القص يمكن أن تُظهر تخشناً طفيفاً في الحبيبات يقلل الصلادة السطحية قليلاً جداً عند الحافة مباشرة -- غير مهم عادة لتطبيقات الكوابيل والكبائن.
| الخامة | السمك | عرض HAZ المعتاد (قص ليزر) |
|---|---|---|
| حديد أسود S235JR | 1-6 mm | 0.1-0.2 mm |
| حديد أسود S235JR | 10-25 mm | 0.3-0.6 mm |
| ستانلس 1.4301 (304) | 1-6 mm | 0.1-0.3 mm |
| ألومنيوم 5754/6061 | 1-10 mm | أقل من 0.2 mm |
HAZ في اللحام
اللحام يضخ حرارة أكبر بكثير في القطعة لفترة أطول من القص بالليزر، لذلك HAZ أوسع وتأثيرها الميكانيكي أهم. في لحامات الحديد الأسود بالأرجون (TIG) أو MIG، تمتد HAZ عادة 2-8 mm من خط الانصهار حسب مدخل الحرارة وسمك اللوح، وتُظهر نمو حبيبات يقلل المتانة قليلاً لكن نادراً ما يسبب مشكلة وظيفية في الحديد الإنشائي.
في الصلب السبائكي المعالج حرارياً مثل 42CrMo4، يمكن لـ HAZ أن تفقد موضعياً الصلادة المكتسبة من التبريد والمراجعة، وتنخفض من صلادة كاملة 40-45 HRC إلى 20-25 HRC قرب اللحام مباشرة ما لم يُعالَج الوصلة حرارياً بعد اللحام. في الألومنيوم المُصلَّب بالترسيب مثل 6061-T6، تفقد HAZ نحو 30-40% من قوة الخضوع مقارنة بالخامة الأساسية ولا تستعيدها بالكامل بدون معالجة حرارية محلولة كاملة وشيخوخة معاد إجراؤها، وهو أمر نادراً ما يكون عملياً في قطعة ملحومة نهائية.
| الخامة / الحالة | عرض HAZ المعتاد (لحام) | التأثير الميكانيكي |
|---|---|---|
| حديد أسود S235JR، 3-6 mm | 2-5 mm | انخفاض متانة طفيف، مقبول عادة |
| حديد إنشائي S355J2، 8-12 mm | 4-8 mm | تخشن حبيبات، تحقق مع WPS إن كان حرجاً |
| 42CrMo4 مقسى ومراجع | 3-6 mm | انخفاض صلادة موضعي إلى 20-25 HRC بدون PWHT |
| ستانلس 1.4301 (304) | 3-6 mm | احتمال ترسيب كربيد الكروم (تحسس) فوق 450-850 °C |
| ألومنيوم 6061-T6 | 10-25 mm | قوة الخضوع تنخفض إلى نحو 60-70% من الأساس |
التحسس (Sensitisation) في لحامات الستانلس
عندما يُحفظ ستانلس 1.4301 (304) بين 450 و850 °C أثناء اللحام، يمكن أن يتحد الكروم مع الكربون عند حدود الحبيبات في HAZ، مما يستنزف موضعياً الكروم المتاح لتكوين طبقة الأكسيد الواقية ويخلق شريطاً معرضاً للتآكل قرب اللحام -- مشكلة تُسمى التحسس. هذا يهم أكثر في القطع الستانلس بالبيئات الرطبة أو الغنية بالكلوريدات مثل المواقع الساحلية الخليجية أو تطبيقات الغذاء والغسيل.
استخدام 1.4404 (316L) منخفض الكربون بدلاً من 304 القياسي، والتحكم في مدخل حرارة اللحام، وتخميل أو تخليل اللحام النهائي يقلل هذا الخطر. للتطبيقات الحرجة من ناحية التآكل قرب الساحل، تحديد 316L بدلاً من 304 وطلب تخليل بعد اللحام هو الإجراء المخفف القياسي.
التحكم في تأثيرات HAZ في التصميم والطلب
لقطع الحديد الأسود الإنشائية، نادراً ما تكون HAZ الناتجة عن اللحام مصدر قلق تصميمي ولا حاجة لإجراءات خاصة لتطبيقات الكوابيل والهياكل النموذجية. لقطع الصلب السبائكي المقسى التي يجب لحامها، حدد معالجة حرارية بعد اللحام أو صمم اللحام بعيداً عن المنطقة المقساة الحرجة للحمل، مستخدماً وصلة مبرشمة أو مكبوسة بدلاً من ذلك حيث أمكن.
للحامات الألومنيوم الإنشائية من 6061-T6، كبّر اللحام أو أضف دعامة لتعويض فقدان القوة الموضعي، لأن الوصلة لن تطابق قوة الخامة الأصلية بدون دورة معالجة حرارية إعادة كاملة نادراً ما تُجرى على التجميعات النهائية.
إرشادات التصميم
- للقطع الستانلس المقصوصة بالليزر حيث يهم لون الحافة التجميلي (قطع معمارية أو عرض غذائي مرئية)، اطلب تخليلاً أو تجليخاً خفيفاً لحافة القص بدلاً من ترك لون الأكسيد.
- لا تلحم مباشرة على سطح مقسى ومجلوخ في قطعة صلب عدد أو صلب سبائكي؛ ستُلين HAZ ذلك موضعياً بغض النظر عن الصلادة الأصلية.
- صمم وصلات ألومنيوم 6061-T6 الملحومة بافتراض 60-70% فقط من قوة الخامة الأساسية عند اللحام؛ كبّر الزوايا أو أضف تدعيماً عند اللحامات الحاملة للحمل.
- حدد 1.4404 (316L) بدلاً من 1.4301 (304) لقطع الستانلس الملحومة المستخدمة في بيئات رطبة أو كلوريدية أو غسيل لتقليل خطر التآكل المرتبط بالتحسس.
- لقص لوح سميك (فوق 15 mm) بالليزر، توقع HAZ أوسع قليلاً وتأكد ما إذا كان التطبيق يحتاج التحقق من صلادة الحافة.
- اطلب معالجة حرارية بعد اللحام (تخفيف إجهاد أو مراجعة كاملة) صراحة في الرسم لأي قطعة صلب سبائكي مقساة يجب لحامها إنشائياً.
- أبقِ اللحامات بعيدة عن الميزات المشغولة ذات السماحية الضيقة حيث أمكن؛ التشوه الناتج عن انكماش HAZ عند التبريد يمكن أن يسحب ميزة قريبة 0.1-0.3 mm خارج الموضع.
التطبيقات
| الصناعة | أمثلة القطع | الخامة المعتادة |
|---|---|---|
| التصنيع الإنشائي | هياكل ملحومة، كوابيل، كمرات | S235JR, S355J2 |
| الماكينات والمصنعين | أعمدة ملحومة بألواح، هياكل علب تروس | 42CrMo4, S235JR |
| الأغذية والأدوية | قادوس وهياكل ستانلس ملحومة | 1.4301 (304), 1.4404 (316L) |
| هياكل الألومنيوم | كوابيل ملحومة، أقفاص حماية، هياكل | 6061-T6, 5754 |
| عدد الدقة | إدخالات قوالب مُصلَحة | 1.2379 (D2), 1.2344 (H13) |
| المعمارية واللافتات | ألواح ستانلس مقصوصة بالليزر مرئية | 1.4301 (304) |
التسعير ومدة التنفيذ
التحكم في HAZ يدخل في ثلاثة محركات تكلفة: اختيار العملية (القص بالليزر بمساعدة النيتروجين يترك حافة أنظف وأقل أكسدة في الستانلس من القص بمساعدة الأكسجين، بعلاوة تكلفة معتدلة)، والمعالجة اللاحقة (التخليل أو التخميل أو تجليخ الحافة لإزالة تغير لون HAZ يضيف رسماً لكل قطعة أو دفعة)، والمعالجة الحرارية (تخفيف الإجهاد بعد اللحام أو المراجعة على الصلب السبائكي تضيف 2-5 أيام عمل). القطع القياسية المقصوصة بالليزر والملحومة بدون معالجة HAZ خاصة تُشحن ضمن نطاق 3-8 أيام عمل المعتاد للعملية؛ القطع التي تحتاج معالجة حرارية بعد اللحام أو تخليلاً تضيف 2-5 أيام عمل.
الأسئلة الشائعة
للحديد الأسود S235JR أو S355J2، انخفاض القوة طفيف ونادراً ما يمثل مشكلة عملية للكوابيل والهياكل القياسية. للصلب السبائكي المقسى أو ألومنيوم 6061-T6، التأثير أكبر ويجب مراعاته في التصميم، عادة بتكبير اللحام أو إبعاد اللحامات عن الميزات المقساة الحرجة.
ارفع ملف DXF أو STEP مع ذكر أي مناطق حرجة من ناحية الصلادة أو التآكل، واستلم عرض سعر ملزماً خلال 12 ساعة.