تشغيل الستانلس ستيل CNC
فرايز وخراطة CNC لقطع 1.4301 (304) و1.4404 (316L) و1.4305 (303) و1.4057 (431) مع التخميل وتقارير الفحص
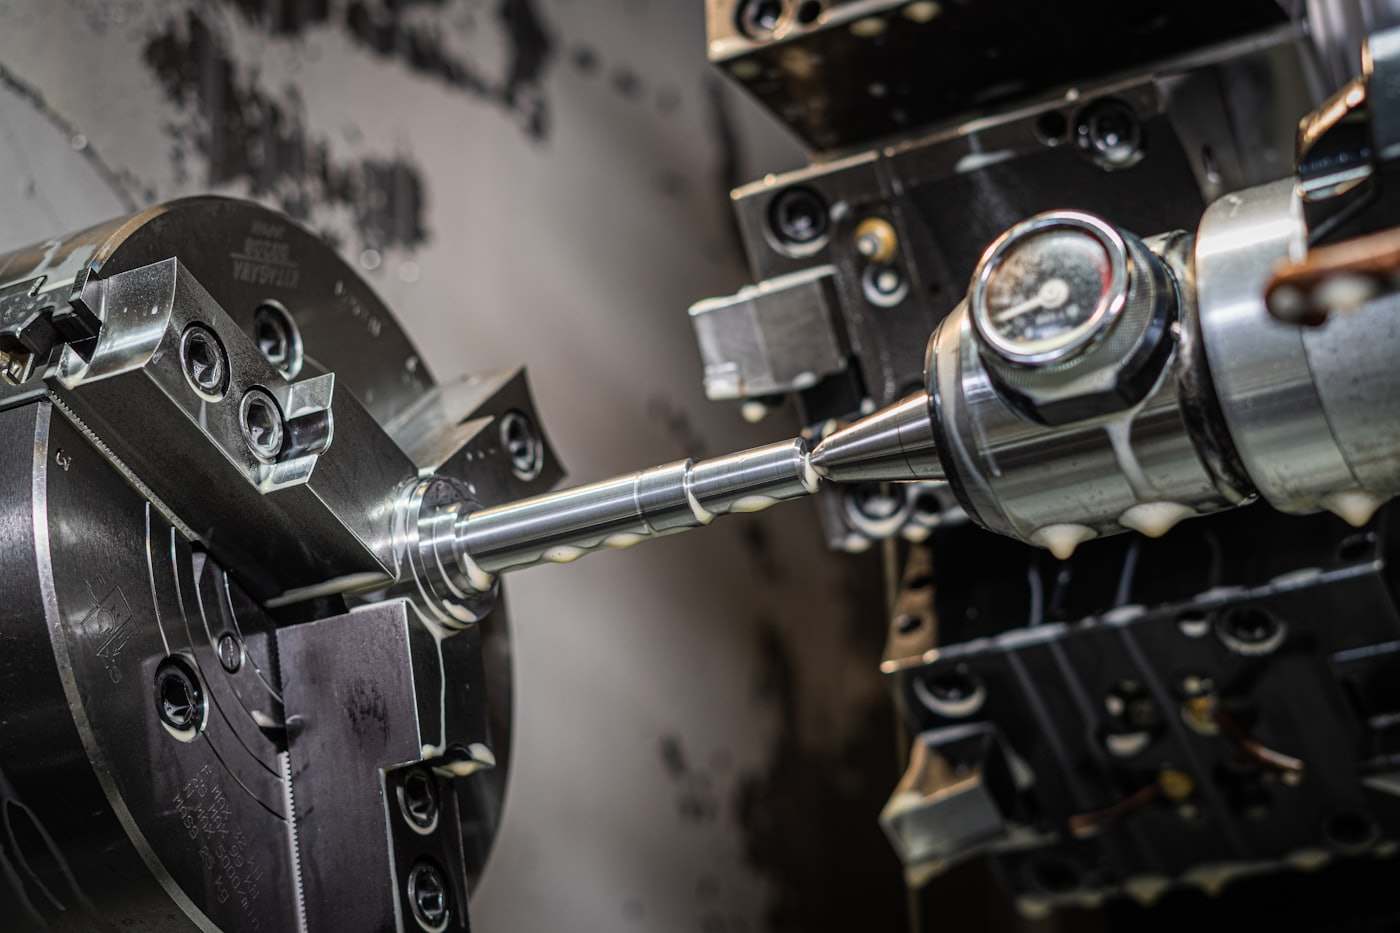
تشغيل الستانلس ستيل CNC يشمل الفرايز والخراطة لدرجات الأوستنيتي والمارتنسيتي والمقسّى بالترسيب لإنتاج وصلات وأعمدة وأجسام وصمامات وقطع ملامسة للأغذية. السماحية القياسية ±0.05 مم، ويمكن الوصول إلى ±0.01 مم على الأقطار المجلّخة أو المخروطة تشطيباً. ورش التشغيل في شبكة CutLinq تعمل بفرايز 3 و4 و5 محاور ومخارط CNC بعدد دوّارة، وتسلّم القطع مخمّلة مع تقرير أبعاد عند الطلب.
الستانلس يُقطع أبطأ من الحديد الأسود أو الألومنيوم لأنه يتصلد بالتشغيل ويوصّل الحرارة بشكل ضعيف، لذلك يحدد اختيار الدرجة وتفاصيل التصميم معظم التكلفة. تشرح هذه الصفحة أي درجة تختار، وما السماحيات والتشطيبات المتوقعة، وكيف تصمم قطعاً تُشغّل بكفاءة.
الدرجات وقابلية التشغيل
تُقاس قابلية التشغيل نسبةً إلى الصلب سهل القطع = 100%. 1.4305 (303) هو الدرجة الأوستنيتية سهلة التشغيل والخيار الصحيح للوصلات المخروطة التي لا تحتاج لحاماً ولا تعرضاً بحرياً؛ 1.4301 (304) هو الدرجة العامة؛ 1.4404 (316L) يقاوم الكلوريدات ومطلوب لقطع المناطق الساحلية والصناعات الكيميائية في جدة والدمام ودبي؛ 1.4057 (431) و1.4542 (17-4PH) درجات قابلة للتقسية للأعمدة والمسامير.
| الدرجة EN (AISI) | النوع | قابلية التشغيل % | الصلادة كما تورد HB | قابلية اللحام | الاستخدام النموذجي |
|---|---|---|---|---|---|
| 1.4305 (303) | أوستنيتي سهل التشغيل | 70-78 | 160-190 | ضعيفة | وصلات مخروطة، صواميل، جلب |
| 1.4301 (304) | أوستنيتي | 45-50 | 170-200 | جيدة | قطع عامة، كتائف، ملامسة أغذية |
| 1.4404 (316L) | أوستنيتي بموليبدنوم | 35-45 | 170-200 | جيدة | بحري، كيميائي، أدوية، ساحلي |
| 1.4057 (431) | مارتنسيتي | 50-55 | 230-280 (مقسّى 300-340) | محدودة | أعمدة، قطع مضخات، مسامير |
| 1.4542 (17-4PH) | مقسّى بالترسيب | 40-48 | 280-320 (H900 حتى 420) | جيدة | سيقان صمامات، طيران، مقاومة عالية |
| 1.4462 (دوبلكس 2205) | دوبلكس | 25-35 | 230-290 | جيدة | نفط وغاز، مياه بحر، أحمال عالية |
إمكانيات الفرايز والخراطة
الأحجام النموذجية 800 × 500 × 500 مم للفرايز 3 محاور، و500 × 400 × 400 مم لخمسة محاور، وأقطار حتى 400 مم بطول 1000 مم للخراطة؛ القطع الأكبر تُسعّر فردياً. سرعات القطع 80-150 م/دقيقة بكربيد مطلي لـ 304 و316L، أي نحو ثلث ما يسمح به الألومنيوم، وهذا السبب الرئيسي في أن قطعة الستانلس تكلف 2-3 أضعاف مثيلتها من الألومنيوم. يلزم تثبيت صلب وعدد حادة لتجنب القشرة المتصلدة التي تفسد التمريرة التالية.
| الخاصية | قياسي | دقيق (عند الطلب) | ملاحظات |
|---|---|---|---|
| الأبعاد الخطية | ±0.05 مم | ±0.01 مم | ISO 2768-m افتراضياً إن لم يُذكر |
| القطر المخروط | ±0.03 مم | ±0.008 مم (مجلّخ) | توافقات h6/g6 ممكنة على الأعمدة المجلّخة |
| موضع الثقب | ±0.05 مم | ±0.02 مم | ثقوب مبرشمة أو مثقوبة تشطيباً H7 |
| الاستواء | 0.05 مم لكل 100 مم | 0.01 مم لكل 100 مم | إزالة إجهادات قبل التمريرة النهائية |
| خشونة السطح، فرايز | Ra 1.6-3.2 µm | Ra 0.4-0.8 µm | تلميع حتى Ra 0.2 µm للقطع الصحية |
| خشونة السطح، خراطة | Ra 1.6 µm | Ra 0.4 µm | مجلّخ Ra 0.2 µm |
| القلاووظ | M2 إلى M36، 6H/6g | فرايز قلاووظ | استخدم قلاووظ درفلة في 304 لتجنب الكسر |
| أدنى سمك جدار | 1.0 مم | 0.5 مم | الجدران الرقيقة تنحرف؛ أضف تقويات |
التشطيبات السطحية والتخميل
الستانلس المشغّل يترك سطحاً بخشونة Ra 1.6-3.2 µm مع مسارات عدة ظاهرة. الخيارات بعد التشغيل: سفع بحبيبات زجاج (مطفي منتظم، Ra 1.0-2.5 µm)، تنعيم بالفرشاة 180-240، تلميع كهربائي (يزيل 10-25 µm ويصل بـ Ra إلى أقل من 0.4 µm، وهو المعيار لقطع الأدوية والأغذية)، وتلميع مرآة. كل قطعة ستانلس يجب تخميلها في حمض ستريك أو نيتريك بعد التشغيل لإزالة جزيئات صلب العدة والحديد المنغرسة؛ بدون ذلك تظهر بقع صدأ خلال أسابيع على القطع المخزنة في ورشة رطبة بالإسكندرية أو الدمام. التخميل لا يضيف سمكاً ولا يغيّر الأبعاد.
- تخميل وفق ASTM A967 أو ASTM A380: موصى به لكل القطع
- تلميع كهربائي: صحي، Ra أقل من 0.4 µm، يزيل 10-25 µm
- سفع بحبيبات: يخفي آثار العدة، مطفي منتظم، لا يغير الأبعاد
- ترقيم بالليزر: أسود بلا عمق، لا يؤثر على مقاومة الصدأ
التصميم لتشغيل الستانلس
لأن إزالة المعدن بطيئة، أكبر توفير في التكلفة هو تقليل الحجم المُزال: ابدأ من قضيب أو لوح قريب من المقاس النهائي، واجعل الجيوب ضحلة (العمق أقل من 4 أضعاف قطر العدة)، واستخدم أنصاف أقطار داخلية قياسية 3 أو 4 أو 6 مم. الثقوب الصغيرة العميقة مكلفة؛ ثقب 3 مم بعمق 40 مم في 316L يحتاج عدة دورات نقر ويعرّض البنطة للكسر. فضّل الثقوب النافذة على الصماء، وحدّد عمق القلاووظ الفعلي المطلوب لا العمق الكامل.
الجدران الأرق من 1.5 مم والأسطح المستوية الكبيرة تتشوه من الإجهادات المتبقية؛ إذا كان الاستواء مهماً فاسمح بتلدين لإزالة الإجهادات بين التخشين والتشطيب واذكره على الرسم.
الفحص والتوثيق
تُفحص القطع بالقدمة والميكرومتر قياسياً؛ وتتوفر تقارير CMM بدقة ±0.005 مم وشهادات خامة EN 10204 3.1 وتحديد الخامة الإيجابي (PMI) بجهاز XRF عند الطلب، وهي مطلوبة عادة في طلبات النفط والغاز والأدوية في الخليج. الموردون في شبكة CutLinq يحملون شهادة ISO 9001 حيث يتطلب الطلب ذلك. اطلب التقرير في مرحلة عرض السعر حتى تُقاس القطع قبل التغليف لا بعده. الدعم عبر WhatsApp متاح لمراجعة الرسم قبل بدء التشغيل.
إرشادات التصميم
- استخدم 1.4305 (303) للقطع المخروطة التي لا تُلحم ولا تتعرض للملح؛ يُشغّل أسرع من 304 بنسبة 40-50%.
- اجعل أنصاف أقطار زوايا الجيوب الداخلية 3 مم فأكثر وعمق الجيب أقل من 4 أضعاف قطر العدة.
- حدّد عمق الثقوب الأصغر من 6 مم بخمسة أضعاف القطر كحد أقصى؛ الأعمق في 316L يكلف 2-3 أضعاف.
- حدّد عمق القلاووظ بحد أقصى 1.5 ضعف القطر؛ القلاووظ الأطول لا يضيف متانة في الستانلس.
- اطلب ±0.05 مم فقط حيث تحتاجه الوظيفة واكتب ISO 2768-m لكل ما عداه.
- اجعل سمك الجدار 1.5 مم حداً أدنى في أجسام 316L لتجنب الاهتزاز والتشوه.
- اذكر التشطيب السطحي (كما شُغّل، سفع، Ra 0.8، تلميع كهربائي) والتخميل على الرسم.
التطبيقات
| الصناعة | أمثلة القطع | الخامة النموذجية |
|---|---|---|
| الأغذية والمشروبات | فوهات تعبئة، أعمدة سيور، وصلات صحية | 1.4404 (316L) ملمّع كهربائياً |
| النفط والغاز | سيقان صمامات، مانيفولد أجهزة، أجسام إحكام | 1.4404 (316L)، دوبلكس 1.4462 |
| المياه والتحلية | جلب مضخات، فلنشات، فوهات | 1.4404 (316L)، 1.4462 |
| الطبي والمعامل | أجسام أجهزة، تثبيتات، صواني | 1.4301 (304)، 1.4404 (316L) |
| ماكينات OEM | جلب دليلية، قطع مغازل، كوبلنجات | 1.4305 (303)، 1.4057 (431) |
| المعمار | وصلات زجاج Spider، مسامير، مباعدات | 1.4301 (304)، 1.4404 (316L) ملمّع |
| الكهرباء | وصلات كبائن، أجسام حساسات | 1.4301 (304) |
التسعير ومدة التنفيذ
ثلاثة عوامل تحدد السعر: زمن التشغيل الذي يعتمد على الحجم المُزال والدرجة (316L يكلف في التشغيل نحو 20-30% أكثر من 304، والدوبلكس نحو 60-80% أكثر)؛ والسماحية والتشطيب حيث تضيف خصائص ±0.01 مم أو التلميع الكهربائي 20-50% إلى القطعة؛ والكمية لأن البرمجة والتجهيز (1-3 ساعات) تُوزع على الدفعة، فـ 50 قطعة تكلف عادة 40-60% أقل للقطعة من 5 قطع. مدة التنفيذ 5-8 أيام عمل للقطع المفرّزة أو المخروطة من الدرجات المتوفرة، و8-12 يوم عمل مع التخميل وتقرير CMM، و12-15 يوم عمل لدرجات 17-4PH أو الدوبلكس التي يلزم توريدها.
الأسئلة الشائعة
304 مناسب داخلياً وللمياه العذبة. اختر 316L لأي قطعة ضمن 5 كم من ساحل الخليج أو البحر الأحمر، أو ملامسة لمياه مكلورة أو كيماويات أو أحماض أغذية؛ يكلف نحو 30-40% أكثر في الخامة وأكثر قليلاً في التشغيل.
ارفع ملف STEP مع الرسم واستلم عرض سعر ملزم لتشغيل الستانلس ستيل CNC خلال 12 ساعة.