تشغيل التيتانيوم CNC
فرايز وخراطة CNC لتيتانيوم Grade 2 وGrade 5 (Ti-6Al-4V) للقطع الطبية والطيران والبحرية والكيميائية
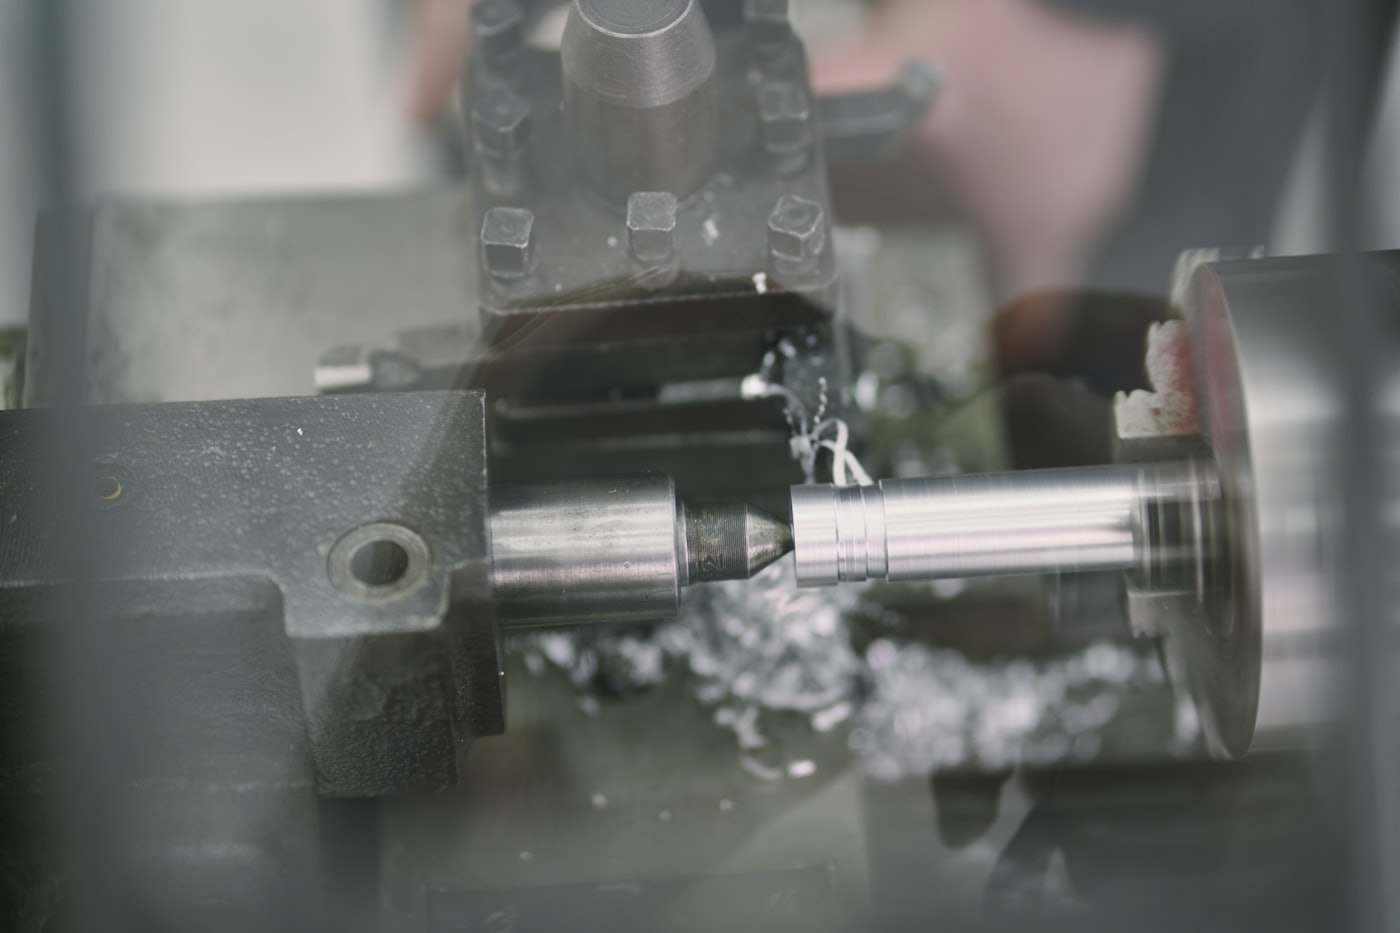
تشغيل التيتانيوم CNC ينتج قطعًا من تيتانيوم نقي تجاريًا Grade 2 وسبيكة ألفا-بيتا Grade 5 (Ti-6Al-4V، 3.7165) للزرعات وتركيبات الطيران ومكونات مضخات مياه البحر وقطع العمليات الكيميائية. التيتانيوم له قوة الصلب السبائكي بكثافة 57% من كثافته، ومقاوم لتآكل الكلوريد وحيوي التوافق، لكنه يُشغّل بخُمس إلى عُشر سرعة الحديد. ورش التشغيل في شبكة كت لينك تفرايز وتخرط التيتانيوم بدقة ±0.05 مم قياسي، و±0.01 مم عند الطلب، باستخدام استراتيجيات سرعة منخفضة وتغذية عالية وتبريد غزير وتثبيت صلب.
هذه الصفحة تقدم الدرجات، السماحيات الواقعية، قواعد التصميم التي تُبقي زمن القص وتآكل الأداة تحت السيطرة، وما يمكن توقعه من السعر والتسليم مقارنة بالستانلس ستيل.
درجات التيتانيوم للتشغيل
Grade 2 هو الدرجة النقية تجاريًا الأساسية: مقاومة تآكل ممتازة، قوة معتدلة، أسهل في التشغيل والتشكيل. Grade 5 هو السبيكة المستخدمة في 80% من قطع التيتانيوم عالميًا: ضعف قوة Grade 2، قابل للمعالجة الحرارية، أصعب في التشغيل. Grade 23 (Ti-6Al-4V ELI) هو النسخة منخفضة العناصر البينية المطلوبة للزرعات. قضبان بأقطار 10-150 مم وألواح بسماكة 5-50 مم متوفرة عبر مستوردين في دبي والقاهرة؛ توقع 2-6 أسابيع للمقاسات غير الشائعة.
| الدرجة (EN) | التركيب | الخضوع MPa | الشد MPa | الكثافة g/cm3 | قابلية التشغيل مقابل 304 | الاستخدام النموذجي |
|---|---|---|---|---|---|---|
| تيتانيوم Grade 1 (3.7025) | نقي، أقل O2 | 170 | 240 | 4.51 | 1.0x | سحب عميق، بطانات كيميائية |
| تيتانيوم Grade 2 (3.7035) | نقي | 275 | 345 | 4.51 | 0.8x | مبادلات حرارية، مضخات، تركيبات بحرية |
| تيتانيوم Grade 5 (3.7165) | Ti-6Al-4V | 880 | 950 | 4.43 | 0.4x | طيران، سباقات، إنشائي عام |
| تيتانيوم Grade 23 (3.7165 ELI) | Ti-6Al-4V ELI | 795 | 860 | 4.43 | 0.4x | زرعات، أدوات جراحية |
| تيتانيوم Grade 7 (3.7235) | نقي + 0.15% Pd | 275 | 345 | 4.51 | 0.8x | خدمة الأحماض، مصانع كيميائية |
| تيتانيوم Grade 9 (3.7195) | Ti-3Al-2.5V | 485 | 620 | 4.48 | 0.6x | مواسير، هياكل دراجات، هيدروليك |
كيف يُشغّل التيتانيوم
التوصيل الحراري المنخفض للتيتانيوم (7 واط/متر كلفن، مقابل 16 للستانلس و170 للألومنيوم) يرسل 80% من حرارة القص إلى حافة الأداة، ومعامل مرونته المنخفض يسمح للمقاطع الرقيقة بالابتعاد عن الأداة. لذا تعمل الورش بسرعة سطحية 40-80 م/دقيقة بكربيد حاد غير مطلي أو مطلي بـAlTiN، تغذية عالية لكل سن، حمل رقاقة ثابت وتبريد عالي الضغط. الفرايز التسلقي (Climb Milling) إلزامي؛ القص المتقطع والتوقف يُتجنبان. رقائق التيتانيوم قابلة للاشتعال، لذا تُبقى النشارة جافة ومنفصلة.
خراطة قضبان Grade 5 مباشرة أمر بسيط عند 50-70 م/دقيقة؛ الجيوب العميقة والجدران الرقيقة هي حيث ترتفع التكلفة. القلاووظ يُشكّل بالفرايز بدلاً من التسنين اليدوي فوق M8 لتجنب التجمد، والثقوب تُثقب بكربيد ذي تبريد داخلي.
| الميزة | قياسي | دقيق | ملاحظات |
|---|---|---|---|
| الأبعاد الخطية | ±0.05 مم | ±0.01 مم | ISO 2768-m ما لم يُذكر خلاف ذلك |
| القطر المخروط | ±0.03 مم | ±0.008 مم مجلوخ | Grade 5 يُجلخ جيدًا بعجلات SiC |
| موضع الثقب | ±0.05 مم | ±0.02 مم | H7 مبروم بمبارم مخصصة للتيتانيوم |
| خشونة السطح، مفرايز | Ra 1.6-3.2 ميكرون | Ra 0.4-0.8 ميكرون | تلميع حتى Ra 0.1 ميكرون للزرعات |
| أدنى سماكة جدار | 1.5 مم | 0.8 مم | معامل مرونة منخفض، خطر انحراف |
| عمق الجيب | 3 أضعاف قطر الأداة | 5 أضعاف بخطوة تقدم مخفضة | الأعمق يكلف 2-3 أضعاف |
| القلاووظ | M3 إلى M24 | مُشكّل بالفرايز | استخدم 6H، تجنب الخطوة الدقيقة تحت M6 |
| حجم القطعة، فرايز | 600×400×300 مم | أكبر عند الطلب | قضيب حتى 150 مم قطر للخراطة |
المعالجات السطحية للتيتانيوم
التيتانيوم يكوّن طبقة أكسيد خاصة به ونادرًا ما يحتاج حماية، لكن ثلاث معالجات شائعة. الأنودة الملونة (النوع III، طبقة أكسيد تداخل 0.05-0.2 ميكرون) تعطي ذهبي وأزرق وبنفسجي وبرونزي لتمييز الأدوات الجراحية والقطع الاستهلاكية دون أصباغ. أنودة النوع II تبني 2-3 ميكرون لمنع التلاصق على القطع الملولبة. الرش الحبيبي (Bead Blasting) يعطي مطفيًا موحدًا يخفي آثار الأداة؛ التلميع الكهربائي والتخميل بحمض النيتريك يليان لقطع درجة الزرعات. لا يجب ترك التيتانيوم المشغول ملامسًا لتثبيتات فولاذية قبل التنظيف لتجنب تلوث الحديد.
- أنودة ملونة: 0.05-0.2 ميكرون، بدون تغيير أبعاد، ذهبي وأزرق وبنفسجي وبرونزي
- أنودة النوع II: 2-3 ميكرون، منع تلاصق للقلاووظ والقطع المنزلقة
- رش حبيبي: Ra 1.0-2.0 ميكرون مطفي موحد
- تلميع كهربائي وتخميل: قطع الزرعات والصيدلانية
قواعد التصميم التي تتحكم بتكلفة التيتانيوم
لأن كل سنتيمتر مكعب يُزال يكلف عدة أضعاف تكلفته في الألومنيوم، صمم من حجم قضيب يترك 2-3 مم على كل وجه كحد أقصى. حافظ على الجيوب أقل من 3 أضعاف قطر الأداة عمقًا، ونصف قطر زوايا 4 مم أو أكثر، وجدران 1.5 مم أو أكثر. تجنب الثقوب العمياء بقاع مسطح والثقوب المسننة الصغيرة العميقة؛ M4 بعمق 20 مم في Grade 5 يعرّض للتسنين المكسور والأفضل استخدام هيليكويل أو M5 مُشكّل بالفرايز. حيث يلامس التيتانيوم الستانلس أو الألومنيوم في الخدمة، أضف عزلًا؛ التيتانيوم نبيل ويُسرّع تآكل المعدن الآخر في مياه البحر الخليجية.
التيتانيوم مقابل الستانلس ستيل والألومنيوم
Grade 5 يقدم نسبة قوة إلى وزن حوالي 1.8 ضعف نسبة 1.4404 (316L) ويطابق 316L في مياه البحر؛ هو الخيار الصحيح حيث يهم الوزن أو حيث يتآكل 316L نقريًا، مثلًا في محلول تحلية المياه، والتركيبات البحرية ومكونات السباقات. حيث لا يهم الوزن ولا الكلوريدات، يكلف 316L تقريبًا خُمس التكلفة النهائية وألومنيوم 7075-T6 حوالي عُشرها. التيتانيوم ليس بديلًا عامًا؛ يُختار لسبب محدد.
إرشادات التصميم
- ابدأ من قضيب أو لوح خام ضمن 2-3 مم من الحجم النهائي؛ إزالة 50% من الكتلة الخام تضاعف السعر.
- حافظ على عمق الجيوب أقل من 3 أضعاف قطر الأداة واستخدم نصف قطر زوايا 4 مم أو أكبر.
- أدنى سماكة جدار 1.5 مم؛ أضف دعامات مؤقتة إذا احتاج التصميم أرق وأزلها في مرحلة أخيرة.
- عمق القلاووظ 1.5 ضعف القطر كحد أقصى؛ حدد التشكيل بالفرايز أو هيليكويل فوق M8 وتحت M4.
- استخدم ISO 2768-m كسماحية عامة واحتفظ بـ±0.01 مم لمقاعد المحامل وأسطح الإحكام فقط.
- اطلب Grade 2 بدلاً من Grade 5 إذا لم تكن القوة فوق خضوع 275 MPa مطلوبة؛ يُشغّل بضعف السرعة.
- حدد المعالجة السطحية (كما شُغّل، رش حبيبي، أنودة ملونة، تلميع كهربائي) وقيمة Ra على الرسم.
التطبيقات
| الصناعة | أمثلة قطع | الخامة النموذجية |
|---|---|---|
| طبي | براغي زرعات، ألواح عظام، مقابض أدوات جراحية | تيتانيوم Grade 23 (ELI)، Grade 5 |
| تحلية المياه والبحرية | دفافع مضخات، أجزاء صمامات، ألواح أنابيب مبادل حراري | تيتانيوم Grade 2 |
| نفط وغاز | تركيبات تحت الماء، مكونات ريزر، أجسام أجهزة | تيتانيوم Grade 5، Grade 2 |
| طيران ودفاع | حوامل، تركيبات، مثبتات | تيتانيوم Grade 5 |
| عمليات كيميائية | أعمدة خلاطات، فوهات، شفاهات | تيتانيوم Grade 2، Grade 7 |
| رياضات محركات ودراجات | محاور، وصلات، مثبتات مخصصة | تيتانيوم Grade 5، Grade 9 |
| استهلاكي ومجوهرات | علب ساعات، أقلام، خواتم | تيتانيوم Grade 2، Grade 5 أنودة ملونة |
التسعير ومدة التنفيذ
السعر يتحدد بالخامة (قضيب Grade 5 يكلف تقريبًا 8-12 ضعف 1.4301 (304) للكيلوجرام وGrade 2 حوالي 6-8 أضعاف)، زمن التشغيل (قطعة Grade 5 عادة تستغرق 2.5-4 أضعاف ساعات المغزل لنفس القطعة بـ316L و8-10 أضعاف ساعات 6061-T6، مع إضافة تكلفة الأداة) والكمية، حيث البرمجة وإثبات أول قطعة تكلفتان ثابتتان، فـ20 قطعة تكلف تقريبًا نصف تكلفة القطعة الواحدة مقارنة بـ3 قطع. مدة التسليم الواقعية 7-10 أيام عمل عند توفر القضيب في المخزون، 10-15 يوم عمل مع الأنودة أو التلميع وتقارير الفحص، و3-6 أسابيع إجمالًا عند الحاجة لاستيراد المقاس.
الأسئلة الشائعة
ورش التشغيل في شبكة كت لينك في مصر والإمارات تشغّل التيتانيوم داخليًا؛ قضيب Grade 5 بالأقطار الشائعة متوفر لدى مستوردين في دبي والقاهرة. مقاسات الألواح غير الشائعة وGrade 23 تُطلب حسب المشروع.
ارفع ملف STEP والرسم لتشغيل التيتانيوم CNC واحصل على عرض سعر ملزم خلال 12 ساعة.