لحام الألومنيوم
لحام أرجون (TIG) بتيار AC ولحام MIG نابض لسبائك 5754 و5083 و6061 و6082
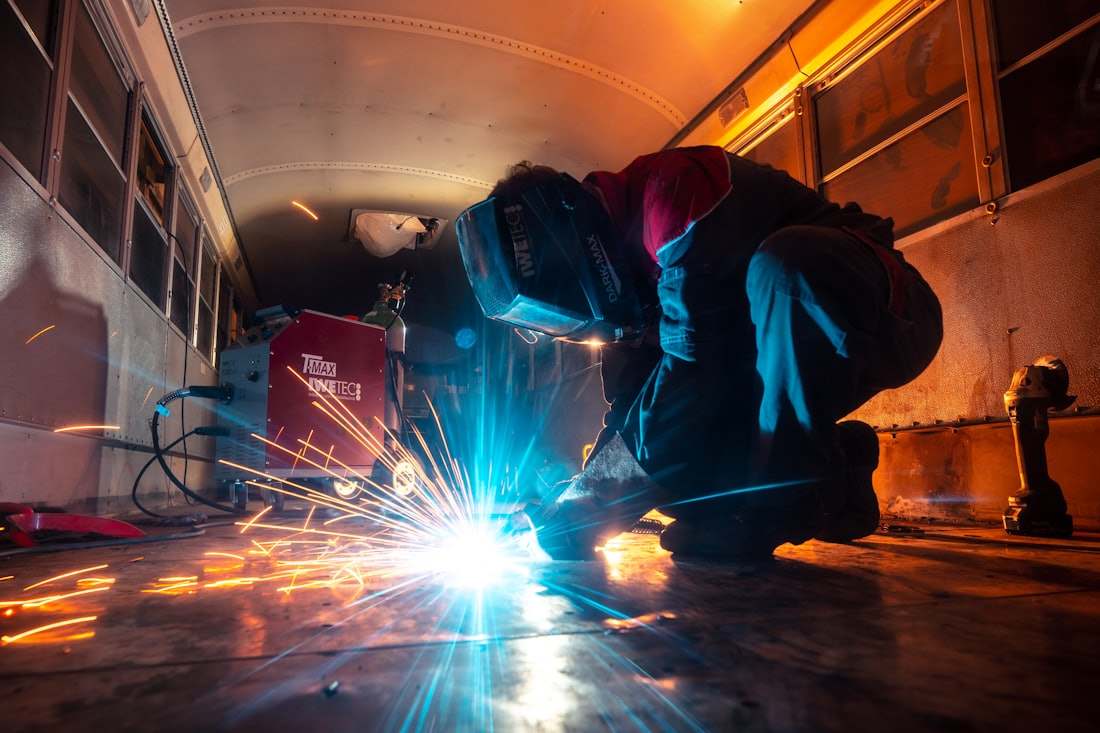
لحام الألومنيوم يربط قطع القص والثني في هياكل وخزانات وكبائن وكتافات باستخدام لحام الأرجون (TIG) بتيار متردد للصاج الرفيع واللحامات الظاهرة، أو لحام MIG النابض للألواح الأثقل واللحامات الطولية. السبائك القابلة للحام هي سلسلة 5000 (5754, 5083, 5052) وسلسلة 6000 (6061, 6082)، أما 7075 و2024 فلا تُلحم. على منصة كت لينك ترفع ملف STEP مع توصيف اللحام وتستلم عرض سعر ملزم خلال 12 ساعة من ورشة في مصر أو الإمارات أو السعودية.
توضح هذه الصفحة أي سبيكة وسلك حشو يتناسبان معاً، مقدار فقد القوة في المنطقة المتأثرة بالحرارة، التشوه المتوقع، وكيفية تصميم الوصلات بحيث يصل إليها اللحّام وتبقى القطعة مستوية.
السبائك وأسلاك الحشو والقوة بعد اللحام
لحامات الألومنيوم لا تكون أقوى من المنطقة المتأثرة بالحرارة (HAZ). سبائك 5000 غير القابلة للمعالجة الحرارية تفقد التصلب الناتج عن الدرفلة لكنها تحتفظ بمعظم قوتها؛ أما 6061-T6 فتفقد 40 إلى 50% من مقاومة الشد خلال 25 مم من اللحام ولا يمكن استعادتها إلا بمعالجة حرارية كاملة T6، وهو أمر نادراً ما يكون عملياً في التصنيع. صمم هياكل 6061 بحيث تكون اللحامات بعيدة عن أعلى نقاط الإجهاد أو احسب المقطع على أساس القيمة بعد اللحام مباشرة.
سلك الحشو ER5356 (AlMg5) هو الاختيار العام لسبائك 5000 ولـ6061 عندما ستتم أنودة القطعة. أما ER4043 (AlSi5) فيسيل بشكل أفضل ويقلل التشقق على 6061 و6082، لكنه يعطي لون رمادي بعد الأنودة وقوة أقل.
| السبيكة الأساسية (EN / الشائع) | سلك الحشو | مقاومة الشد قبل اللحام | مقاومة الشد بعد اللحام (HAZ) | توافق لون الأنودة | ملاحظات |
|---|---|---|---|---|---|
| EN AW-5754 (AlMg3) | ER5356 | 190 إلى 240 MPa | 180 إلى 200 MPa | جيد | كبائن، تصنيع عام |
| EN AW-5083 (AlMg4.5Mn) | ER5183 / ER5356 | 270 إلى 350 MPa | 270 إلى 290 MPa | جيد | خزانات، بحري، مقطورات |
| EN AW-5052 | ER5356 | 210 إلى 260 MPa | 170 إلى 190 MPa | جيد | ألواح، مجاري هواء |
| EN AW-6061-T6 | ER4043 أو ER5356 | 290 إلى 310 MPa | 165 إلى 185 MPa | ER5356 جيد، ER4043 رمادي | هياكل، قطع مشغولة |
| EN AW-6082-T6 | ER4043 أو ER5356 | 300 إلى 340 MPa | 170 إلى 200 MPa | كما سبق | إنشائي، بروفيلات |
| EN AW-7075, 2024 | لا تُلحم | 500 إلى 570 MPa | تتشقق | غير مطبق | استخدم برشام أو مسامير بدلاً من اللحام |
TIG مقابل MIG للألومنيوم
لحام أرجون (TIG) بتيار متردد يعطي تحكماً كاملاً في بركة اللحام وخط لحام فضي نظيف بدون رذاذ، وهو المناسب للصاج من 1 إلى 4 مم واللحامات الظاهرة ووصلات المواسير والإصلاحات. سرعته بطيئة، عادة 100 إلى 200 مم في الدقيقة. لحام MIG النابض بمسدس دفع-سحب أو بكرة سلك يودع المعدن أسرع بثلاث إلى خمس مرات، ويتعامل مع الألواح من 3 إلى 12 مم بتمريرة أو تمريرتين، وهو الاختيار للهياكل والخزانات واللحامات الزاوية الطويلة حيث المظهر ثانوي أو ستتم عملية تجليخ لاحقة.
كلا العمليتين يحتاجان غاز أرجون نقي 100%؛ خلطات الهيليوم تُستخدم على الألواح فوق 10 مم. كل وصلة يجب إزالة الشحوم عنها وتنظيفها بفرشاة ستانلس خلال ساعة قبل اللحام لأن طبقة الأكسيد تتكون بسرعة في الرطوبة الخليجية الساحلية.
| المعيار | TIG (أرجون) | MIG نابض | الاختيار الشائع |
|---|---|---|---|
| نطاق السماكة | 0.8 إلى 6 مم | 3 إلى 12 مم (متعدد التمرير حتى 25 مم) | TIG تحت 3 مم، MIG فوق 5 مم |
| سرعة السير | 100 إلى 200 مم/دقيقة | 400 إلى 800 مم/دقيقة | MIG للحامات الطويلة |
| مظهر خط اللحام | متراص ومنتظم بدون رذاذ | ناعم مع رذاذ خفيف | TIG للحامات الظاهرة |
| التشوه على صاج 2 مم | متوسط | عالي | TIG مع تسلسل تثبيت |
| التكلفة النسبية لكل متر، لحام زاوي 3 مم | 1.0 | 0.4 إلى 0.6 | MIG على 3 مم فأكثر عندما لا يكون المظهر مهماً |
| خزانات مانعة للتسرب | نعم، تمريرة واحدة | نعم مع تحكم في الجذر | أي منهما، مع اختبار ضغط بعد اللحام |
التشوه والسماحيات
الألومنيوم يتمدد ضعف الحديد لكل درجة حرارة وينقل الحرارة بخمسة أضعاف السرعة، لذا التشوه هو المشكلة الرئيسية. صندوق من صاج 3 مم بطول 1000 مم مُلحم من جهة واحدة سينحني 2 إلى 4 مم بدون تثبيت. الورش في شبكة كت لينك تستخدم تسلسل التثبيت، اللحام بالتراجع، قضبان النحاس الخلفية وتثبيتات اللحام للحفاظ على الاستواء. السماحيات الواقعية على تجميعة ألومنيوم ملحومة هي ±1 مم على الأبعاد الكلية حتى 1000 مم و±1.5 مم حتى 2000 مم؛ الأجزاء المشغولة بعد اللحام تحافظ على ±0.1 مم.
| حجم التجميعة | سماحية البعد الكلي | الاستواء | التعامد | كيفية التحسين |
|---|---|---|---|---|
| حتى 500 مم | ±0.5 إلى ±0.8 مم | 1 مم | ±0.5 مم | تثبيت، لحامات متماثلة |
| 500 إلى 1000 مم | ±1.0 مم | 2 مم | ±1.0 مم | تثبيت، تسلسل تراجعي |
| 1000 إلى 2000 مم | ±1.5 مم | 3 مم | ±1.5 مم | تشغيل أسطح التلامس بعد اللحام |
| فوق 2000 مم | ±2.0 مم | 4 مم | ±2.0 مم | هياكل فرعية مبرشمة بدلاً من تجميعة ملحومة واحدة |
تصميم الوصلات للألومنيوم
اللحامات الزاوية على وصلات الأركان هي الأرخص والأقوى لكل وحدة من معدن اللحام. اللحامات الحرفية (Butt) على صاج أقل من 3 مم تحتاج تطابق دقيق (فجوة أقل من 0.5 مم) وإلا سيحدث ثقب من الحرارة. اعطِ اللحّام مجال وصول من جهة واحدة على الأقل بمخروط حر 45 درجة؛ الشعلة لا يمكنها الوصول داخل صندوق مغلق أضيق من 60 مم. اللحامات المتقطعة (مثلاً 30 مم لحام، 70 مم فجوة) تقلل الحرارة المُدخلة والتشوه على اللحامات غير الإنشائية.
بما أن المنطقة المتأثرة بالحرارة ضعيفة على 6061، ضع فتحات المسامير ونقاط الحمل على بعد 30 مم على الأقل من أي لحام، أو استخدم برشمة عبر جزء من سبيكة 5754 ملحوم بالإطار.
- طول ساق اللحام الزاوي: 0.7 إلى 1.0 من سمك أرق عنصر، بحد أدنى 3 مم
- فجوة الوصلة الحرفية: 0 إلى 0.5 مم على الصاج، 1 إلى 2 مم مع دعم خلفي على ألواح فوق 6 مم
- شطف الألواح فوق 6 مم بزاوية V مقدارها 60 درجة لضمان اختراق كامل
- وصلة ماسورة بماسورة: قص طرف الماسورة (Fishmouth) بالليزر للحفاظ على فجوة أقل من 0.5 مم
- احتفظ بمسافة 30 مم أو أكثر بين اللحامات والثقوب المشغولة والقلاووظ على 6061
- حدد رموز اللحام حسب ISO 2553 مع الطول والتباعد للحامات المتقطعة
التشطيب بعد اللحام
لحامات TIG على 5754 و5083 تُظهر لوناً قريباً من المعدن الأصلي عند الأنودة باستخدام سلك ER5356؛ أما لحامات MIG المجلوخة والمؤنودة فتُظهر شريطاً أفتح قليلاً. الطلاء بالبودرة بسماكة 60 إلى 120 ميكرون يخفي كل فروق لون اللحام وهو التشطيب المعتاد للهياكل الخارجية في السعودية والإمارات. الخزانات ومعدات الأغذية تُحمض وتُخمل (Passivation) ثم تُختبر بالضغط عند 1.5 ضعف ضغط التشغيل أو تُفحص بالسائل النافذ عند الطلب.
إرشادات التصميم
- اختر 5754 أو 5083 للهياكل الملحومة؛ استخدم 6061-T6 فقط عند الحاجة لأجزاء مشغولة، واحسبه على أساس 170 MPa بعد اللحام.
- احتفظ بمسافة 30 مم على الأقل بين فتحات المسامير ونقاط الحمل وأي لحام على سبائك سلسلة 6000.
- حدد سلك حشو ER5356 إذا كانت القطعة ستُؤنود لاحقاً؛ ER4043 يتحول للون الرمادي.
- استخدم لحامات متقطعة 30 مم كل 100 مم على اللحامات غير الإنشائية لتقليل التشوه والتكلفة بنحو 40%.
- صمم وصلات الأركان كلحامات زاوية بساق 3 إلى 5 مم بدلاً من اللحام الحرفي على صاج أقل من 3 مم.
- وفّر مجال وصول للشعلة بمخروط حر 45 درجة وفتحة 60 مم على الأقل لأي لحام داخلي.
- شغّل أسطح التلامس والثقوب والمسامير الموجهة بعد اللحام وليس قبله، ووضح ذلك في الرسم الفني.
التطبيقات
| الصناعة | أمثلة القطع | الخامة النموذجية |
|---|---|---|
| تركيب الألواح الشمسية | كتافات أنابيب التتبع، إطارات الألواح | EN AW-6082-T6, 5754 |
| بحري وسيارات | خزانات وقود ومياه، هياكل مقطورات، تجهيزات سطح | EN AW-5083, 5754 |
| التكييف | أغلفة المراوح، إطارات الدمبر، الصناديق الهوائية | EN AW-5052, 5754 |
| لوحات الكهرباء | كبائن خارجية، تجميعات مبددات حرارية | EN AW-5754, 6061-T6 |
| الأغذية والمشروبات | قمع، مزاريب، إطارات خفيفة | EN AW-5754, 5083 |
| الأثاث والتشطيبات | هياكل طاولات، ستاندات عرض، حوامل إضاءة | EN AW-6060, 6082 |
| الماكينات والمصنعين OEM | أغطية حماية، قواعد ماكينات، بوابات رافعة | EN AW-6082-T6, 5083 |
التسعير ومدة التنفيذ
ثلاثة عوامل تحدد سعر تجميعة الألومنيوم الملحومة: طول اللحام والعملية المستخدمة (TIG أغلى بنحو 2 إلى 2.5 مرة من MIG لكل متر)، التثبيت والتحكم في التشوه (سماحية استواء أو تعامد أقل من 1 مم تحتاج تثبيتاً يُسعّر مرة واحدة لكل دفعة)، والتجهيز (إزالة الشحوم، التفريش، الشطف فوق 6 مم، والتشغيل بعد اللحام). صندوق 500×300×200 مم من صاج 5754 سماكة 3 مم مع 1.5 متر لحام TIG يُستخدم كمرجع بقيمة 1.0؛ نفس الصندوق بلحام MIG يكلف 0.6 إلى 0.7، وبستانلس 1.4301 (304) بلحام TIG نحو 1.2 إلى 1.4 لأن الستانلس أبطأ في القص لكن أسهل في اللحام. طلب 10 قطع بدلاً من قطعة واحدة يقلل سعر الوحدة بنسبة 25 إلى 35% بعد وجود التثبيت. مدة التنفيذ 4 إلى 7 أيام عمل للقص والثني واللحام، بالإضافة إلى 3 إلى 5 أيام عمل للطلاء بالبودرة أو الأنودة. التسليم في القاهرة ودبي والشارقة والرياض والدمام يكون في اليوم التالي للقطع أقل من 30 كجم و1 إلى 2 يوم بالبالتة؛ الدعم عبر واتساب يشارك صور تطابق القطع قبل اللحام النهائي عند الطلب.
الأسئلة الشائعة
نعم، 6061-T6 يُلحم بسلك ER4043 أو ER5356، لكن المنطقة خلال 25 مم من اللحام تنخفض إلى نحو 165 إلى 185 MPa، أي أقل بنحو 40% من قيمة T6. صمم على هذا الأساس أو استخدم 5083 عندما تكون القوة الكاملة مهمة.
ارفع ملف STEP لتجميعتك مع توصيف اللحام واحصل على عرض سعر ملزم للحام الألومنيوم خلال 12 ساعة.