قص الألومنيوم بالليزر
تقطيع صاج 5754 و5052 و6061 و1050 بليزر الفايبر من 0.5 إلى 15 مم بسماحية ±0.1 مم
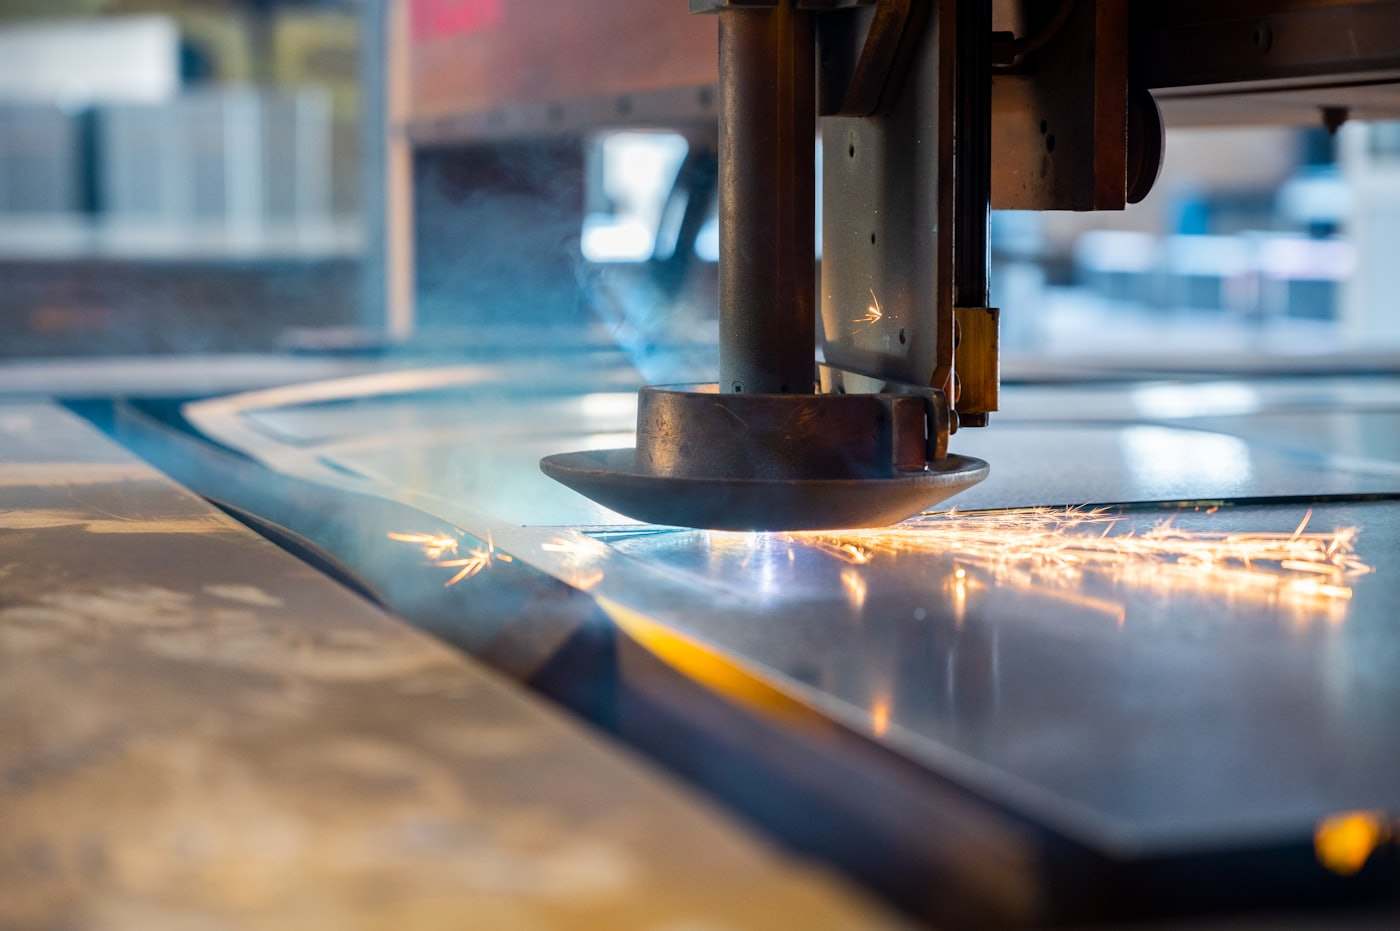
قص الألومنيوم بالليزر يتم بليزر فايبر مع غاز نيتروجين مساعد لتقطيع الصاج والألواح من 0.5 إلى 15 مم دون أكسدة على الحافة. الدرجات الشائعة هي EN AW-5754 (AlMg3) و5052 للقطع التي ستُثنى، وEN AW-6061-T6 و6082 للألواح المسطحة والمشغّلة، و1050 للأعمال الكهربائية والديكور. السماحية ±0.1 مم حتى 6 مم و±0.2 مم فوق ذلك. ارفع ملف DXF أو STEP واستلم عرض سعر ملزم خلال 12 ساعة من ورشة في مصر أو الإمارات أو السعودية.
تشرح هذه الصفحة أي سبائك الألومنيوم تُقص أفضل، وكيف يؤثر السمك على جودة الحافة والسعر، وما الزوائد المتوقعة، وكيف تصمم القطع للثني والأنودة بعد القص.
أي سبائك الألومنيوم تُقص جيداً بالليزر
الألومنيوم يعكس طول موجة الليزر ويوصّل الحرارة بسرعة، لذلك يحتاج قدرة أعلى بنسبة 20 إلى 30% من الحديد بنفس السمك ويُقص أبطأ فوق 6 مم. سبائك المغنيسيوم من سلسلة 5000 تعطي أنظف الحواف وأقلها زوائد. ألواح سلسلة 6000 تُقص جيداً لكن الحافة أخشن قليلاً فوق 8 مم. الألومنيوم النقي 1050 طري ويميل لتكوين زائدة سفلية صغيرة. أما 7075 فنادراً ما يُقص بالليزر لأن قطعه تُشغّل من الألواح عادة.
الأكثر توفراً في مخازن المنطقة هو 5754 H22 و5052 H32 من 1 إلى 6 مم، وألواح 6061-T6 و6082-T6 من 5 إلى 25 مم، و1050 H14 من 0.5 إلى 3 مم.
| السبيكة (EN / الشائع) | الحالة | جودة حافة الليزر | قابلية الثني بعد القص | نتيجة الأنودة | الاستخدام المعتاد |
|---|---|---|---|---|---|
| EN AW-5754 (AlMg3) | H22 / H111 | ممتازة، زوائد ضئيلة | نعم، نصف قطر 1 t | جيدة ومتجانسة | كبائن، كتائف، بحري، مقطورات |
| EN AW-5052 (AlMg2.5) | H32 | ممتازة | نعم، نصف قطر 1 t | جيدة | ألواح، خزانات، دكت |
| EN AW-6061-T6 | T6 | جيدة، خشونة طفيفة فوق 8 مم | محدودة، نصف قطر 2.5 t فأكثر | جيدة، قد تظهر خطوط | ألواح مسطحة، كتائف مشغّلة |
| EN AW-6082-T6 | T6 | جيدة | محدودة، نصف قطر 3 t | جيدة | ألواح إنشائية، كتائف ثقيلة |
| EN AW-1050 (Al99.5) | H14 | مقبولة، زائدة سفلية صغيرة | نعم، نصف قطر 0.5 t | ممتازة ولامعة | لوحات، قضبان كهربائية، ديكور |
| EN AW-7075-T6 | T6 | مقبولة | لا | ضعيفة وداكنة | نادراً بالليزر، تُشغّل بدلاً من ذلك |
السمك والسماحية وجودة الحافة
ليزر الفايبر بقدرة 3 إلى 6 كيلوواط يقص الألومنيوم حتى 12 مم بحواف نظيفة؛ وماكينات 8 إلى 12 كيلوواط تصل إلى 15 مم. فوق 10 مم تظهر على الحافة السفلية خط خبث خفيف يُزال بتجليخ سريع. عرض شق القطع 0.15 مم على الصاج الرقيق و0.3 إلى 0.4 مم على لوح 12 مم. أصغر قطر ثقب يساوي سمك الصاج؛ الثقوب الأصغر تُعلّم بالليزر ثم تُثقب بالبنطة.
خشونة الحافة Ra 3 إلى 6 ميكرومتر حتى 6 مم وRa 10 إلى 20 ميكرومتر على ألواح 12 إلى 15 مم. للقطع المعمارية واللوحات الظاهرة حتى 4 مم تكون الحافة مقبولة دون تشطيب؛ فوق ذلك حدد إزالة زوائد أو حافة مصنفرة.
| السمك | السماحية | عرض الشق | أصغر ثقب | خشونة الحافة Ra | زمن القص النسبي للمتر مقابل 1 مم |
|---|---|---|---|---|---|
| 0.5 إلى 1.0 مم | ±0.1 مم | 0.15 مم | 0.8 مم | 3 ميكرومتر | 1.0 |
| 1.5 إلى 3.0 مم | ±0.1 مم | 0.2 مم | 1.5 إلى 3.0 مم | 3 إلى 5 | 1.5 إلى 2.5 |
| 4.0 إلى 6.0 مم | ±0.1 إلى ±0.15 مم | 0.25 مم | 4 إلى 6 مم | 5 إلى 8 | 3 إلى 5 |
| 8.0 إلى 10 مم | ±0.2 مم | 0.3 مم | 8 إلى 10 مم | 10 إلى 15 | 7 إلى 10 |
| 12 إلى 15 مم | ±0.2 إلى ±0.3 مم | 0.4 مم | 12 إلى 15 مم | 15 إلى 20 | 14 إلى 20 |
القص بالنيتروجين مقابل الهواء المضغوط
يُقص الألومنيوم بالنيتروجين عند 12 إلى 20 بار لتبقى الحافة لامعة وقابلة للحام أو الأنودة دون تنظيف. القص بالهواء المضغوط أرخص ويكفي لقطع 1 إلى 3 مم التي ستُطلى بالبودرة، لكن الحافة تحمل طبقة أكسيد رقيقة يجب إزالتها قبل لحام الأرجون (TIG) أو الأنودة. اذكر العملية اللاحقة في الطلب حتى تختار الورشة الغاز المناسب.
- نيتروجين: حافة لامعة قابلة للحام والأنودة مباشرة، القياسي لـ 5754 و6061
- هواء مضغوط: أرخص بنسبة 10 إلى 20% على 1 إلى 3 مم، أكسيد خفيف على الحافة، مناسب لطلاء البودرة
- أكسجين: لا يُستخدم مع الألومنيوم
- فيلم حماية: يمكن قص الصاج بفيلم PE على وجه واحد لحماية الوجه الظاهر أثناء النقل
من القص إلى الثني والأنودة
قطع 5754 و5052 المقصوصة بالليزر تُثنى بنظافة عند نصف قطر داخلي يساوي السمك؛ أما 6061-T6 فيحتاج 2.5 إلى 3 أضعاف السمك وإلا تشقق على الوجه الخارجي للثنية، خاصة عبر اتجاه الدرفلة. يجب أن يبعد خط الثني في ملف DXF عن حافة أي ثقب بمقدار 2.5 ضعف السمك زائد نصف القطر على الأقل.
الأنودة نوع II بسمك 5 إلى 25 ميكرومتر تُطبق بعد القص والثني. حافة الليزر تأخذ نفس لون الوجه على 5754 و1050؛ وعلى 6061 قد تبدو الحافة أغمق قليلاً. القطع المعمارية المؤنودة في الخليج، حيث تضربها الشمس والرمال، يجب أن تحدد 20 إلى 25 ميكرومتر مع إغلاق (sealing).
الحرارة والغبار والظروف الساحلية
الألومنيوم لا يصدأ، ولهذا يُختار لقطع متتبعات الشمس في السعودية والكتائف البحرية في الإمارات واللوحات الخارجية في القاهرة. لكنه يتآكل بالتنقر في الهواء المالح إذا تُرك عارياً وملامساً لمسامير حديد؛ استخدم مسامير ستانلس 316 أو وردات نايلون وحدد أنودة أو طلاء بودرة للتركيبات الساحلية. مقاومة 5754 و5052 للبيئة البحرية أفضل من 6061.
إرشادات التصميم
- اختر 5754 أو 5052 لأي قطعة ستُثنى؛ خصص 6061-T6 للألواح المسطحة الأسمك من 5 مم.
- حافظ على قطر ثقب يساوي سمك الصاج أو أكبر؛ صاج 3 مم يجب أن تكون ثقوبه 3 مم فأكثر.
- باعد بين الثقوب والفتحات وبينها وبين الحواف بمقدار ضعفي السمك على الأقل لتجنب التشوه.
- ضع خطوط الثني على بعد 2.5 t زائد نصف القطر الداخلي على الأقل من أقرب حافة ثقب.
- للقطع المؤنودة اكتب السبيكة على الرسم؛ خلط 5754 و6061 في دفعة أنودة واحدة يعطي تفاوتاً في اللون.
- أضف 0.1 إلى 0.2 مم لعرض الفتحات على ألواح 8 مم فأسمك لتعويض ميل الشق.
- اطلب القص بالنيتروجين إذا كانت القطعة ستُلحم أرجون أو تُؤنود؛ القص بالهواء مقبول فقط للقطع المطلية بالبودرة.
التطبيقات
| الصناعة | أمثلة القطع | الخامة الشائعة |
|---|---|---|
| تركيب الألواح الشمسية | ألواح متتبعات، كلبسات وحدات، وصلات سكك | EN AW-6061-T6، 5754 H22 |
| اللوحات والعمارة | حروف، ألواح واجهات، شبكات مخرمة | EN AW-1050، 5754 |
| الكبائن الكهربائية | هياكل، ألواح مشتتات، ألواح جلاند | EN AW-5754، 5052 |
| التكييف | ريش مراوح، شبكات هواء، إطارات دامبر | EN AW-5052، 1050 |
| السيارات والبحري | كتائف، تجهيزات أسطح، قطع مقطورات | EN AW-5754، 6082 |
| الماكينات وقطع OEM | واقيات، ألواح أغطية، ألواح تثبيت | EN AW-6061-T6، 5754 |
| الأثاث والتشطيبات | إطارات طاولات، قطع إضاءة، كتائف | EN AW-5754، 1050 |
التسعير ومدة التنفيذ
سعر قص الألومنيوم بالليزر تحدده تكلفة الخامة (صاج الألومنيوم أغلى من الحديد بنحو 2.5 إلى 3 مرات للكيلوغرام لكنه يزن ثلث وزنه، فالفرق للمتر المربع أصغر)، وزمن القص (السمك فوق 6 مم يبطئ القص بشدة؛ قطعة 10 مم تكلف 7 إلى 10 أضعاف زمن قص قطعة 1 مم للمتر)، واستهلاك النيتروجين. كتيفة 300 × 200 مم من 5754 بسمك 3 مم بستة ثقوب تمثل مرجعاً بقيمة 1.0؛ نفس القطعة من حديد 3 مم تكلف نحو 0.7 إلى 0.8، ومن ستانلس 304 نحو 1.3 إلى 1.5. طلب 50 قطعة بدلاً من 5 يخفض سعر الوحدة بنسبة 30 إلى 45% بفضل الرص المشترك والتجهيز الواحد. مدة التنفيذ 2 إلى 4 أيام عمل للقطع المقصوصة، و3 إلى 6 أيام مع الثني، و6 إلى 10 أيام مع الأنودة. التوصيل داخل القاهرة ودبي وأبوظبي والرياض وجدة عادة في اليوم التالي بالمندوب، ويؤكد دعم واتساب موعد الشحن.
الأسئلة الشائعة
15 مم على ماكينات الفايبر عالية القدرة في الشبكة، بحواف نظيفة حتى 12 مم. من 20 مم فأكثر يُستخدم القص بضغط الماء أو التشغيل CNC.
ارفع ملف DXF أو STEP لقص الألومنيوم بالليزر واستلم عرض سعر ملزم خلال 12 ساعة.