تشغيل الألومنيوم CNC
فرايز 3 و4 و5 محاور وخراطة CNC لقطع 6061-T6 و6082-T6 و7075-T6 و5083، مؤنودة أو كما شُغّلت
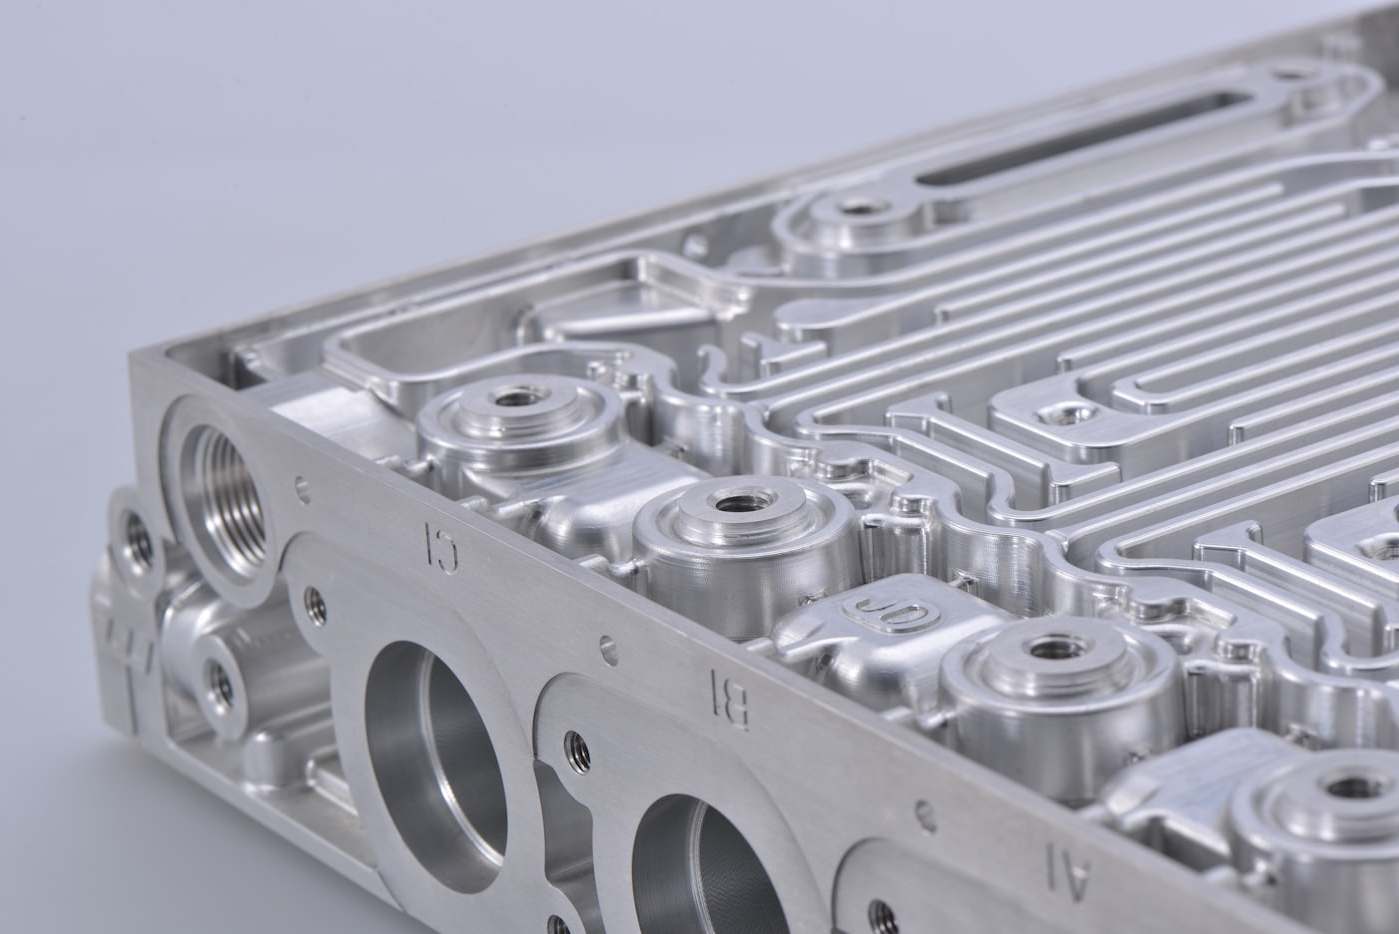
تشغيل الألومنيوم CNC هو أسرع طريق لقطع دقيقة وخفيفة ومقاومة للتآكل: أغلفة، مشتتات حرارة، كوابيل، مجمعات سوائل، قوالب تثبيت ونماذج أولية. تسعّر كت لينك الفرايز بثلاثة وأربعة وخمسة محاور والخراطة CNC لسبائك 6061-T6 و6082-T6 و7075-T6 و5083 عبر ورش في مصر والإمارات والسعودية، مع الأنودة أو طلاء البودرة عند الحاجة. ارفع ملف STEP واستلم عرض سعر ملزم خلال 12 ساعة.
تغطي الصفحة اختيار السبيكة، والسماحيات وخشونة السطح الممكنة، وأحجام الماكينات، وخيارات التشطيب التي تصمد في حرارة الخليج والهواء المالح، وتفاصيل التصميم التي تقلل زمن التشغيل وبالتالي السعر.
اختيار السبيكة للتشغيل
6061-T6 وتوأمها الأوروبي 6082-T6 هما الافتراضي: مقاومة جيدة (خضوع 240 إلى 260 MPa)، قابلية تشغيل ممتازة، قابلة للحام والأنودة، ومتوفرة ألواحاً حتى 150 مم وأعمدة حتى 300 مم. 7075-T6 تضاعف المقاومة تقريباً (خضوع 460 إلى 500 MPa) للكوابيل الشبيهة بقطع الطيران والعدد، لكنها غير قابلة للحام وتخرج من الأنودة بمسحة صفراء خفيفة وتكلف تقريباً 60 إلى 100% أكثر من 6061. 5083-H111 هي الدرجة البحرية للقطع على القوارب والمنشآت الساحلية؛ تشغّل بزوائد أكثر وهي أطرى فتتسع السماحيات. 2024-T3 تستخدم حيث تهم مقاومة الكلال لكنها تتآكل في الهواء المالح ما لم تُطلَ. الألواح المصبوبة (مثل ألواح العدد 5083 المصبوبة) معالجة لتخفيف الإجهاد وتبقى مستوية بعد التجويف العميق، وهو ما يهم في ألواح التثبيت الكبيرة.
| السبيكة (EN AW) | مقاومة الخضوع | قابلية التشغيل | قابلة للحام | نتيجة الأنودة | التكلفة النسبية |
|---|---|---|---|---|---|
| 6061-T6 / 6082-T6 | 240 إلى 260 MPa | ممتازة | نعم | شفافة موحدة | 1.0 |
| 7075-T6 | 460 إلى 500 MPa | جيدة جداً | لا | مسحة صفراء خفيفة | 1.6 إلى 2.0 |
| 5083-H111 | 125 إلى 145 MPa | مقبولة، زوائد | نعم | جيدة، رمادية | 1.1 |
| 2024-T3 | 290 إلى 320 MPa | جيدة جداً | لا | ضعيفة، تحتاج طلاء | 1.5 |
| 5083 لوح مصبوب | 110 إلى 130 MPa | جيدة جداً، يبقى مستوياً | نعم | جيدة | 1.3 |
السماحيات وخشونة السطح
الألومنيوم يشغّل بسرعة ونظافة، فالسماحية القياسية هي ISO 2768-m (±0.1 مم من 6 إلى 30 مم، ±0.2 مم من 30 إلى 120 مم)، مع ±0.05 مم على الخصائص المحددة بلا تكلفة إضافية تذكر، و±0.01 إلى ±0.02 مم على الثقوب والأسطح المرجعية عند تحديدها. التمدد الحراري 23 ميكرون لكل متر لكل درجة، أي ضعف الحديد تقريباً؛ قطعة 500 مم مقاسة عند 35 درجة في ورشة بدبي أطول بـ 0.17 مم منها عند 20 درجة، لذلك تفحص القطع الحرجة في غرفة مكيفة. خشونة السطح بعد الفرايز Ra 1.6 إلى 3.2 ميكرون؛ تمريرة تشطيب تعطي Ra 0.8 ميكرون؛ السفع بالخرز ثم الأنودة يعطي مظهراً مطفياً موحداً يخفي آثار الأدوات.
| الخاصية | قياسي | ضيق | ملاحظات |
|---|---|---|---|
| الأبعاد الخطية | ±0.1 مم (ISO 2768-m) | ±0.02 مم | الضيق فقط على الخصائص المحددة في الرسم |
| قطر ثقب H7 | ±0.02 مم حتى 50 مم | ±0.01 مم | بالبرغلة أو التجويف |
| الاستواء | 0.05 مم لكل 100 مم | 0.02 مم لكل 100 مم | لوح مصبوب للقطع الكبيرة |
| موضع الثقوب | ±0.1 مم | ±0.03 مم | في تثبيت واحد |
| خشونة السطح | Ra 3.2 ميكرون | Ra 0.8 ميكرون | Ra 0.4 ميكرون بالتلميع |
| قلاووظ M3 إلى M12 | 6H | 6H | يوصى بصامولة Helicoil للتجميع المتكرر |
سعة الماكينات في الشبكة
مراكز التشغيل الرأسية بثلاثة محاور بطاولات من 500 × 400 مم إلى 1500 × 800 مم تغطي معظم الأغلفة والألواح. ماكينات 4 محاور تضيف محوراً دوارياً للقطع ذات الخصائص على عدة أوجه، والفرايز 5 محاور المتزامن يتعامل مع المراوح والمنافذ المائلة والكوابيل المعقدة في تثبيت واحد. مخارط CNC بمغذي قضبان تخرط القطع الدائرية من قضبان 5 إلى 65 مم آلياً، ومخارط الظرف تصل إلى قطر 400 مم. القطع الأكبر من 1500 مم ممكنة على عدد قليل من ماكينات الجسر في المنطقة؛ اسأل قبل التصميم.
- فرايز 3 محاور: قطع حتى 1500 × 800 × 500 مم، الأكثر اقتصادية
- 4 محاور: محور دوار للقطع متعددة الأوجه حتى قطر 300 مم
- 5 محاور: هندسة معقدة في تثبيت واحد، أفضل دقة بين الخصائص
- خراطة: قضبان 5 إلى 65 مم، ظرف حتى قطر 400 مم، أدوات مدارة للثقوب العرضية
- أحجام الدفعات: من 1 إلى 5000 قطعة، ألواح تثبيت تُبنى للطلبيات المتكررة
التشطيب لمناخ الخليج ومصر
6061 العاري يكوّن أكسيداً رمادياً مطفياً، وفي هواء جدة أو أبوظبي الساحلي يظهر عليه تنقر أبيض خلال أشهر. الأنودة الكبريتية نوع II بسمك 10 إلى 25 ميكرون هي التشطيب الواقي القياسي، شفافة أو سوداء أو ملونة؛ تضيف 5 إلى 12 ميكرون لكل وجه، فشغّل التوافقات الضيقة مع حساب ذلك. الأنودة الصلبة نوع III بسمك 25 إلى 50 ميكرون تعطي سطحاً بصلادة 400 HV للقطع المنزلقة ومناطق البري. طلاء التحويل الكروماتي أو ثلاثي التكافؤ (Alodine) يحافظ على التوصيل الكهربائي لأغلفة RF والتأريض. طلاء البودرة بسمك 60 إلى 120 ميكرون يناسب الكبائن الخارجية ويخفي آثار التشغيل. السفع الرملي في المواقع الصحراوية يفضّل الأنودايز الصلب على الأنودة الزخرفية.
التصميم لتقليل تكلفة التشغيل
زمن التشغيل هو التكلفة الرئيسية. الجيوب العميقة بأنصاف أقطار أركان صغيرة تفرض أدوات صغيرة وقطعاً بطيئاً؛ نصف قطر 3 مم في جيب عمقه 40 مم يحتاج فريزة 6 مم بعمق 7 أضعاف قطرها، وهو بطيء ويهتز. استخدم أنصاف أقطار لا تقل عن ثلث عمق الجيب، أو 8 مم حيث يسمح التصميم، وحافظ على عمق الجيب تحت 4 أضعاف قطر الأداة. تجنب الجدران الأرقّ من 1 مم والأرضيات الأرقّ من 1.5 مم. وحّد مقاسات المثاقب والقلاووظ المترية، واستخدم ثقوباً نافذة بدلاً من الصماء حيثما أمكن. صمم السمك على مقاسات الألواح المتوفرة (6 و8 و10 و12 و15 و20 و25 مم) بحيث يحتاج الوجهان العلوي والسفلي تسوية خفيفة فقط.
إرشادات التصميم
- استخدم أنصاف أقطار داخلية للأركان لا تقل عن ثلث عمق الجيب؛ نصف قطر 8 مم يشغّل أسرع بثلاث مرات من 3 مم.
- حافظ على عمق الجيوب تحت 4 أضعاف قطر الأداة؛ جيب عمقه 40 مم يحتاج أنصاف أقطار 6 مم فأكثر.
- صمم سمك القطعة على مقاسات الألواح المتوفرة (10 و12 و15 و20 و25 مم) زائد 0.5 مم تسوية لكل وجه.
- حدد ±0.05 مم فقط على الخصائص المتلاقية؛ اترك الباقي على ISO 2768-m.
- احسب 5 إلى 12 ميكرون لكل وجه للأنودة نوع II و15 إلى 25 ميكرون لكل وجه للأنودة الصلبة على الأبعاد المتوافقة.
- استخدم صواميل Helicoil أو Keensert في القلاووظ الذي يُجمّع أكثر من 20 مرة أو يحمل أحمال M8 فأكبر.
- أضف شطفاً 0.5 × 45 درجة لكل الحواف الخارجية؛ يمنع تراكم الأنودة ويقلل إصابات المناولة.
التطبيقات
| الصناعة | أمثلة القطع | الخامة المعتادة |
|---|---|---|
| الإلكترونيات والاتصالات | مشتتات حرارة، أغلفة RF، شاسيهات | 6061-T6، بروفيل 6063-T6 |
| ماكينات OEM | ألواح تثبيت، دلائل، أغطية صناديق تروس | 6082-T6، لوح 5083 مصبوب |
| الطاقة الشمسية | محامل تتبع، مشابك، علب توصيل | 6061-T6, 6063-T6 |
| قطع السيارات | وصلات، كوابيل، مجمعات | 6061-T6, 7075-T6 |
| الطبية والمعامل | هياكل أجهزة، حوامل بصرية | 6061-T6 مؤنود |
| النفط والغاز | أغلفة أجهزة قياس، مكونات صمامات | 6082-T6, 5083-H111 |
| اللوحات والعمارة | حوامل بعد، حروف، كوابيل تكسية | 6063-T6, 5754 |
التسعير ومدة التنفيذ
ثلاثة عوامل تهيمن على السعر: زمن التشغيل (يحدده حجم المادة المزالة وأصغر نصف قطر ركن وعدد التثبيتات)، ودرجة السماحية والتشطيب (كل خاصية ±0.01 مم وكل سطح Ra 0.8 ميكرون يضيف فحصاً وتمريرات تشطيب)، والكمية، لأن البرمجة والتجهيز توزع على الدفعة بحيث تكلف 50 قطعة عادة 40 إلى 60% أقل للقطعة من نموذج أولي واحد. سبيكة 7075 تضيف تقريباً 60 إلى 100% على تكلفة الخامة مقارنة بـ 6061، والأنودة تضيف 10 إلى 20% على سعر القطعة. مدة التنفيذ من 3 إلى 7 أيام عمل للقطع المفرزة البسيطة، ومن 7 إلى 12 يوم عمل لقطع 5 محاور أو المؤنودة، ومن 10 إلى 15 يوم عمل للدفعات فوق 500 قطعة.
الأسئلة الشائعة
±0.05 مم قياسياً على الخصائص المحددة و±0.01 إلى ±0.02 مم على الثقوب والأسطح المرجعية. تذكر أن الألومنيوم يتمدد 23 ميكرون لكل متر لكل درجة، فنحن نقيس القطع الحرجة عند 20 درجة وعليك أن تفعل المثل.
ارفع ملف STEP، اختر سبيكة الألومنيوم والتشطيب، واستلم عرض سعر ملزم خلال 12 ساعة.