القص بضغط الماء (ووتر جيت)
تقطيع بارد للمعادن والرخام والزجاج والمواد المركبة حتى 150 مم بلا منطقة متأثرة بالحرارة
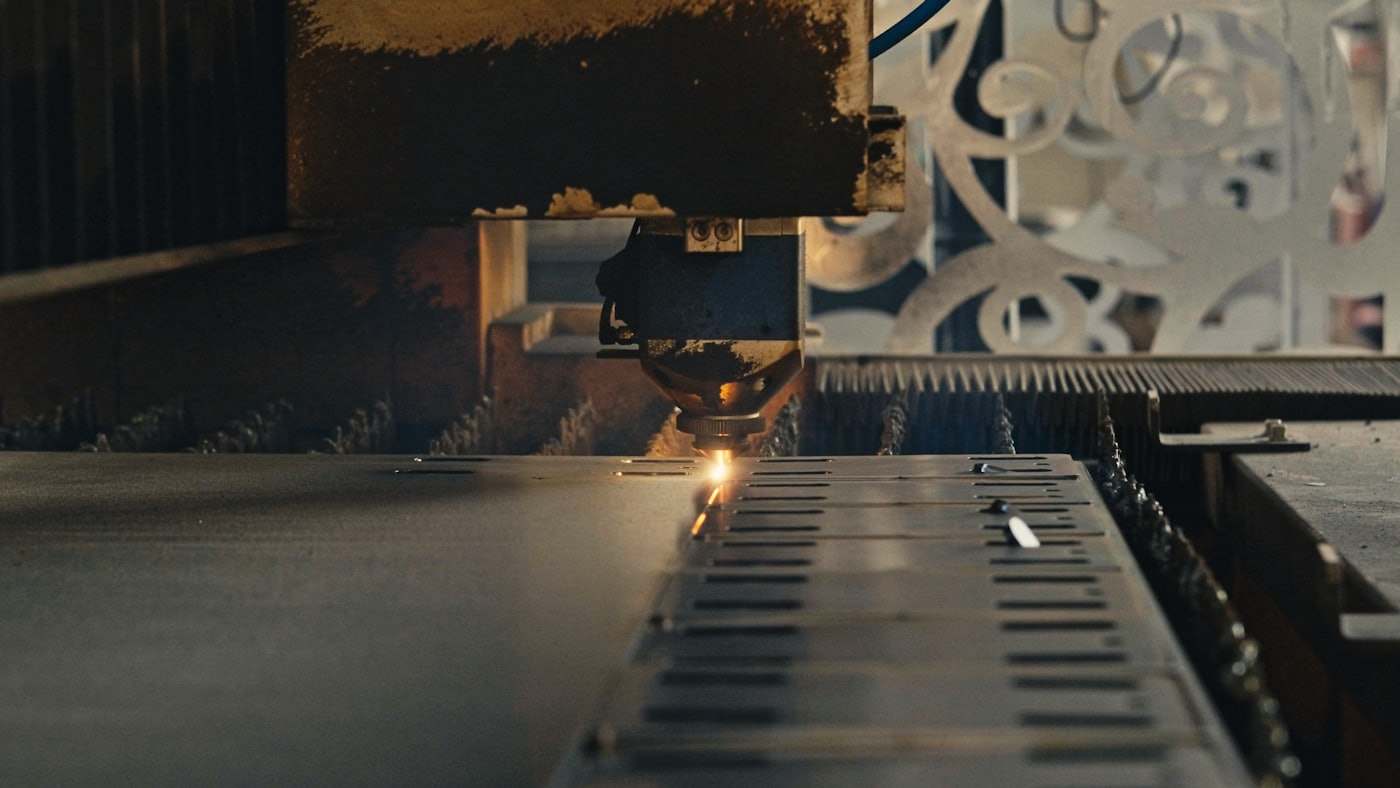
القص بضغط الماء (ووتر جيت) يدفع الماء بضغط 3800 إلى 6000 بار عبر فوهة قطرها 0.25 إلى 0.35 مم، ويُضاف إلى التيار رمل الجارنت الكاشط ليقطع أي خامة من ألومنيوم 1 مم إلى حديد أو جرانيت أو زجاج 150 مم. العملية باردة تماماً: لا منطقة متأثرة بالحرارة، لا تصليد على الحافة، ولا تشوه، ولهذا تُختار لصلب العدد والتيتانيوم والألومنيوم السميك والزجاج المصفح والرخام. ارفع ملف DXF على كت لينك واستلم عرض سعر ملزماً خلال 12 ساعة من ورش في مصر والإمارات والسعودية.
الووتر جيت أبطأ وأغلى لكل متر من الليزر الفايبر على الصاج تحت 10 مم، فهو ليس بديلاً لقص ليزر معادن الصاج الرقيق. يتفوق حيث يعجز الليزر: النحاس فوق 6 مم، الصلب المقسّى، الألواح المرصوصة فوق بعضها، المواد التي تحترق أو تطلق أبخرة سامة، والألواح السميكة التي يجب أن تبقى مستوية.
كيف يعمل التقطيع بالماء الكاشط
ترفع مضخة مكثِّفة ضغط الماء إلى 4000-6000 بار. يمر الماء عبر فوهة من الياقوت الصناعي فيتكوّن تيار بسرعة نحو 900 م/ث يسحب رمل الجارنت (مقاس 80 mesh هو القياسي) إلى أنبوب خلط بقطر 0.76 إلى 1.0 مم. الجارنت هو الذي يقطع بالتآكل. الماء النقي بلا كاشط يُستخدم للفوم والمطاط والجوانات والمنتجات الغذائية.
طاولة القص عادة 2000 × 3000 مم أو 3000 × 4000 مم، وتستقر القطعة على شرائح فوق حوض ماء. الرؤوس الحديثة تميل حتى 5° لتعويض الميل الطبيعي للتيار، فتخرج حواف شبه عمودية على قطع حتى 50 مم.
الخامات ونطاق السماكات
يمكن قص أي خامة صلبة تقريباً. الحد العملي هو سرعة القص: ستانلس 100 مم يُقص بسرعة 10-20 مم/دقيقة، لذا تُسعَّر القطع السميكة بالساعة لا بالمتر.
| الخامة | أمثلة الدرجات | النطاق العملي | الحد الأقصى | السرعة عند 10 مم |
|---|---|---|---|---|
| حديد إنشائي | S235JR, S355JR | 3-100 مم | 150 مم | 250-350 مم/دقيقة |
| ستانلس ستيل | 1.4301 (304), 1.4404 (316L) | 3-100 مم | 150 مم | 220-300 مم/دقيقة |
| ألومنيوم | EN AW-5754, 6061-T6, 7075 | 3-120 مم | 150 مم | 600-900 مم/دقيقة |
| تيتانيوم | Grade 2, Grade 5 | 3-80 مم | 100 مم | 200-280 مم/دقيقة |
| صلب عدد مقسّى | 1.2379, 42CrMo4 | 5-80 مم | 100 مم | 200-260 مم/دقيقة |
| نحاس أحمر وأصفر | Cu-ETP, CuZn37 | 3-60 مم | 80 مم | 350-500 مم/دقيقة |
| رخام وجرانيت وسيراميك | - | 10-60 مم | 100 مم | 300-600 مم/دقيقة |
| زجاج وزجاج مصفح | - | 4-30 مم | 50 مم | 400-800 مم/دقيقة |
السماحية والميل وجودة الحافة
حافة الووتر جيت مطفية تشبه المرملة الخفيفة. تُحدد الجودة بخمس درجات: Q1 قص فصل سريع بخطوط ظاهرة، وQ5 قص نهائي بطيء بخشونة Ra 3-4 µm. معظم القطع الهندسية تُطلب بدرجة Q3. السماحية تعتمد على السماكة ودرجة الجودة لا على الماكينة نفسها.
| السماكة | عرض القطع | السماحية عند Q3 | الميل بدون رأس مائل | خشونة الحافة Q3 |
|---|---|---|---|---|
| 1-10 مم | 0.8-1.0 مم | ±0.1 مم | 0.05-0.1 مم | Ra 4-6 µm |
| 10-30 مم | 0.9-1.1 مم | ±0.15 مم | 0.1-0.3 مم | Ra 6-10 µm |
| 30-80 مم | 1.0-1.3 مم | ±0.25 مم | 0.3-0.8 مم | Ra 10-16 µm |
| 80-150 مم | 1.2-1.5 مم | ±0.5 مم | 0.8-1.5 مم | Ra 16-25 µm |
متى تختار الووتر جيت بدل الليزر أو البلازما
اختر الووتر جيت عندما تتجاوز الخامة حد الليزر (25 مم حديد، 20 مم ستانلس، 15 مم ألومنيوم)، أو عندما تغيّر الحرارة خواص الخامة، أو عندما تكون الخامة غير معدنية. أجسام العدد من الصلب المقسّى، وكتائف التيتانيوم، وألواح تثبيت 7075 فوق 20 مم، وتطعيمات الرخام لردهات الفنادق في دبي والرياض كلها أعمال ووتر جيت نموذجية.
اختر الليزر الفايبر للصاج تحت 10 مم حيث تهم السرعة والتكلفة، والبلازما للحديد الإنشائي 10-50 مم حين تكون ±1 مم مقبولة. فلنجة S355JR بسماكة 20 مم بثقوب مسامير تكلف على الووتر جيت نحو 3 إلى 4 أضعاف البلازما، لكنها تصل بلا حافة مقسّاة تصعّب تشغيل الثقوب لاحقاً.
اعتبارات إقليمية
تتركز طاقة الووتر جيت في المنطقة في القاهرة (أبو رواش، العاشر من رمضان) ودبي (القوز، مجمع دبي للاستثمار) والشارقة والرياض. قص الرخام والزجاج للتشطيبات الداخلية يشكّل حصة كبيرة من العمل، لذا يجب أن تحدد أعمال المعادن درجة الجودة والسماحية بوضوح ليُسعَّر الطلب صحيحاً. رمل الجارنت مستورد وسعره يتحرك مع تكلفة الشحن، وهذا أحد أسباب تفاوت عروض الووتر جيت أكثر من عروض الليزر.
- حدد Q3 للقطع الهندسية، وQ4-Q5 للحواف الظاهرة، وQ1-Q2 للقطع التي ستُشغَّل لاحقاً
- اطلب رأساً مائلاً (تعويض الميل) للقطع فوق 30 مم التي تحتاج حواف متوازية
- احسب عرض قطع 1.0-1.5 مم في الرص؛ الثقوب الداخلية تحت 2 مم غير ممكنة
- يمكن تسليم القطع السميكة بزيادة تشغيل 3-5 مم للفرايز النهائي
إرشادات التصميم
- أصغر قطر ثقب داخلي 2 مم للخامة الرقيقة و1 × السماكة للألواح فوق 20 مم؛ الثقوب الأصغر تُثقب بالدريل لاحقاً.
- اجعل الزوايا الداخلية بنصف قطر 0.5 مم أو أكبر؛ الزاوية الحادة سيدوّرها التيار البالغ 1 مم على أي حال.
- اترك زيادة تشغيل 3-5 مم على الأوجه التي تحتاج Ra أقل من 3 µm أو سماحية أضيق من ±0.1 مم.
- صمم جسوراً بين القطع لا تقل عن 3 مم في الألواح فوق 20 مم لمنع سقوط القطع في الحوض.
- قدم ملف DXF بالأبعاد الاسمية؛ عرض القطع 0.8-1.5 مم تعوّضه الماكينة.
- اذكر درجة الجودة Q1 إلى Q5 على الرسم؛ الفرق بين Q1 وQ5 نحو 3 أضعاف في زمن القص.
- للقص المرصوص للصاج الرقيق، حدّ الرصة بإجمالي 25 مم وتوقع ±0.2 مم على اللوح السفلي.
التطبيقات
| الصناعة | أمثلة القطع | الخامة المعتادة |
|---|---|---|
| العدد والماكينات | أجسام قوالب، ألواح تثبيت، ألواح تآكل | 1.2379, 42CrMo4 20-80 مم |
| النفط والغاز | فلنجات سميكة، ألواح صماء، حلقات فواصل | S355JR, 1.4404 (316L) 30-100 مم |
| الطيران والطب | كتائف تيتانيوم، أجسام غرسات | Ti Grade 5 5-30 مم |
| العمارة والتشطيبات | تطعيمات رخام، ألواح زجاج، شاشات ديكور | جرانيت 20-30 مم، 1.4301 (304) 3-10 مم |
| الكهرباء | بارات نحاس سميكة، أجزاء محولات | Cu-ETP 10-40 مم |
| السيارات والسباقات | ألواح شاسيه ألومنيوم، فواصل | 6061-T6, 7075 10-50 مم |
| المطاط والجوانات | موانع تسرب، عوازل، فوم تغليف | مطاط، فوم 2-50 مم، ماء نقي |
التسعير ومدة التنفيذ
يحدد سعر الووتر جيت زمن الماكينة (السماكة وصلادة الخامة ودرجة الجودة تحدد سرعة القص)، واستهلاك الكاشط (0.3 إلى 0.5 كجم لكل دقيقة قص، نحو ثلث تكلفة التشغيل)، وتكلفة الخامة التي تكون كبيرة في التيتانيوم وصلب العدد وألواح الستانلس السميكة. قطعة ستانلس 40 مم تكلف نحو 4 إلى 5 أضعاف قطعة ألومنيوم 10 مم لكل متر قص. مدة التسليم 3 إلى 5 أيام عمل للأعمال القياسية في القاهرة ودبي والرياض، و5 إلى 10 أيام عمل للألواح فوق 60 مم أو الخامات غير المتوفرة. التوصيل المحلي في نفس اليوم أو اليوم التالي للقطع تحت 30 كجم، والألواح الثقيلة تُشحن على طبليات خلال 1-2 يوم.
الأسئلة الشائعة
لا. القص بارد، فيحتفظ 1.2379 أو 42CrMo4 المقسّى بمعالجته الحرارية حتى الحافة. هذا هو السبب الرئيسي لاختيار الووتر جيت بدل الليزر أو البلازما لأجسام العدد.
ارفع ملف DXF أو STEP على كت لينك واستلم عرض سعر ملزماً للقص بضغط الماء خلال 12 ساعة.