الحفر والترقيم بالليزر
أرقام تسلسلية وشعارات وأكواد QR وتدريجات دائمة على الحديد والستانلس والألومنيوم والنحاس والبلاستيك
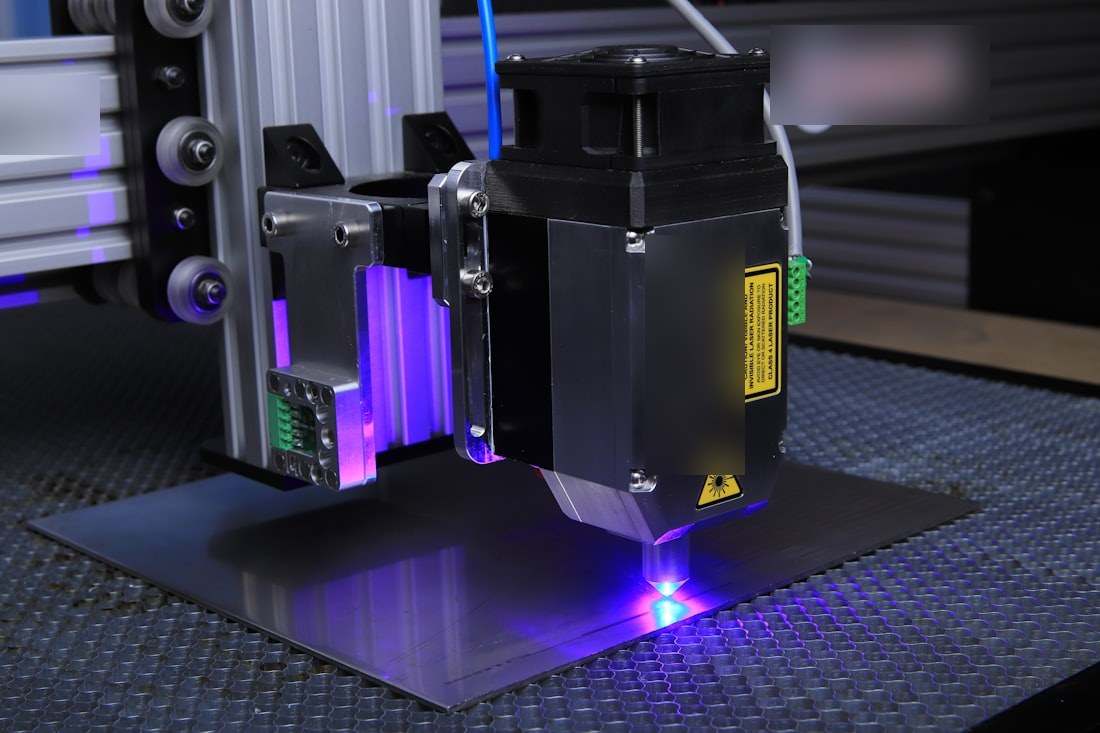
الحفر بالليزر والترقيم بالليزر يضعان نصاً أو شعاراً أو تدريجاً أو كود QR أو Data Matrix بشكل دائم على القطع المعدنية والبلاستيكية دون حبر أو ملصقات أو قوالب. الترقيم يغير لون السطح أو ملمسه بعمق ميكرومترات قليلة، أما الحفر فيزيل المعدن بعمق 0.05 إلى 0.5 مم. على كت لينك تضيف الترقيم إلى قطعة مقصوصة بالليزر أو مثنية أو مشغّلة في نفس الطلب، أو ترسل قطعاً جاهزة للترقيم فقط. ارفع ملف DXF أو STEP مع التصميم واستلم عرض سعر ملزم خلال 12 ساعة.
تشرح هذه الصفحة أنواع الترقيم بليزر الفايبر وCO2، وأي خامة تناسب أي عملية، وعرض الخط والعمق الممكنين، وكيف تجهز ملف التصميم، وتكلفة الترقيم نسبة إلى القطعة نفسها.
الترقيم السطحي والتلدين والحفر العميق وإزالة الطلاء
أربع عمليات تجتمع تحت اسم واحد. الترقيم السطحي يصهر طبقة رقيقة جداً ويترك تبايناً فاتحاً أو داكناً دون عمق يُقاس. ترقيم التلدين يسخن الستانلس أو التيتانيوم تحت درجة الانصهار فتتكون طبقة أكسيد سوداء ويبقى السطح أملس مع الحفاظ على مقاومة التآكل، وهذا مهم في قطع الأغذية والمجال الطبي. الحفر العميق يبخّر المعدن في تمريرات متكررة ويترك أخدوداً محسوساً. إزالة الطلاء تكشف المعدن الأساسي من تحت طبقة الدهان أو الأنودة أو البودرة.
اختر التلدين للوحات الستانلس والأدوات الجراحية، والحفر العميق للقطع التي ستُدهن أو تتعرض لرمال الخليج، وإزالة الطلاء للوحات التحكم المضاءة من الخلف وألواح الألومنيوم المؤنودة.
| العملية | العمق | التباين | زمن نص بطول 30 مم | الخامة الأنسب |
|---|---|---|---|---|
| ترقيم سطحي | 0.001 إلى 0.01 مم | رمادي فاتح أو داكن | 2 إلى 5 ثوانٍ | حديد، ألومنيوم، نحاس أصفر |
| ترقيم تلدين | 0 مم (أكسيد فقط) | أسود | 10 إلى 30 ثانية | 304، 316L، Ti Grade 5 |
| حفر عميق | 0.05 إلى 0.5 مم | غائر، يمكن ملؤه بالدهان | 30 إلى 300 ثانية | حديد، نحاس أصفر، ألومنيوم |
| إزالة طلاء | بسمك الطبقة | معدن على أرضية ملونة | 2 إلى 10 ثوانٍ | ألومنيوم مؤنود، حديد مطلي بودرة |
الخامات ونوع الليزر
ليزر الفايبر بطول موجة 1064 نانومتر يرقّم كل المعادن ومعظم البلاستيك الهندسي الداكن. ليزر CO2 بطول موجة 10.6 ميكرومتر يُستخدم للأكريليك والخشب والزجاج والأسطح المطلية أو المؤنودة لكنه لا يرقّم المعدن العاري. في سوق مصر والخليج تتم أغلب أعمال ترقيم المعادن بمصادر فايبر بقدرة 20 إلى 50 واط.
القطع المطلية تُرقّم بعد الطلاء: طلاء البودرة 60 إلى 120 ميكرومتر والأنودة 5 إلى 25 ميكرومتر يُزالان بنظافة. أما القطع المجلفنة كهربائياً فتُرقّم قبل الطلاء وإلا غطى الزنك العلامة.
| الخامة (EN / الشائع) | ليزر فايبر | ليزر CO2 | النتيجة المعتادة |
|---|---|---|---|
| S235JR، DC01 حديد | نعم | لا | علامة رمادية داكنة أو حفر؛ تزييت بعدها |
| 1.4301 (304)، 1.4404 (316L) ستانلس | نعم | لا | تلدين أسود أو علامة بيضاء أو داكنة |
| EN AW-5754، 6061-T6 عاري | نعم | لا | رمادي فاتح إلى أبيض، تباين أقل |
| ألومنيوم مؤنود | نعم | نعم | أبيض أو فضي على لون، تباين عالٍ |
| CuZn37 نحاس أصفر، Cu-ETP نحاس أحمر | نعم بقدرة أعلى | لا | علامة داكنة، أبطأ على النحاس الأحمر |
| Ti Grade 5 | نعم | لا | تلدين أسود أو ملون |
| POM، PA، ABS، PEEK | نعم للدرجات الداكنة | محدود | علامة فاتحة رغوية على بلاستيك داكن |
| PMMA أكريليك | لا | نعم | حفر مطفي |
الدقة والعمق ووضوح القراءة
رأس ترقيم الفايبر يركز الشعاع في بقعة قطرها 0.03 إلى 0.05 مم، لذلك أقل عرض خط هو 0.05 مم وأقل ارتفاع حرف مقروء هو 0.5 مم للنص الملدّن و1 مم للنص المحفور. أكواد Data Matrix بخلية 0.15 مم تُقرأ بالماسحات القياسية؛ وللقطع التي ستُرمّل أو تُدهن أو تُتداول في بيئة مغبرة استخدم خلية 0.3 مم.
عمق الترقيم حسب المتانة المطلوبة: 0.01 مم يتحمل التداول والتنظيف؛ 0.05 مم يتحمل الترميل بالخرز وطلاء البودرة الخفيف إذا حُجب؛ 0.2 مم فأكثر يتحمل تآكل الرمال وإعادة الدهان والتعرض الخارجي لسنوات في السعودية والإمارات.
| الخاصية | الحد الأدنى | الموصى به | ملاحظة |
|---|---|---|---|
| ارتفاع الحرف | 0.5 مم | 2 إلى 3 مم | الخطوط بلا زوائد تُقرأ أفضل |
| عرض الخط | 0.05 مم | 0.15 مم | خطوط أسمك للقطع المدهونة |
| خلية Data Matrix | 0.15 مم | 0.3 مم | تقييم ISO/IEC 29158 عند الطلب |
| عمق الحفر | 0.05 مم | 0.2 مم للخارج | كل 0.1 مم يضيف نحو 1 إلى 3 تمريرات |
| مساحة الترقيم في تثبيت واحد | حقل 100 × 100 مم | حتى 300 × 300 مم بالتجزئة | الأكبر بطاولة XY |
| سماحية الموضع من حافة القطعة | ±0.2 مم | ±0.1 مم مع قالب تثبيت | يُصنع قالب للدفعات فوق 50 قطعة |
تجهيز ملف التصميم
أرسل تصميماً متجهياً (DXF أو DWG أو SVG أو AI أو PDF بخطوط محولة إلى مسارات) للشعارات والنصوص؛ الصور النقطية (PNG وJPG) تُقبل لحفر الصور فقط. حوّل الخطوط إلى منحنيات حتى لا يُستبدل أي خط. للأرقام التسلسلية أرسل قائمة أو رقم بداية وعدد القطع، وكل قطعة تحصل على رقمها دون تكلفة إضافية لكل تغيير.
ضع العلامة في الرسم على طبقة منفصلة باسم MARK واذكر العملية (تلدين، ترقيم، حفر، إزالة طلاء) والعمق وما إذا كانت ستُملأ بالدهان. حدد الأسطح التي يجب تجنبها مثل أسطح الإحكام والقلاووظ وتجاويف الرولمان.
- الصيغ المتجهية: DXF، DWG، SVG، AI، PDF مع تحويل النص إلى مسارات
- قوائم الأرقام: CSV أو XLSX، رقم في كل صف؛ يمكن توليد أكواد التاريخ والوردية
- الأكواد: QR، Data Matrix ECC200، Code 128؛ اذكر النص ومقاس الخلية
- الموضع: قِس العلامة من حافتين للقطعة أو من مركز ثقب، لا من ركن مستدير
- العمق: اكتب القيمة بالمليمتر؛ 0 مم يعني تلديناً أو ترقيماً سطحياً
الترقيم ضمن طلب التصنيع
معظم الترقيم على كت لينك يُضاف إلى قطع مقصوصة بالليزر أو مثنية أو مشغّلة أو مطلية من نفس عرض السعر. الترقيم قبل الثني أرخص لأن تثبيت الصاج المسطح أسهل، لكن العلامات القريبة من خط الثني (ضمن ضعفي سمك الصاج) قد تتشوه. الترقيم بعد طلاء البودرة أو الأنودة يعطي أعلى تباين. الدفعات من 50 قطعة فأكثر تحصل على قالب تثبيت مخصص بحيث تقع كل علامة ضمن ±0.1 مم من موضعها في الرسم.
إرشادات التصميم
- حافظ على ارتفاع نص 2 مم فأكثر وعرض خط 0.15 مم فأكثر للقطع التي تُتداول أو تُنظف في ورش مغبرة.
- اترك هامش 3 مم بين العلامة وأي حافة أو ثقب أو خط ثني لتجنب التشوه وتداخل الكلبسات.
- للوحات الخارجية في الخليج حدد عمق حفر 0.2 مم مع ملء بالدهان، أو تلديناً على ستانلس 316L.
- استخدم Data Matrix بدلاً من QR للأكواد الأصغر من 10 × 10 مم؛ يحمل نفس البيانات بعدد خلايا أقل.
- رقّم قبل طلاء الزنك وبعد طلاء البودرة أو الأنودة، واذكر الترتيب في الطلب.
- قِس موضع العلامة من حافتي مرجع بسماحية ±0.5 مم ما لم يحتج تدريج أو قرص إلى ±0.1 مم.
- اطلب الترقيم مع القطعة لا في طلب منفصل؛ الشحنة والتجهيز الثانيان يضاعفان تكلفة الترقيم تقريباً.
التطبيقات
| الصناعة | أمثلة القطع | الخامة الشائعة |
|---|---|---|
| لوحات الكهرباء | واجهات أمامية، ملصقات أطراف، لوحات بيانات | ألومنيوم مؤنود، 304 |
| الماكينات وقطع OEM | لوحات أرقام تسلسلية، أرقام قطع، علامات تروس | S235JR، 304 |
| المعدات الطبية والمعملية | تعريف الأدوات، أكواد UDI | 316L، Ti Grade 5 |
| النفط والغاز | بطاقات محابس، أكواد تتبع، أرقام صهر | 316L، 42CrMo4 |
| اللوحات والديكور | شعارات، لوحات إرشادية، لوحات نحاس | CuZn37، ألومنيوم مؤنود |
| قطع غيار السيارات | أرقام تعريف، علامات تجارية | S355J2، 6061-T6 |
| الطاقة الشمسية والتكييف | بطاقات أصول، لوحات تحذير | 304، DX51D+Z |
التسعير ومدة التنفيذ
ثلاثة عوامل تحدد تكلفة الترقيم: زمن الترقيم (المساحة المغطاة وعمق الحفر وعدد التمريرات)، والمناولة (الحاجة إلى قالب تثبيت وهل تُرقّم القطع مسطحة أم بعد التجميع)، والتجهيز (إعداد التصميم وبرمجة قائمة الأرقام وفحص أول قطعة). رقم قطعة ملدّن بمقاس 20 × 5 مم على كتيفة ستانلس يضيف نحو 3 إلى 8% إلى سعر القطعة؛ شعار محفور بعمق 0.2 مم بمقاس 50 × 50 مم قد يضيف 20 إلى 40%. الترقيم التسلسلي يكلف للقطعة نفس تكلفة العلامة الثابتة بعد تحميل القائمة. مدة التنفيذ عند إضافة الترقيم إلى طلب تصنيع هي 0 إلى 1 يوم عمل فوق مدة القطعة؛ أعمال الترقيم فقط على قطع موردة تستغرق 1 إلى 3 أيام عمل. التوصيل بالمندوب داخل القاهرة ودبي والشارقة والرياض وجدة عادة في اليوم التالي، ويمكن تأكيد بروفة التصميم عبر واتساب قبل بدء التشغيل.
الأسئلة الشائعة
علامات التلدين والحفر جزء من المعدن نفسه وتتحمل المذيبات والمنظفات القلوية والاحتكاك. العلامات السطحية بلا عمق يمكن أن تزول بالتلميع. للقطع الخارجية المعرضة للرمال حدد عمق حفر 0.2 مم.
ارفع ملف DXF أو STEP مع تصميم الترقيم واستلم عرض سعر ملزم خلال 12 ساعة.