الخراطة CNC
أعمدة وجلب ومسامير ووصلات وفلنشات مخروطة بدقة ±0.05 مم من الحديد والستانلس ستيل والألومنيوم والنحاس الأصفر
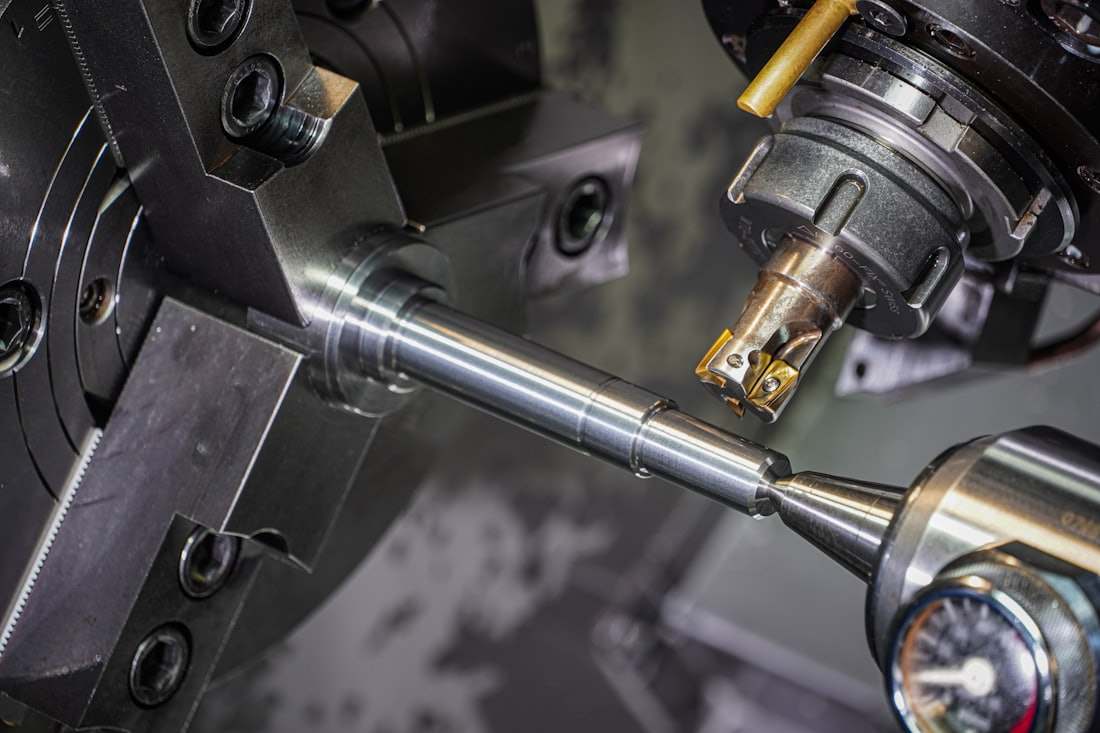
الخراطة CNC هي تشغيل القطع الدائرية بتدوير الخامة أمام أداة قطع ثابتة على مخرطة تعمل بالتحكم الرقمي. وهي العملية المناسبة لأي قطعة لها محور مركزي: الأعمدة والمسامير والجلب والفواصل والوصلات المقلوظة والنوازل والبكرات والفلنشات. عبر شبكة CutLinq يمكنك طلب قطع مخروطة من قطر 3 مم حتى 400 مم، قطعة واحدة أو دفعات بآلاف القطع، بسماحية قياسية ±0.05 مم وتصل إلى ±0.01 مم عند الطلب.
يشغّل الموردون مخارط ذات محورين للأعمال البسيطة ومراكز خراطة وفرايز مزودة بعدد دوارة ومغزل ثانوي ومحور Y للقطع التي تحتاج ثقوباً عرضية أو مسطحات أو مجاري خوابير. ارفع ملف STEP مع رسم ثنائي الأبعاد يوضح الأبعاد الحرجة واستلم عرض سعر ملزماً خلال 12 ساعة.
ما الذي تنجزه الخراطة CNC
تشمل الخراطة الأقطار الخارجية والتجاويف والأوجه والمخاريط والمجاري والشطف والخرزنة والقلاووظ. ويضيف مركز الخراطة والفرايز التثقيب والفرايز في نفس التثبيت، فتخرج وصلة هيدروليكية بسداسي ومجرى O-ring وفتحة عرضية مكتملة من الماكينة. أما المخارط السويسرية فتتعامل مع القطع الطويلة الرفيعة تحت 20 مم مثل المسامير الدليلية حيث تنحرف القطعة على المخرطة التقليدية.
السعة المعتادة في المنطقة 400 مم قطر و1000 مم بين المراكز. أما الأعمدة الأكبر حتى 2000 مم فمتاحة لدى عدد محدود من الورش الثقيلة في القاهرة والشارقة والدمام بزمن توريد أطول.
| البند | القياسي | عند الطلب |
|---|---|---|
| نطاق القطر | 3 إلى 400 مم | 1 إلى 800 مم |
| الطول | حتى 1000 مم | حتى 2000 مم |
| سماحية الأبعاد | ±0.05 مم | ±0.01 مم (تجليخ بعد الخراطة) |
| خشونة السطح | Ra 1.6 µm | Ra 0.4 µm |
| القلاووظ | M3 إلى M64، G1/8 إلى G2 | شبه منحرف، ACME، خطوة خاصة |
| التمركز | 0.03 مم | 0.01 مم |
خامات القطع المخروطة
الدرجات سهلة التشغيل تُخرط أسرع وتكلف أقل للقطعة. حيثما يسمح الرسم اطلب 11SMn30 بدل S235JR، وCuZn39Pb3 بدل CuZn37، و1.4305 (303) بدل 1.4301 (304). القضبان بالمقاسات المترية متوفرة في مصر والخليج، أما مقاسات البوصة فتضيف وقت توريد.
الستانلس ستيل 1.4404 (316L) هو الاختيار الافتراضي للقطع المعرضة لرطوبة الخليج وهواء البحر المالح. والألومنيوم 6061-T6 و6082-T6 هما الاختيار المعتاد للأغلفة والفواصل الخفيفة، و7075-T6 حين تكون المتانة هي المطلوبة.
| الخامة | دليل قابلية التشغيل | التكلفة النسبية للقطعة | الاستخدام المعتاد |
|---|---|---|---|
| حديد سهل التشغيل 11SMn30 | 100 | 1.0 | مسامير، فواصل، أزرار |
| S355J2 / C45 | 65 | 1.1 | أعمدة، خامات تروس |
| 42CrMo4 (4140) | 55 | 1.3 | أعمدة أحمال عالية، أذرع هيدروليك |
| 1.4301 (304) | 45 | 1.6 | وصلات غذائية وعامة |
| 1.4404 (316L) | 40 | 1.9 | وصلات بحرية وكيميائية |
| ألومنيوم 6061-T6 | 180 | 0.8 | أغلفة، فواصل، جلب |
| نحاس أصفر CuZn39Pb3 | 160 | 1.4 | أجسام محابس، نوازل، أطراف توصيل |
السماحيات وتشطيب السطح
ما لم يذكر الرسم غير ذلك تُصنع القطع وفق ISO 2768-m. أما التوافقات مثل تجويف H7 أو عمود g6 فيجب كتابتها صراحة برمز التوافق لأنها تحتاج تمريرة تشطيب أو برغل أو تجليخ. القلاووظ يُنفذ بدرجة ISO 965 6g/6H ويُفحص بمقياس go/no-go.
السطح المخروط القياسي Ra 1.6 µm. ويمكن الوصول إلى Ra 0.8 µm بحد تشطيب وتغذية منخفضة، أما Ra 0.4 µm فأقل فيحتاج تجليخاً أو تلميعاً ويضيف يوماً إلى يومي عمل.
- السماحية العامة: ISO 2768-m (±0.1 مم حتى 30 مم، ±0.2 مم حتى 120 مم)
- سماحية الدقة: ±0.02 مم على الأقطار حتى 50 مم بدون تجليخ
- توافقات التجاويف: H7 بالبرغل حتى 20 مم وبالتجويف الداخلي فوق ذلك
- استقامة الأعمدة: 0.05 مم لكل 100 مم طول
- درجة القلاووظ: 6g خارجي و6H داخلي، و4h6h عند الطلب
العمليات اللاحقة
نادراً ما تُشحن القطع المخروطة مباشرة من المخرطة. الخطوات التالية الشائعة: المعالجة الحرارية (تصليد 42CrMo4 إلى 28-32 HRC، تصليد سطحي لـ 16MnCr5 إلى 58-62 HRC)، التجليخ اللامركزي لمحاور الأعمدة، الطلاء بالزنك 8-12 µm للحديد، الأنودة 10-20 µm للألومنيوم، والتلميع الكهربائي للستانلس ستيل الملامس للأغذية.
الترقيم بالليزر أو بالنقر لأرقام القطع وتتبع رقم الصهر متاح ويُنصح به لقطع غيار النفط والغاز والماكينات. وكثير من الفلنشات الكبيرة تبدأ كقرص مقطوع بقص ليزر معادن ثم يُخرط، وهو ما يوفر في الخامة.
التصميم من أجل الخراطة
كل تفصيلة لا يمكن الوصول إليها من اتجاهي المغزل تضيف تثبيتاً جديداً. اجعل المجاري الداخلية والتفريغات قياسية (DIN 509 أو تفريغ القلاووظ DIN 76) حتى تتوفر العدة لدى المورد. التجاويف العميقة التي يزيد طولها عن خمسة أضعاف القطر تحتاج تثقيباً بريمة مدفعية وتكلف أكثر بوضوح.
إذا كانت القطعة ستُصنع من ماسورة أو من قرص جاهز بتقطيع الليزر بدلاً من قضيب مصمت فاذكر ذلك في الطلب، فقد يخفض تكلفة الخامة إلى النصف في الحلقات كبيرة القطر.
إرشادات التصميم
- حافظ على نسبة الطول إلى القطر تحت 8:1 للخراطة بدون سند؛ فوق ذلك يلزم ذنبة أو سناد وتتسع السماحية إلى ±0.1 مم.
- حدد شطفاً 0.5 × 45° على كل الحواف الخارجية و0.3 مم على حواف التجاويف بدل كتابة كسر الحواف بشكل عام.
- استخدم مجاري تفريغ القلاووظ حسب DIN 76 والتفريغات حسب DIN 509 شكل E أو F.
- الثقوب المغلقة: أضف سماح رأس البريمة؛ بريمة 10 مم تترك مخروطاً 3 مم في القاع.
- أقل سمك جدار للمواسير والجلب المخروطة 1 مم في الحديد و1.5 مم في الألومنيوم لتجنب الاهتزاز.
- نصف قطر الركن الداخلي يجب أن يطابق أنف حد قياسي: 0.4 مم أو 0.8 مم. الأركان الداخلية الحادة تكلف زيادة.
- اختر قضيباً قريباً من أكبر قطر خارجي؛ قطعة 30 مم من قضيب 32 مم تهدر أقل بكثير من قضيب 40 مم.
التطبيقات
| الصناعة | أمثلة القطع | الخامة المعتادة |
|---|---|---|
| النفط والغاز | وصلات بفلنشة، سدادات اختبار، أجسام نوازل | 1.4404 (316L)، 42CrMo4 |
| التكييف والمضخات | صرر ريش، أعمدة مضخات، جلب | 1.4301 (304)، C45 |
| ماكينات OEM | مغازل، رولات، مسامير دليلية، فواصل | 42CrMo4، 11SMn30 |
| الأغذية والمشروبات | وصلات صحية، سيقان محابس، نوازل | 1.4404 (316L) |
| الكهرباء | أطراف توصيل، مسامير تلامس، جلاندات كابلات | CuZn39Pb3، Cu-ETP |
| الطاقة الشمسية والإنشاءات | مسامير تثبيت، أرجل ضبط، جلب | S355J2، 6061-T6 |
| قطع غيار السيارات | فواصل عجل، صرر، مهايئات | 6061-T6، 7075-T6 |
التسعير ومدة التنفيذ
ثلاثة عوامل تحدد سعر القطعة المخروطة: زمن الماكينة (يحدده القطر والطول وعدد التفاصيل والسماحية)، والخامة (قطعة 316L تكلف تقريباً 60-90% أكثر من نفس القطعة بحديد سهل التشغيل)، والكمية لأن البرمجة والتجهيز من 30 إلى 60 دقيقة تتوزع على الدفعة. النموذج الواحد يكلف أضعاف سعر الوحدة في طلبية 100 قطعة. زمن التوريد الواقعي: 3 إلى 5 أيام عمل للقطع البسيطة من خامة متوفرة، و5 إلى 8 أيام عمل لقطع الخراطة والفرايز مع عمليات لاحقة، و10 إلى 15 يوم عمل للدفعات فوق 1000 قطعة أو التي تحتاج معالجة حرارية وتجليخاً.
الأسئلة الشائعة
400 مم قطر و1000 مم طول هي السعة القياسية في الشبكة. ويتوفر حتى 800 مم قطر و2000 مم طول لدى ورش ثقيلة في القاهرة والشارقة والدمام بزمن توريد أطول.
ارفع ملف STEP والرسم الآن واستلم عرض سعر ملزماً لقطع الخراطة CNC خلال 12 ساعة.