الحديد الأسود (S235, S355, DC01)
الدرجات والسماكات وبيانات القص والتشغيل لأكثر أنواع الحديد الإنشائي والصاج استخداماً في مصر والإمارات والسعودية
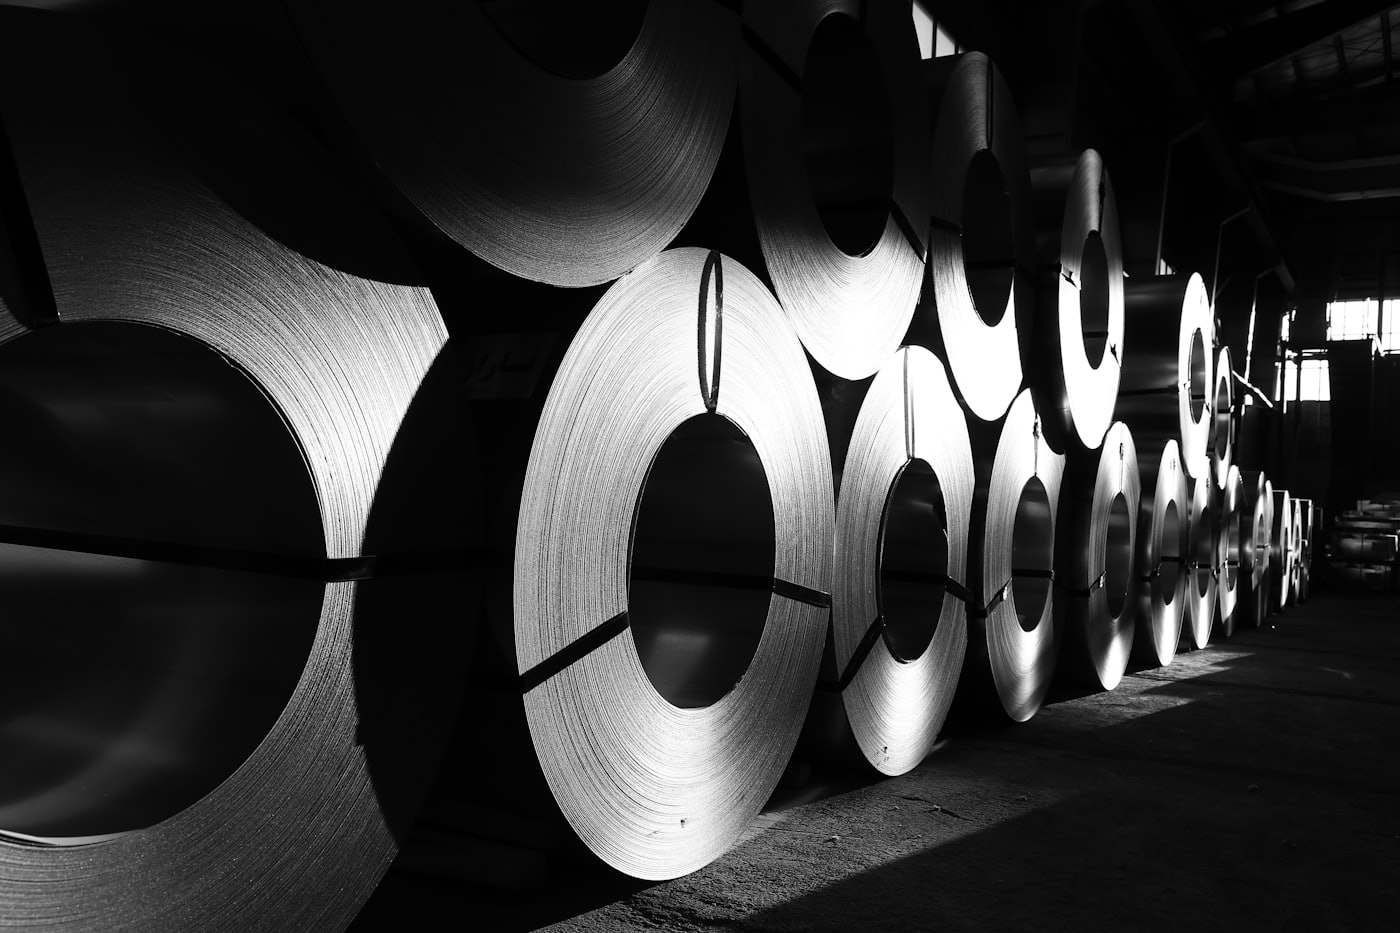
الحديد الأسود (الحديد الطري أو الكربوني منخفض الكربون 0.05-0.25% C) يُقص بالليزر ويُثنى ويُلحم ويُشغّل ويُدهن دون احتياطات خاصة، ولهذا هو الخامة الافتراضية للكوابيل والهياكل والكبائن والقطع الإنشائية. الدرجات الثلاث التي يقابلها المشتري في مصر والإمارات والسعودية هي S235JR (إنشائي، خضوع 235 MPa) و S355J2 (مقاومة أعلى، خضوع 355 MPa) و DC01 (صاج بارد، St12 سابقاً) للقطع الرقيقة ذات السطح النظيف. تقص كت لينك وتثني وتشغّل الثلاثة من ألواح وصاج المخزون.
تعرض هذه الصفحة الدرجات ومكافئاتها، ونطاق السُمك لكل عملية، وحالات السطح التي يمكن طلبها، والحماية من الصدأ اللازمة لأن الحديد الأسود المكشوف يصدأ خلال أيام في الرطوبة الساحلية.
الدرجات والمكافئات
رموز EN 10025 و EN 10130 الأوروبية هي المعيار في الرسومات، لكن تجار الحديد في القاهرة وجبل علي والدمام كثيراً ما يسمون الخامة بالاسم الألماني DIN القديم أو ASTM. الجدول يعطي المكافئات حتى تتحقق من شهادة المصنع.
S355J2 أغلى من S235JR بنحو 10-15% للكيلوجرام، لكنه يسمح بسُمك أقل لنفس الحمل، فيكون غالباً أرخص للقطعة في الأعمال الإنشائية. DC01 يُسعّر باللوح لا بالطن ويناسب القطع تحت 3 mm الظاهرة أو التي ستُطلى بالبودرة.
| درجة EN | المكافئ القديم / ASTM | الخضوع (MPa) | الشد (MPa) | الشكل المعتاد |
|---|---|---|---|---|
| S235JR (1.0038) | St37-2, A283 Gr C | 235 | 360-510 | لوح ساخن 3-100 mm |
| S275JR (1.0044) | St44-2 | 275 | 410-560 | لوح ساخن وقطاعات |
| S355J2 (1.0577) | St52-3, A572 Gr 50 | 355 | 470-630 | لوح ساخن 6-100 mm |
| DC01 (1.0330) | St12, CR1 | 140-280 | 270-410 | صاج بارد 0.5-3 mm |
| DC04 (1.0338) | St14, CR4 | 140-210 | 270-350 | صاج سحب عميق 0.5-2.5 mm |
| S235JR مخلل (HRPO) | St37 gebeizt | 235 | 360-510 | صاج ساخن 1.5-6 mm بدون قشرة |
نطاقات السُمك حسب العملية
ليزر الفايبر يقص الحديد الأسود بنظافة حتى 25 mm بمساعدة الأكسجين؛ فوق 15 mm تظهر على الحافة استدقاق طفيف 0.1-0.2 mm وقشرة أكسيد رقيقة يجب إزالتها قبل الدهان. البلازما تتولى من 20 mm إلى 60 mm بجودة حافة أقل، والووتر جيت يُستخدم عندما لا تُقبل أي منطقة متأثرة بالحرارة.
الثني على المكبس الهيدروليكي عملي حتى 12 mm لـ S235JR؛ أما S355J2 فيرتد أكثر ويحتاج فتحة قالب أكبر. التشغيل CNC يتعامل مع أي سُمك، و S235JR سهل التشغيل لكنه يترك سطحاً أقل نعومة مقارنة بـ 42CrMo4 أو الحديد سهل القطع 11SMn30.
| العملية | S235JR / S355J2 | DC01 | السماحية المعتادة |
|---|---|---|---|
| قص ليزر فايبر | 1 إلى 25 mm | 0.5 إلى 3 mm | ±0.1 mm حتى 6 mm، ±0.2 mm فوقها |
| قص بلازما CNC | 6 إلى 60 mm | لا يُستخدم | ±0.5 إلى ±1.0 mm |
| قص ووتر جيت | 1 إلى 150 mm | 0.5 إلى 3 mm | ±0.1 إلى ±0.2 mm |
| ثني على مكبس | 1 إلى 12 mm | 0.5 إلى 3 mm | ±0.5° زاوية، ±0.2 mm جناح |
| فرايز / خراطة CNC | أي سُمك | أي سُمك | ±0.05 mm قياسي، ±0.01 mm ممكن |
| لحام MIG / أرجون (TIG) | 1 إلى 40 mm | 0.8 إلى 3 mm | حسب ISO 5817 مستوى C |
حالة السطح: أسود أو مخلل أو بارد
S235JR المدرفل على الساخن يصل بقشرة درفلة زرقاء رمادية. هذه القشرة ضعيفة الالتصاق وترفع الدهان أو طلاء البودرة معها، لذلك القطع التي ستُطلى يجب طلبها من صاج مخلل ومزيت (HRPO) أو رشها بالخردق إلى Sa 2.5 بعد القص. صاج DC01 البارد سطحه أملس خالٍ من القشرة بخشونة Ra من 0.6-1.6 µm وهو الاختيار الصحيح للكبائن واللوحات وكل ما سيُرى.
حواف القص بالليزر مع الأكسجين تحمل غشاء أكسيد رقيقاً؛ إذا كانت القطعة ستُطلى بالبودرة اطلب القص بالنيتروجين حتى 8 mm أو رشاً خفيفاً للحواف حتى يلتصق الطلاء عندها.
الحماية من الصدأ في مناخ المنطقة
الحديد الأسود غير المطلي يُظهر صدأً سطحياً خلال 24-48 ساعة في رطوبة الإسكندرية أو جدة أو دبي، وخلال أسبوع في غبار القاهرة الجاف. كل قطعة حديد أسود تخرج من الورشة تحتاج خطوة حماية مناسبة لظروف تعرضها.
للقطع الداخلية يكفي فوسفات زنك ثم طلاء بودرة 60-80 µm. للقطع الخارجية قرب الساحل، الجلفنة بالغمس الساخن حسب ISO 1461 (45-85 µm حسب السُمك) أو الجلفنة ثم طلاء البودرة (duplex) تعطي 15-25 سنة. الطلاء الكهربائي بالزنك 5-12 µm حماية للتداول في الورشة فقط ولا يصلح للتعرض الخارجي في الخليج.
- داخلي جاف: طلاء بودرة 60-80 µm على سطح مفسفت
- داخلي رطب أو يُغسل: طلاء زنك 8-12 µm ثم بودرة، أو ستانلس ستيل 304 بدلاً منه
- خارجي داخلي (الرياض، العاشر من رمضان): بودرة 80-120 µm على سطح مرشوش، أو جلفنة ساخنة
- خارجي ساحلي (جدة، الإسكندرية، أبوظبي): جلفنة ساخنة 70-85 µm، و duplex للون
- مدفون أو مغمور: جلفنة ساخنة ثم طلاء بيتوميني أو إيبوكسي 250 µm
ملاحظات اللحام والتشغيل
S235JR و S355J2 يُلحمان بسلك ER70S-6 (G3Si1) القياسي دون تسخين مسبق حتى 25 mm. فوق 25 mm في S355J2، أو في ليالي الشتاء الباردة بوسط السعودية، سخّن مسبقاً إلى 75-100 °C لتجنب التشقق الهيدروجيني. صاج DC01 تحت 1 mm يُفضّل وصله بلحام الأرجون (TIG) أو اللحام بالنقطة للحد من التشوه.
للقطع المشغولة تحت حمل، 42CrMo4 أو C45 أفضل من S235؛ يُستخدم الحديد الأسود في القطع المشغولة فقط عندما تحكم التكلفة ويكون الإجهاد منخفضاً، مثل الفواصل وقواعد الماكينات والجيجات.
إرشادات التصميم
- حدد الدرجة والسطح: S235JR HRPO للقطع المطلية، و DC01 للصاج الظاهر تحت 3 mm.
- اجعل قطر الثقوب المقصوصة بالليزر لا يقل عن سُمك الخامة؛ تحت ذلك اثقب بالمثقاب بعد القص.
- استخدم نصف قطر ثني داخلي يساوي السُمك لـ S235JR و 1.5 ضعف السُمك لـ S355J2 لتجنب التشقق.
- أقل طول جناح بعد الثني: 4 أضعاف السُمك زائد نصف قطر الثني، مثلاً 20 mm على لوح 4 mm.
- أضف خلوص 2-3 mm في الفتحات التي تستقبل قطعاً مجلفنة؛ طبقة الزنك تضيف 70-85 µm لكل سطح.
- في الهياكل الملحومة صمم فجوات 2-3 mm بدلاً من وصلات تناكبية بلا فجوة حتى تتركب القطع بعد القص.
- اكتب الحماية من الصدأ في الرسم؛ الحديد الأسود المكشوف يُسلّم مزيتاً فقط.
التطبيقات
| الصناعة | أمثلة القطع | الخامة المعتادة |
|---|---|---|
| الإنشاءات والهياكل المعدنية | قواعد أعمدة، كمرات تقوية، كوابيل، جوانب سلالم | S235JR, S355J2 من 6-25 mm |
| التكييف والخدمات | حوامل، علاقات، إطارات صناديق هواء | S235JR من 3-6 mm, DC01 |
| هياكل الطاقة الشمسية | مشابك مدادات، قواعد أساسات، صواني ثقل | S235JR مجلفن, S355J2 |
| الماكينات والمصنعين | قواعد ماكينات، حواجز، هياكل ملحومة | S235JR, S355J2 |
| لوحات الكهرباء | أجسام لوحات، أبواب، ألواح جلاند | DC01 من 1.5-2 mm بطلاء بودرة |
| الأثاث والتشطيبات | هياكل طاولات، أرفف، ستاندات عرض | DC01, S235JR من 2-4 mm |
| ورش السيارات | جيجات، قطع مقطورات، منحدرات | S355J2 من 4-10 mm |
التسعير ومدة التنفيذ
يتحدد سعر قطعة الحديد الأسود بوزن الخامة وسُمك اللوح (قطعة 10 mm تكلف للسنتيمتر المربع أكثر من 3 mm لأن سرعة القص تهبط من نحو 4 m/min إلى 1 m/min)، وبطول القص وعدد الثقوب (لوح مخرم بـ 400 ثقب أغلى من كابولي سادة بنفس الحجم)، وبخطوة التشطيب (الجلفنة أو طلاء البودرة قد تساوي أو تتجاوز تكلفة القص في القطع الصغيرة). القطع المقصوصة بالليزر بدون تشطيب تجهز عادةً في 2-4 أيام عمل؛ مع الثني وطلاء البودرة 5-8 أيام عمل؛ والقطع الإنشائية المجلفنة بالغمس الساخن 7-12 يوم عمل في مصر والإمارات والسعودية.
الأسئلة الشائعة
S355J2 يسمح باستخدام 4 mm بدلاً من 5 mm لنفس الحمل، فيوفر الوزن وتكلفة الجلفنة. إذا كان التصميم محسوباً بالفعل على S235JR فاحتفظ به؛ تغيير الدرجة دون إعادة حساب لا يستحق.
ارفع ملف DXF أو STEP مع تحديد درجة الحديد والتشطيب، واستلم عرض سعر ملزماً خلال 12 ساعة.